


Các tính năng đặc biệt của quá trình in màn hình và dán cho hộp quà tặng bao bì thuốc lá là gì? Đây là bí mật đến chi phí thấp và hiệu quả cao!
Việc sản xuất các hộp quà tặng gói thuốc lá không chỉ đòi hỏi quá trình in bên trong và bên ngoài hộp, mà còn là bước cuối cùng của dán và lắp ráp. Phương pháp đánh keo bằng thủ công truyền thống có nhiều nhược điểm, chẳng hạn như sự khác biệt trong phương pháp hoạt động riêng lẻ, khó khăn trong việc đạt được các tiêu chuẩn chất lượng thống nhất và hiệu quả sản xuất thấp. Nếu keo trên hộp quà tặng gói thuốc lá không được áp dụng đồng đều, thì dễ dàng gây ra sự bong tróc keo hoặc tràn, ô nhiễm và độ bám dính của sự xuất hiện của sản phẩm.
In màn hình được gọi là "in phổ quát" trong ngành in do lớp mực dày, màu sáng, phạm vi rộng của các loại chất nền và các hiệu ứng mực đặc biệt khác nhau, có thể liên quan đến nhiều ngành công nghiệp như đóng gói, điện tử, quần áo, gốm sứ, v.v. Chi phí của nó thấp, độ dày lớp dính là vừa phải, ổn định và dễ điều chỉnh. Nó có thể được áp dụng cho nước - Dựa trên latex và thân thiện với môi trường mà không phải lo lắng về việc vượt quá tiêu chuẩn VOC. Các bộ phận kết dính có thể được điều chỉnh và thay đổi tự do thông qua các tệp phim, với một người áp dụng chất kết dính và nhiều người lắp ráp, tiết kiệm rất nhiều chi phí lao động.
Do sử dụng chất kết dính trong in màn hình của các hộp quà tặng, việc in bên trong màn hình không phải là mực thông thường mà là chất kết dính. Do đó, chúng tôi có bộ quy trình sản xuất của riêng mình về thiết bị, phương pháp chế tạo tấm, lựa chọn chất kết dính và sản xuất tài liệu. Ở đây, chúng tôi sẽ so sánh và tóm tắt sự khác biệt giữa các quy trình in mực truyền thống.
 Lựa chọn thiết bị
Có nhiều loại thiết bị in màn hình và các máy in màn hình truyền thống được chia thành máy in màn hình báo chí phẳng, máy in màn hình hình tròn của máy ép phẳng và máy in màn hình hình tròn hình tròn dựa trên cách áp dụng áp suất. Hầu hết các sản phẩm in bao bì giấy đều có phạm vi trọng lượng 80 ~ 230g/m2 và máy in màn hình hoàn toàn tự động sử dụng in hình tròn của máy ép phẳng cho nhãn dán bề mặt, nhãn dán bên trong, giấy axit sunfuric, v.v. Trong giai đoạn đầu của hộp quà tặng bao bì thuốc lá hoàn toàn có khả năng xử lý chúng.
Tuy nhiên, từ quá trình sản xuất sau đến giai đoạn lắp ráp của hộp quà tặng thuốc lá, nó thường được làm bằng bìa cứng đã trải qua công nghệ cán. Độ dày của nó lớn, độ cứng của nó cao và nó không phù hợp để uốn. Nó không phù hợp để in hình tròn ép phẳng, do đó, việc sử dụng máy in màn hình phẳng nhỏ gọn có ba - không gian in kích thước lớn cho quá trình dán, như trong Hình 1.
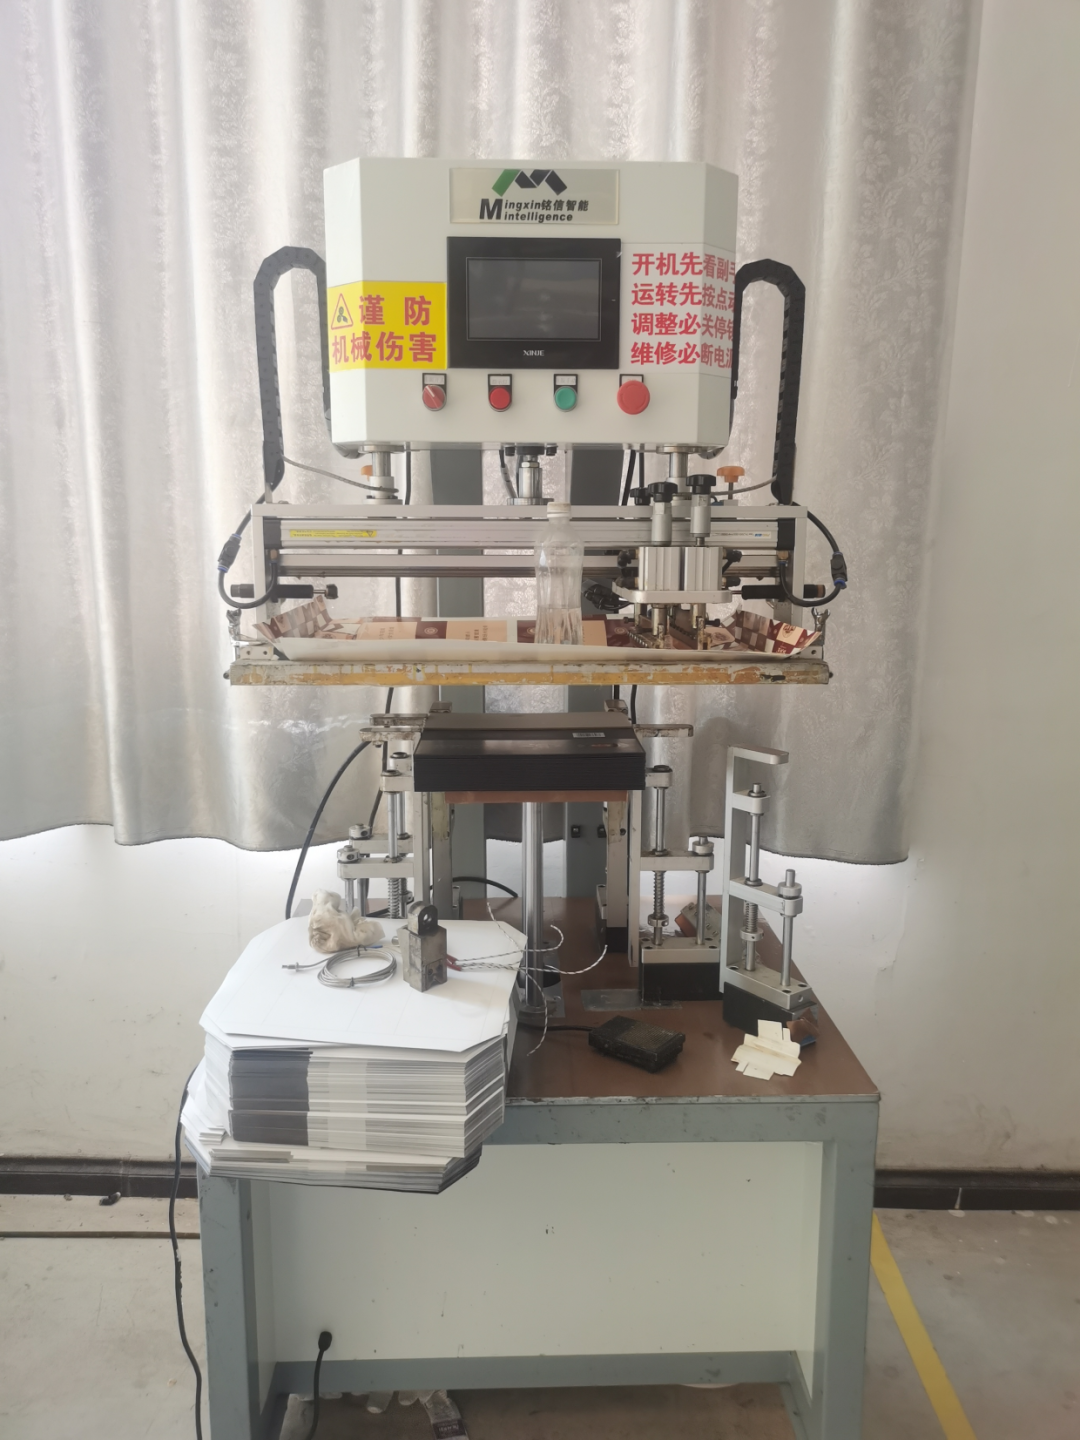
Hình 1 Máy in màn hình làm phẳng
Việc sản xuất in màn hình
Quá trình sản xuất in màn hình có thể được chia thành gần như: kéo dài màn hình, áp dụng chất kết dính nhạy cảm, sấy khô, phơi sáng, phát triển tấm và kiểm tra tấm. In mực và in dính có sự khác biệt đáng kể trong việc lựa chọn vật liệu và quy trình tấm, như trong Bảng 1.
Bảng 1 khác biệt giữa in mực và in dính
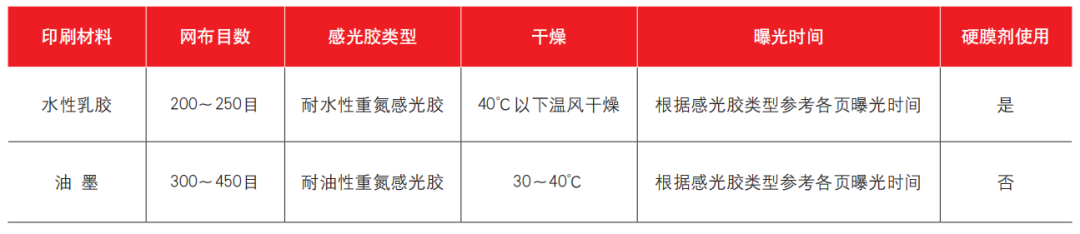
Latex dựa trên nước sử dụng nước làm chất pha loãng, và độ hòa tan của nó trên màn hình không tốt bằng mực. Khi chọn kích thước lưới, nên sử dụng kích thước lưới khoảng 200-250 lưới, có thể cân bằng hiệu quả độ dày của lớp dính và tránh tắc nghẽn thường xuyên. Để in các sản phẩm mực, để đảm bảo độ chính xác của đồ họa và văn bản in, thường cần sử dụng lưới với kích thước lưới từ 300-450 trở lên để làm tấm.
01/Loại chất kết dính nhạy cảm
Việc lựa chọn chất kết dính nhạy cảm cũng là một trong những điểm chính. Các nhà sản xuất sản xuất các loại nước khác nhau - Diazo có khả năng kết dính nhạy cảm với chất kết dính và chất kết dính nhạy cảm với các tình huống khác nhau. Nếu dầu - DIAZO dựa trên chất kết dính nhạy cảm được chọn nhầm để làm tấm bằng nước - Dựa trên mủ, nó có thể gây ra các vấn đề như phân tách và khả năng in kém của tấm.
02/tiếp xúc
Gắn chất nền màng lên bề mặt P của màn hình và cho nó tiếp xúc với ánh sáng cực tím. Phần tiếp xúc với ánh sáng cực tím làm mất độ hòa tan trong nước. Tùy thuộc vào loại thời gian kết dính và phơi sáng nhạy cảm, hãy tham khảo lịch trình phơi sáng trên mỗi trang của hướng dẫn và xác định thời gian phơi sáng tối ưu trước khi tiếp xúc. Phơi sáng không đủ có thể làm giảm độ bền của màn hình, trong khi phơi sáng quá mức có thể ảnh hưởng đến độ rõ của hình ảnh.
03/phát triển tấm
Ngâm cả hai mặt của màn hình tiếp xúc trong nước sạch hoặc đặt nó vào bồn rửa trong 1 - 2 phút. Sau khi loại bỏ, rửa màn hình bằng súng nước áp suất cao dưới dạng sương mù nước (các bộ phận tiếp xúc với ánh sáng tia cực tím có keo nhạy cảm quang trên màn hình và các bộ phận không tiếp xúc với ánh sáng cực tím hòa tan trong nước) cho đến khi tất cả đồ họa và văn bản được phát triển rõ ràng. Hủy bỏ nước dư và khô ở nhiệt độ dưới 40 độ.
04/ Phiên bản kiểm tra
Kiểm tra khô, sửa màn hình và sửa chữa các lỗ kim.
Việc sử dụng các đại lý Dura Mater
In mực yêu cầu màn hình có khả năng chống dung môi tốt và tính linh hoạt của lưới, khả năng thích ứng in tuyệt vời và các đặc tính thoát và tái tạo màn hình tuyệt vời. Do đó, nó không phù hợp cho việc sử dụng Mater Dura. Mặt khác, chất kết dính trên các hộp quà tặng gây ra hao mòn nghiêm trọng hơn trên tấm in do các tấm bìa cứng dày và cứng, cũng như khoảng cách lưới in lớn. Ngoài ra, nước - Dựa trên latex ăn mòn màng nhạy cảm của tấm in. Độ bền in màn hình thường ít hơn 5000 bản in, có thể dẫn đến bong tróc dính. Do đó, để cải thiện hơn nữa độ bền của tấm in và tăng cường khả năng chống nước của màng dính nhạy cảm, cần phải sử dụng một tác nhân phim cứng.
Màn hình in tác nhân phim cứng là một thành phần hai - của hai chai. Sau khi trộn, áp dụng nó lên bề mặt màn hình làm bằng nước - dựa trên hoặc nước - Double dựa trên Double - Chất kết dính nhạy cảm, có thể bảo vệ hiệu quả màng nhạy cảm của màn hình, cải thiện điện trở in của màn hình và mở rộng tuổi thọ của màn hình.
Phương pháp sử dụng như sau:
(1) Trộn dung dịch A và dung dịch B theo tỷ lệ 1: 1 và lắc đều.
. Áp dụng nó ở cả hai bên, không quá nhiều. Không để chất lỏng chồng chất lên màn hình để ngăn chặn việc tắc nghẽn các lỗ màn hình sau khi hóa rắn.
(3) Sau khi sấy khô, màn hình có thể được chuyển sang quy trình in
Bằng cách sử dụng một tác nhân phim cứng, độ bền in màn hình có thể đạt khoảng 2000 bản in, với sự cải thiện và nâng cao đáng kể.
Lựa chọn chất kết dính
Áp suất UV - chất kết dính nhạy cảm và nước -} Dựa trên mủ có thể được in có các đặc điểm khác nhau: áp suất UV- Làm nóng, hoặc có thể bay hơi và khô tự nhiên ở nhiệt độ phòng.
Áp suất UV có thể chữa được - chất kết dính nhạy cảm sử dụng các monome acrylic làm chất làm giảm, có khả năng chống nước tốt hơn và sức căng bề mặt thấp hơn. Do đó, áp suất có thể chữa được của UV - chất kết dính nhạy cảm phù hợp hơn để in màn hình trên các bề mặt năng lượng bề mặt thấp, chẳng hạn như các bề mặt được phủ mực in; Tuy nhiên, nước - Dựa trên latex thường làm giảm khả năng chống nước do sự hiện diện của các chất phụ gia ưa nước như chất nhũ hóa. Do đó, tấm in cần được xử lý bằng một lớp cứng để tăng cường khả năng chống nước. Latex dựa trên nước được khách hàng công nhận rộng rãi về trải nghiệm ứng dụng dài, trong khi áp suất khả năng chữa UV - chất kết dính nhạy cảm, như một công nghệ mới nổi, sẽ đóng vai trò ngày càng quan trọng trong các ứng dụng trong tương lai. Tuy nhiên, xem xét chi phí tổng thể và bảo vệ môi trường, hiện tại chi phí hơn - có hiệu quả khi sử dụng nước - latex dựa trên.
Chọn cái cào cao su thích hợp
Máy cạo cao su có bốn chức năng, có thể tạo ra dòng mực qua màn hình; Có thể làm cho màn hình tiếp xúc với vật liệu in; Có thể đảm bảo rằng màn hình tương thích với bề mặt in và vật liệu; Có thể loại bỏ mực dư ra khỏi màn hình.
Độ cứng của máy cạo cao su thường được biểu thị bằng độ cứng bờ, dao động từ 55 đến 95 độ bờ. Các sản phẩm mực yêu cầu độ chính xác của hình ảnh in, thường sử dụng máy cạo cao su với độ cứng vừa hoặc cao, hoàn thành chuyển động đối ứng của việc trả lại mực sau một quá trình cạo. Ứng dụng keo không yêu cầu độ chính xác cao cho đồ họa và văn bản. Chọn một cạp mềm hơn tương thích hơn với bề mặt của màn hình và đòi hỏi ít áp suất in hơn. Hai bộ phế liệu có thể được xen kẽ qua lại để hoàn thành hai quy trình in.
Kiểm soát chính xác lượng keo được áp dụng bằng cách sử dụng các đặc điểm của các tệp tạo tấm
Chất kết dính in màn hình có thể được kiểm soát và điều chỉnh chính xác bằng cách sửa đổi kích thước và mật độ của các chấm bằng chất nền rắn.
Chia sẻ một trường hợp thực tế về việc sản xuất hộp bên trong "Guiyan (Fuzhong ZHI) của công ty, như trong Hình 2. Bước đầu tiên là sử dụng phần dưới hoàn toàn chắc chắn của hộp, như trong Hình 3, như tệp dính. Trong quá trình sản xuất, người ta thấy rằng sau khi hộp được hình thành, lượng keo được áp dụng là quá lớn, và các dấu keo và dấu ấn trải trên mặt sau của hộp, tạo thành các dấu hiệu tối ở mặt trước, có tác động đáng kể đến chất lượng ngoại hình.
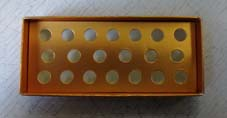
Hình 2 "Guiyan (Fuzhong Zhi)" Bộ lọc gói thuốc lá bên trong
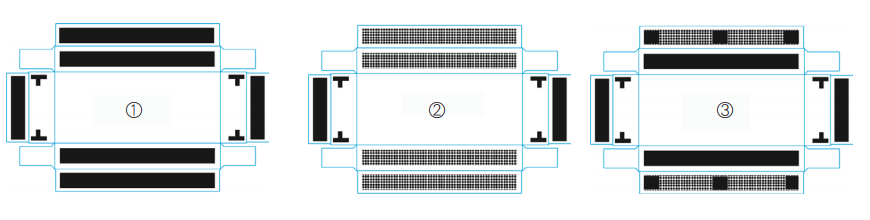
Hình 3 Sơ đồ sơ đồ của quá trình cải tiến tệp
Bằng cách sửa đổi tệp, văn bản gốc được điền vào thân chính đã được thay thế bằng các chấm tròn bằng đường kính 1,2, làm giảm lượng mực trên lớp dính và giải quyết vấn đề in tối. Nhưng sau khi thành phẩm được đóng hộp, có một số trường hợp bong tróc keo. Cuộc điều tra cho thấy trong quá trình in, một số chấm có ứng dụng keo không đều do tắc nghẽn tấm. Khi tắc nghẽn tấm nghiêm trọng, ứng dụng keo không đủ có thể xảy ra, khiến hộp mở.
Sửa đổi tài liệu một lần nữa, sử dụng kết hợp các điểm rắn và mạng, và tập trung vào việc tăng cường một số điểm liên kết. Các vấn đề về mở keo và in tối đã được giải quyết triệt để, và cuối cùng tạo thành tài liệu ③ và hoàn thiện nó để sản xuất hàng loạt.