Tôi nên làm gì nếu có "bóng ma" trong quá trình in flexographic? Chia sẻ một vài biện pháp khả thi
Trong vài năm qua, APR đã chia sẻ nhiều bài báo phân tích nguyên nhân của các vấn đề in ấn flexographic và cung cấp các phương pháp cải tiến, chẳng hạn như in bẩn, làm mờ mực và ma. Với sự phát triển liên tục của công nghệ và thiết bị, cũng như cải tiến liên tục mức độ hoạt động của các học viên, chúng tôi đã thấy cần phải kiểm tra lại các vấn đề này vẫn còn gây khó khăn cho nhiều công ty in ấn ngày nay.
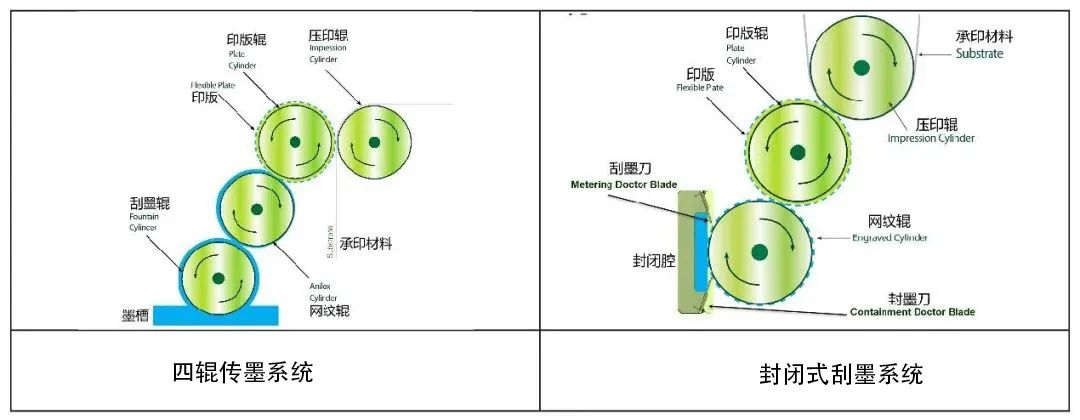
Khi nhớ lại trải nghiệm của tôi về việc chỉ bắt đầu giải quyết các vấn đề in flexographic khác nhau, tôi thường nhớ lại thời gian và địa điểm chính xác khi lần đầu tiên gặp một vấn đề cụ thể. Vào năm 1982, khi tôi được đào tạo với tư cách là một nhà điều hành in ấn mới được thuê, sự hiểu biết của tôi về hệ thống mực Flexographic chỉ là một - Hệ thống cung cấp mực bốn cuộn. Vào thời điểm đó, máy in có một con lăn cao su được ngâm trong một khay mực để chuyển mực sang con lăn web. Trong những năm đó, không bao giờ có một đề cập nào trong ký ức của tôi về nguồn cung cấp mực không đủ từ tấm in đến vật liệu in. Tất nhiên, ngay cả khi có, tôi không có khái niệm về mật độ của mặt đất và thuật ngữ 'bóng ma' trong in flexographic.
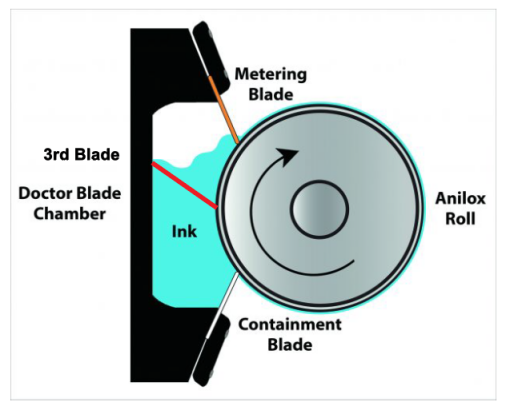
Vào những năm 1980, các máy in Flexographic bắt đầu sử dụng một thành phần mới, hiện thường được gọi là hệ thống cạo mực khép kín. Thành phần này đóng một vai trò rất quan trọng trong việc cải thiện chất lượng in, tăng tốc độ in và giảm mức tiêu thụ mực và lần đầu tiên tôi phát hiện ra hiện tượng "bóng ma" với thành phần mới này. Trong bài viết này, tôi sẽ giới thiệu cách tạo ra "bóng ma" và cách loại bỏ hoặc giảm bớt nó.
01'Bóng ma' là gì
Thuật ngữ 'bóng ma' được mượn từ in bù và trong lĩnh vực in flexographic, nó đề cập đến khiếm khuyết in của 'lỗ kim cơ học'. Tuy nhiên, trong thực tế, hầu hết mọi người có xu hướng đồng ý với một lý thuyết khác, nghĩa là "Ghosting" đề cập đến sự xuất hiện lặp đi lặp lại của các mẫu mờ trong các phần khác của tài liệu in ở các vị trí không phù hợp. Loại "bóng ma" này thường xuất hiện trong khu vực mô hình in của chất nền, đặc biệt là ở các khu vực lớn của in rắn. Tỷ lệ mắc "bóng ma" hiện tượng ngày càng trở nên phổ biến sau khi xuất hiện các hệ thống cạo mực kín.
02Lý do cho 'bóng ma'
Trong hầu hết các trường hợp, sự xuất hiện của "bóng ma" thường là do không đủ mực trong các lỗ lưới của con lăn lưới để cung cấp mật độ màu ổn định cho vật liệu in. Vấn đề "ma" có thể không chỉ xảy ra khi in màu tối, mà thực sự có nhiều khả năng xảy ra khi in các màu tối như nâu, đỏ, xanh dương và xanh lá cây. Vấn đề cơ bản trong việc loại bỏ hoặc cải thiện hiện tượng "bóng ma" là làm thế nào để cải thiện khả năng của con lăn lưới để nạp lại và chuyển mực từ các lỗ lưới.
03
Làm thế nào để loại bỏ 'ma'
Độ xốp và độ sâu lưới của thành lưới lưới lưới ảnh hưởng rất lớn đến khả năng truyền mực vào chất nền. Khi tốc độ in tăng, nó trở nên cực kỳ khó khăn để nạp đầy mực ổn định và hiệu quả trong lưới để cung cấp độ dày lớp mực đồng nhất cho tấm in. Tỷ lệ độ sâu để mở của lưới là rất quan trọng. Một lưới sâu hơn thường có nghĩa là khả năng tải mực cao hơn. Tuy nhiên, nếu sức căng bề mặt của tấm in quá thấp để loại bỏ các hạt mực bên trong lưới, việc truyền mực kém có thể dẫn đến sự xuất hiện của hiện tượng "ma". Tương tự, nếu sức căng bề mặt của con lăn lưới quá cao, con lăn lưới có thể dễ dàng lấp đầy mực từ con lăn mực hoặc buồng mực, nhưng nó có thể không thể chuyển mực vào tấm in đúng cách, dẫn đến sự xuất hiện của hiện tượng "ghosting".
Ngoài ra, do cấu trúc tôpô của bề mặt của con lăn lưới, gần như không thể đo chính xác năng lượng bề mặt hoặc giá trị dyne của nó. Tuy nhiên, có thể kiểm tra tốc độ truyền của các tấm in trong một loạt các giá trị dyne. Ngoài ra, cho dù bạn sử dụng mực dung môi, mực UV hay nước -, độ nhớt mực thích hợp cũng rất quan trọng để cải thiện hiện tượng bóng ma.

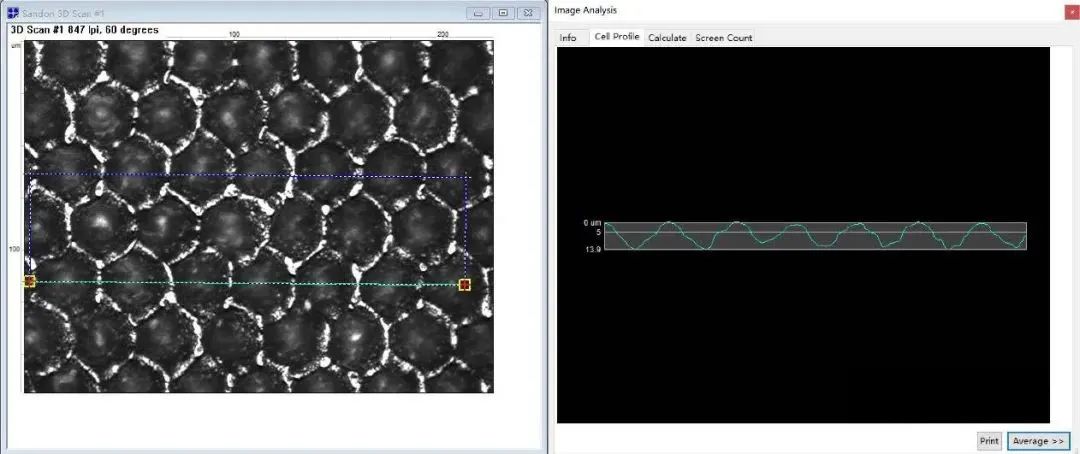
深度正常的网孔
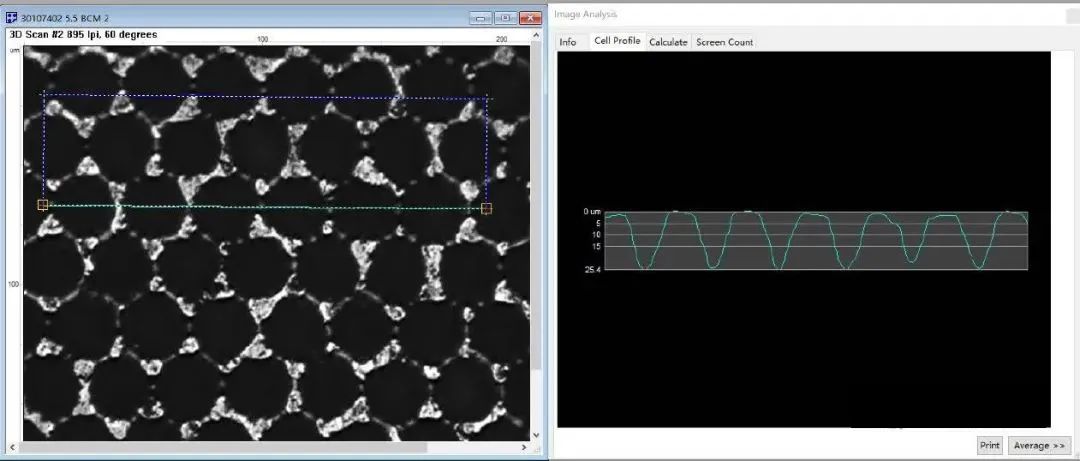
Các lỗ lưới được chạm khắc sâu
04
Các biện pháp khả thi để giảm thiểu hiện tượng ma
Để giảm khả năng hiện tượng "ma", các phương pháp sau đây có thể được thử:
. Theo cách này, con lăn lưới có thể cung cấp cùng một lượng mực cho tấm in trong khi giảm tỷ lệ sấy mực trên bề mặt của con lăn lưới, miễn là tốc độ truyền mực tương tự nhau.
. Tăng độ nhớt có thể làm giảm tốc độ sấy của mực trên bề mặt của con lăn lưới.
. Trong trường hợp này, mực trắng sẽ hòa tan và xuất hiện dưới dạng màu "bóng ma". Do đó, việc tăng tốc độ sấy của mực trắng có thể có tác dụng tốt.
.
(5) Đảm bảo rằng con lăn lưới không bị thổi bởi không khí xung quanh, đặc biệt là luồng không khí nóng khô giữa các màu.
(6) Giảm áp suất cạp, có nghĩa là giảm ma sát và tích lũy nhiệt tại điểm cắt mực.
. Quá trình này giúp tránh "bóng ma" và thiếu mực gây ra bởi sự tích lũy của túi khí và bong bóng trong mực.
. Điều này có thể cải thiện hiệu ứng làm đầy mực của lưới của con lăn lưới. Một buồng mực sâu hơn có thể làm giảm nhiễu loạn bên trong buồng và giảm thiểu hiện tượng xâm thực có thể gây ra sự thiếu hụt ma và mực. Một hiện tượng tương tự có thể được nghĩ đến ở đây: Trong số năm hồ lớn, hồ Erie là hồ nước nông và hỗn loạn nhất, trong khi Hồ Superior là hồ nước sâu nhất và bình tĩnh nhất.
.
.
(11) Mặc dù không thực tế lắm, một giải pháp khác là sử dụng các con lăn lưới đặc biệt để đối phó với các đơn đặt hàng với các vấn đề "ma" nghiêm trọng hơn. Nếu chu vi của con lăn lưới giống như hoặc bội số của chu vi in, thì con lăn lưới sẽ đồng bộ hóa với mẫu in và hiện tượng "ma" sẽ không xảy ra.
Ngoài những lý do trên, cũng dễ dàng sản xuất "ma" khi nhóm màu cuối cùng được in đầy đủ bằng vecni, đặc biệt là khi tài liệu in là giấy. Hiện tượng "bóng ma" thường bị nhầm lẫn với hiện tượng dính sau (lý do cho hiện tượng dính sau là sau khi mặt sau của vật liệu in tiếp xúc với mẫu in, mực được chuyển từ mẫu in sang mặt sau của vật liệu in). Thông thường, do áp lực quá mức, con lăn vecni sẽ nhận mẫu từ chất nền và sao chép nó. Không giống như hiện tượng thực sự của bóng ma, tình huống này có thể xảy ra ở cả khu vực đồ họa và không đồ họa của bề mặt in của chất nền.
(Tác giả gốc của bài báo: Tim Reece, Nhóm Dịch vụ Công nghệ APR, Hoa Kỳ)
Lưu ý của người dịch
Trong những năm gần đây, một số nhà sản xuất thiết bị in flexographic đã đi tiên phong trong việc giới thiệu một giải pháp ba cạp trong buồng kín, cố gắng giải quyết vấn đề "bóng ma" cứng đầu trong công nghệ in flexographic không thể được cải thiện bằng các phương tiện thông thường khác và đã đạt được kết quả tương đối tích cực trong một số trường hợp và thực tiễn quá trình sản xuất. Tuy nhiên, do các lý do chủ quan và khách quan khác nhau, giải pháp này đã không được thúc đẩy rộng rãi và áp dụng trong ngành.