

Vật liệu gói thuốc lá dạng cuộn rất lãng phí và dễ bị cong-đây là một mẹo để giải quyết vấn đề đó một cách hoàn hảo!
Với việc khuyến khích và sử dụng rộng rãi máy đóng gói thuốc lá tốc độ cực cao trong ngành bao bì thuốc lá, nhu cầu về thiết bị của ngành ngày càng cao. Hiện nay, việc sử dụng bao bì loại cuộn{3}}đang ngày càng gia tăng, nhưng trong sản xuất thực tế, nguyên liệu thuốc lá loại cuộn -phải đối mặt với các vấn đề như mức tiêu thụ cao và vật liệu còn sót lại trên lõi bỏ đi. Điều này không chỉ làm tăng chi phí sản xuất mà còn đi ngược lại mục tiêu nâng cao chất lượng và giảm chi phí cho các công ty sản xuất bao bì thuốc lá. Câu hỏi quan trọng hiện nay là làm thế nào để làm cho vật liệu đóng gói thuốc lá dạng cuộn-đáp ứng nhanh chóng nhu cầu sản xuất, cải thiện khả năng tương thích của máy trong thời gian ngắn và giảm mức tiêu thụ.
Ưu điểm và nhược điểm của vật liệu loại cuộn{0}}
01/ Ưu điểm
(1) Tính liên tục tốt: Vật liệu loại cuộn có thể được cấp liên tục, giảm tần suất thay đổi vật liệu và nâng cao hiệu quả sản xuất.
(2) Mức độ tự động hóa cao: Chúng dễ sử dụng với thiết bị tự động, cho phép sản xuất tự động và giảm chi phí lao động.
(3) Tiết kiệm không gian-: Vật liệu loại cuộn-chiếm ít không gian hơn trong quá trình bảo quản và vận chuyển.
02/ Nhược điểm
(1) Khả năng tương thích của vật liệu với máy móc: Một số vật liệu có thể bị cong hoặc cong, ảnh hưởng đến việc sử dụng thông thường, khiến thiết bị thường xuyên gặp trục trặc hoặc thậm chí ảnh hưởng đến chất lượng sản phẩm, dẫn đến lãng phí vật liệu.
(2) Sự cố hệ thống phát hiện mối nối tự động: Vật liệu đòi hỏi độ chính xác của hệ thống phát hiện cao. Ở tốc độ cao, thời gian nối có thể không chính xác, để lại vật liệu dư thừa, gây lãng phí và tăng chi phí.
Để giải quyết các yếu tố liên quan, chúng tôi đã thành lập một nhóm nghiên cứu để tối ưu hóa và nghiên cứu ứng dụng của vật liệu đóng gói thuốc lá dạng cuộn, nhằm cải thiện khả năng tương thích của chúng với máy đóng gói hộp và đạt được mục tiêu tiết kiệm năng lượng cũng như giảm mức tiêu thụ.
Nội dung nghiên cứu chính
01/ Tiêu thụ quá mức do nhiều mối nối trong nhiều{1}}sản phẩm mối nối
Trong quá trình sản xuất, xảy ra quá nhiều mối nối cuộn lại, chủ yếu là do vấn đề kiểm soát quy trình ở các giai đoạn khác nhau.
(1) Cải tiến mực
Cải thiện chất lượng mực màu chính được sử dụng để giảm thời gian ngừng hoạt động không cần thiết do lỗi sản phẩm. Tăng cường độ mịn của mực vàng để giảm các khuyết tật như vệt và đường vàng trong quá trình in. Khi thêm mực đỏ, lọc qua rây 400 lưới và kiểm soát chặt chẽ độ nhớt của mực để giảm lỗi đường in và giảm số mối quấn cuộn.
(2) Cải tiến quy trình dập nóng
Cải tiến tấm dập nóng: Thay đổi từ tấm khắc hợp kim đồng sang tấm khắc thép hợp kim để đảm bảo độ mịn của tấm dập và giải quyết các vấn đề như thiếu đường hoặc vết do sập tấm trong quá trình sản xuất.
Cải thiện chất lượng của lá điện: Kiểm soát chặt chẽ số lượng mối nối của lá điện và khớp chiều dài của lá điện với chiều dài giấy để giảm-điểm thay đổi nguyên liệu sản xuất giữa chừng.
Sau khi trao đổi với các nhà cung cấp thượng nguồn, chúng tôi đã tối ưu hóa các tấm dập nóng và chất lượng của lá điện, giảm thời gian ngừng hoạt động của máy và số lượng mối nối được sản xuất.
(3) Phát hiện trực tuyến để kiểm soát thông tin chiều dài lỗi
Trong quá trình sản xuất, sản phẩm bị lỗi là điều khó tránh khỏi ở mỗi công đoạn. Để ghi lại chính xác khoảng thời gian của các sản phẩm bị lỗi này để tính toán chiều dài tấm tiếp theo, chúng tôi đã giới thiệu một hệ thống phát hiện trực tuyến trên dây chuyền sản xuất, như trong Hình 1.
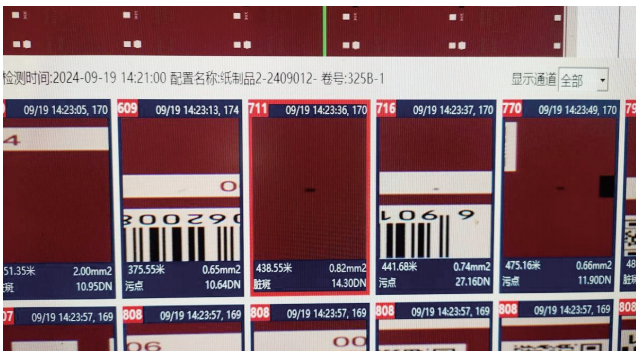
Hình 1 Hệ thống kiểm tra trực tuyến
Sử dụng các cảm biến-có độ chính xác cao và công nghệ nhận dạng hình ảnh, hệ thống sẽ quét và kiểm tra sản phẩm trên dây chuyền sản xuất theo thời gian thực. Sau khi phát hiện sản phẩm bị lỗi, hệ thống sẽ ngay lập tức ghi lại chúng và phân tích khoảng cách giữa chúng bằng thuật toán. Ngoài ra, chúng ta cần thiết lập một hệ thống cơ sở dữ liệu hoàn chỉnh để lưu trữ dữ liệu này, cung cấp hỗ trợ cơ bản cho việc tính toán độ dài tấm sau này, như trong Hình 2.
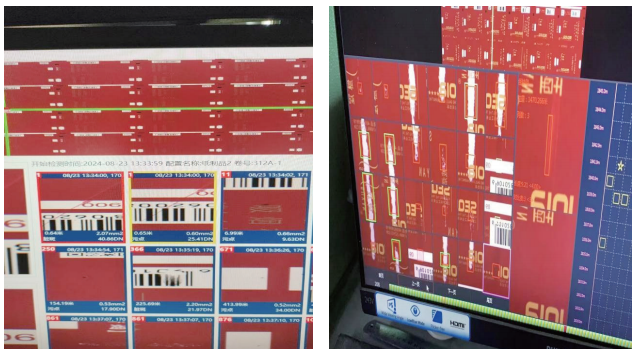
Hình 2 Hệ thống cơ sở dữ liệu
(4) Kiểm soát kỹ thuật số thông tin nối trong quá trình chia cuộn
Trong quá trình rạch, điều quan trọng không chỉ là loại bỏ các sản phẩm bị lỗi mà còn phải phát hiện và ghi lại chiều dài của sản phẩm tốt trong thời gian thực. Bằng cách này, các sản phẩm có thể ghép thành một cuộn có thể được kết hợp lại, giảm số lượng mối nối do nhiều mối nối gây ra. Các thuật toán được sử dụng để xử lý dữ liệu này và xác định kế hoạch nối tối ưu.
Như minh họa trong Hình 3, thiết bị đo-có độ chính xác cao sẽ giám sát và ghi lại chiều dài của sản phẩm tốt trong thời gian thực. Sau đó, các thuật toán xử lý dữ liệu này để tìm ra chiến lược ghép nối tốt nhất. Mục đích là giảm thiểu số lượng mối nối mà vẫn đảm bảo chất lượng sản phẩm. Ngoài ra, chúng tôi cần kiểm soát tốc độ dây chuyền sản xuất để đảm bảo có thể sản xuất nhanh chóng mà không ảnh hưởng đến chất lượng của mối nối.
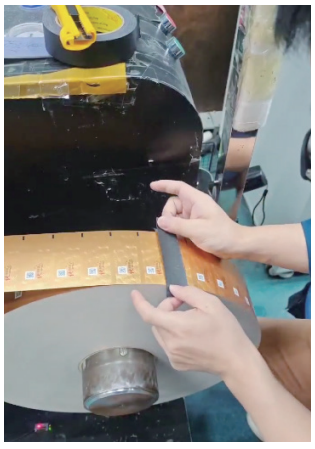
Hình 3 Thiết bị đo lường chính xác-cao
Với những cải tiến trên về nhiều mặt, chúng tôi đã giảm số lượng mối nối trên mỗi cuộn từ 2–3 ban đầu xuống chỉ còn 1. Điều này không chỉ cải thiện chất lượng sản phẩm mà còn giảm số lần dừng máy và lãng phí do thay đổi cuộn. Đồng thời, ít mối nối hơn cũng làm giảm chi phí sản xuất và tiêu hao nguyên liệu.
02/ Cải thiện vấn đề vật liệu dư thừa do vật liệu bị quăn
Các yếu tố chính ảnh hưởng đến việc uốn cong vật liệu bao gồm độ ẩm của sản phẩm và độ căng trong quá trình quấn và tháo cuộn.
(1) Kiểm soát độ ẩm
Độ ẩm là một trong những chỉ số chính cho thấy vật liệu thích ứng tốt như thế nào với máy. Độ ẩm của giấy càng cao thì sản phẩm càng mềm. Đối với-đóng gói thuốc lá bằng máy, độ ẩm cao hơn giúp vật liệu dễ thích ứng hơn và ít có khả năng bị rách ở mép hoặc vỡ nhưng sản phẩm có thể dễ bị cong vênh hơn. Mặt khác, độ ẩm thấp hơn thì độ phẳng tốt hơn nhưng sản phẩm lại cứng hơn, độ bật lại của giấy tăng lên, có thể dẫn đến độ bám dính yếu, rách mép, nứt bề mặt. Vì vậy, cần kiểm soát nhiệt độ, độ ẩm trong môi trường sản xuất và lắp đặt hệ thống tạo ẩm tự động như trên Hình 4 để duy trì trạng thái tương đối cân bằng.
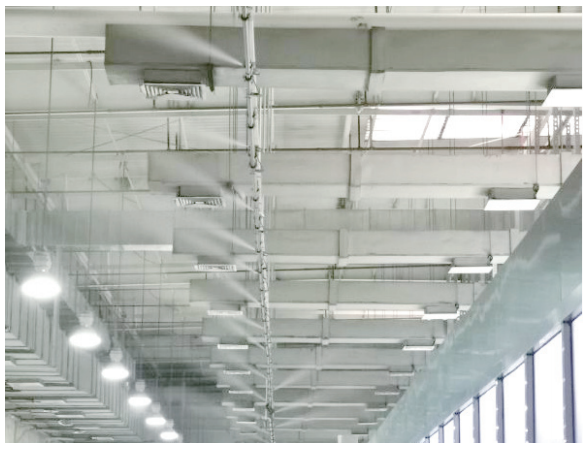
Hình 4 Hệ thống tạo ẩm tự động
Việc kiểm soát vật liệu cán và vật liệu tấm là khác nhau. Qua-kiểm tra tại chỗ, xưởng đóng gói cuộn dây có độ ẩm là 59,9% và nhiệt độ là 24,7 độ.
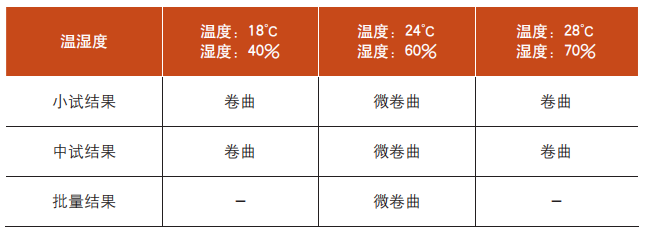
Dựa trên kết quả kiểm tra, chúng tôi đã mô phỏng những thay đổi của sản phẩm trong các điều kiện nhiệt độ và độ ẩm khác nhau trong buồng khí hậu và xây dựng kế hoạch thử nghiệm. Kết quả thí nghiệm được trình bày trong Bảng 1, và so sánh độ uốn trước và sau các thí nghiệm nhiệt độ và độ ẩm khác nhau được trình bày trong Hình 5. Kết quả cho thấy nhiệt độ và độ ẩm tối ưu cho vật liệu nhãn mềm cán, theo thí nghiệm, là 22 độ và độ ẩm 60%.
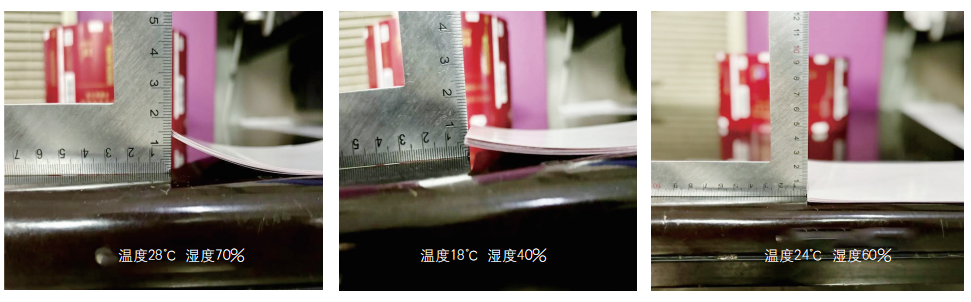
Hình 5 So sánh độ quăn trước và sau thí nghiệm ở các mức nhiệt độ và độ ẩm khác nhau
Bảng 1 Sự thay đổi của sản phẩm trong các môi trường nhiệt độ và độ ẩm khác nhau được mô phỏng trong buồng nhiệt độ và độ ẩm
(2) Kiểm soát lực căng cho cuộn dây và cuộn cuộn
Ngoài độ ẩm của giấy, việc kiểm soát độ căng trong quá trình cuộn và xả giấy cũng là một yếu tố quan trọng khác gây ra hiện tượng quăn. Về mặt chủ quan, đường kính lõi của cuộn quấn càng nhỏ thì độ biến dạng của các lớp bên trong sản phẩm càng lớn. Ngược lại, đường kính lõi lớn hơn dẫn đến biến dạng ít hơn. Tuy nhiên, trên thực tế, đường kính lõi càng nhỏ thì lực căng càng lớn trong quá trình in để cuộn, trong khi đó cần ít lực căng hơn khi cuộn cuộn trên máy đóng gói. Ngược lại, đường kính lõi lớn hơn đòi hỏi độ căng ít hơn trong quá trình in nhưng lại căng hơn khi được tháo ra trên máy đóng gói, làm tăng nguy cơ vỡ sản phẩm.
Ngoài ra, khi số lượng sản phẩm trên mỗi cuộn được cố định, đường kính lõi lớn hơn dẫn đến đường kính ngoài lớn hơn, nhưng bộ phận tháo cuộn của máy đóng gói có giới hạn chiều cao và không thể chứa lõi quá lớn. Ngoài ra, xét rằng lõi giấy ban đầu được sử dụng cho sản phẩm này nên các lõi này dễ bị hư hỏng, biến dạng và không thể tái sử dụng, gây ra một lượng lãng phí nhất định.
Do đó, hai loại lõi nylon đã được chọn để thử nghiệm: một loại có đường kính trong 150mm, độ dày thành 10 mm và đường kính ngoài 160mm và loại kia có đường kính trong 150mm, độ dày thành 15mm và đường kính ngoài 165mm, như trong Hình 6. Nylon được chọn vì nó ít bị biến dạng và có thể tái sử dụng, giúp giảm chi phí.
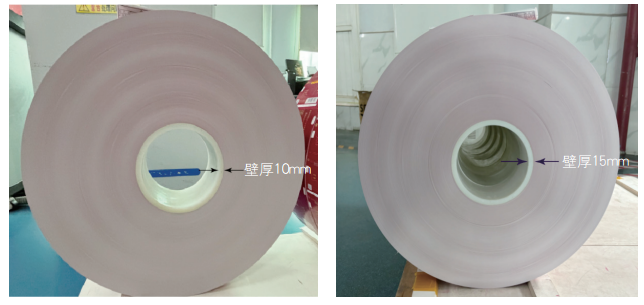
Hình 6 thể hiện việc lựa chọn hai loại lõi nylon để thử nghiệm.
Ngoài ra, các thông số quy trình về lực căng lăn cũng được tối ưu hóa. Lực căng rạch và lăn được điều chỉnh từ 115–120N thành 100–105N. Trong quá trình thử nghiệm, có ba phương án điều chỉnh độ căng: 90–95N, 95–100N và 100–105N. Trong số đó, đối với loại 90–95N, 3 cuộn lõi giấy nhãn có dấu hiệu bị lỏng; đối với 95–100N, một cuộn giấy nhãn có dấu hiệu bị lỏng; đối với 100–105N, không quan sát thấy sự lỏng lẻo. Vì vậy, việc lăn được quyết định thực hiện ở tốc độ 100–105N. Sau khi kiểm tra giấy nhãn trên máy, độ phẳng của giấy nhãn trên lõi được cải thiện và không còn vấn đề mép bị cong hay lõi bị lỏng.
Bằng cách điều chỉnh lõi nylon từ đường kính trong 150 mm, độ dày thành 10 mm và đường kính ngoài 160 mm thành đường kính trong 150 mm, độ dày thành 15 mm và đường kính ngoài 165 mm, các thử nghiệm máy đã xác minh rằng sau khi cắt giấy nhãn trên lõi thành các tờ nhỏ, độ cong về cơ bản là nhất quán. Khi độ dày thành tăng lên, thời gian nối vật liệu cần được nâng cao tương ứng, nhưng không có thay đổi đáng kể về vật liệu còn sót lại.
Từ đó, có thể kết luận rằng lõi nylon có đường kính trong 150mm, độ dày thành 10 mm và đường kính ngoài 160mm có thể đáp ứng khả năng thích ứng của máy.
Phần kết luận
Bằng cách kiểm soát chiều dài khuyết tật trực tuyến và quản lý mối nối trong quá trình rạch, việc tối ưu hóa sản phẩm đã giảm số lượng mối nối một cách hiệu quả, trực tiếp tăng số lượng sản phẩm cán có thể sử dụng; cải thiện nhiệt độ và độ ẩm môi trường cũng như độ cong của cuộn giấy; làm rõ ảnh hưởng của sự thay đổi nhiệt độ, độ ẩm mùa khô, mùa mưa đến sản phẩm; đồng nhất hóa sự thay đổi trong thay đổi cuộn; và đảm bảo các biến số do các yếu tố này gây ra đã được giải quyết. Khả năng tái sử dụng của vật liệu nylon và tính thực tiễn của lõi dày 10mm nhằm đáp ứng nhu cầu sản xuất đã được khẳng định.
Thông qua kiểm soát sản xuất chính xác và công nghệ nhận dạng hình ảnh và cảm biến tiên tiến, việc tối ưu hóa thuật toán rạch và chiến lược kiểm soát có thể phát hiện khuyết tật chính xác và kiểm soát độ dài chính xác, không chỉ cải thiện chất lượng sản phẩm mà còn giảm chi phí sản xuất và tiêu thụ nguyên liệu, hỗ trợ mạnh mẽ cho sự phát triển bền vững của công ty.
Trong tương lai, với sự phát triển không ngừng của công nghệ cũng như nỗ lực và đổi mới của công ty, chúng tôi sẽ tăng tỷ lệ sử dụng các sản phẩm cán một cách hiệu quả và hiệu quả hơn, mang lại lợi ích và giá trị lớn hơn cho ngành sản xuất.