


Phải làm gì nếu bạn gặp phải những vấn đề này trong quá trình in flexo? Kiểm tra các ý tưởng chính ở đây!
In linh hoạt là một phương pháp in tương đối thân thiện với môi trường{0}}và hiệu quả, đã phát triển nhanh chóng ở Trung Quốc với nhiều công nghệ và quy trình khác nhau được cập nhật nhanh chóng. Tuy nhiên, các công ty sử dụng in flexo thường gặp phải các vấn đề trong quá trình in như đăng ký sai, cạnh thô, chấm rỗng có thể khiến nhiều người đau đầu. Bài viết này liệt kê một số vấn đề và giải pháp in flexo thường gặp, hy vọng sẽ hữu ích với bạn đọc.
01
Các cạnh thô
Khi các cạnh của văn bản và hình ảnh in không đều, lởm chởm hoặc bị lem không đều thì gọi là cạnh thô. Nguyên nhân chính khiến các cạnh thô ráp thường là do các vấn đề-liên quan đến mực, chẳng hạn như mực quá nhớt hoặc khô quá nhanh. Đôi khi, một phần mực có thể khô trên bản trước rồi chuyển sang các lớp vỏ nhỏ xung quanh, gây ra các cạnh thô ráp. Ngay cả khi độ nhớt của mực thấp, các cạnh thô vẫn có thể xảy ra nên cần phải xử lý cho phù hợp. Nói chung, cách tiếp cận phù hợp là kiểm soát giá trị pH của mực trong khoảng từ 8,5 đến 9,5 ở nhiệt độ phòng 25 độ.
Ngoài ra, việc nạp mực quá nhiều có thể làm tăng sự tích tụ mực xung quanh các chấm và còn gây ra các cạnh thô ráp. Trong trường hợp này, nên chọn con lăn màn hình có số dòng cao hơn hoặc lượng mực thấp hơn.
Đôi khi tĩnh điện trong in ấn cũng có thể ảnh hưởng đến việc truyền mực tới các chấm, gây ra các cạnh thô ráp. Nếu cần, bạn có thể sử dụng-thiết bị chống tĩnh điện để giảm hoặc loại bỏ tĩnh điện.
Độ sạch của bề mặt nền cũng có tác dụng nhất định đối với việc san phẳng và trải đều mực. Đặc biệt khi bề mặt có quá nhiều sợi giấy hoặc các hạt bụi nhỏ có thể dẫn đến các cạnh bị nhám. Vì vậy, việc làm sạch bề mặt nền kịp thời cũng có thể giúp giảm bớt các cạnh gồ ghề.
Tốc độ sấy của thiết bị cũng có thể ảnh hưởng đến các cạnh thô. Làm khô quá nhanh có thể làm giảm đặc tính san bằng của mực. Trong trường hợp này, việc thêm một số chất-làm khô chậm có thể làm chậm tốc độ khô của mực trên bề mặt nền một cách thích hợp, giúp mực đồng đều hơn.
Nếu sức căng bề mặt của chất nền không phù hợp đôi khi có thể ảnh hưởng đến khả năng thẩm thấu của mực, khiến mực bị tích tụ trên bề mặt và dàn trải không tốt. Nói chung, sức căng bề mặt của chất nền phải cao hơn một chút so với sức căng bề mặt của mực.
02
chấm rỗng
Các chấm rỗng thường gặp trong in flexo, chủ yếu là do áp lực in quá cao. Với sự xuất hiện của các tấm in phẳng có chấm trên-, hiện tượng này đã được giảm bớt một cách hiệu quả. Miễn là áp suất không quá xa, về cơ bản bạn có thể in các chấm hoàn chỉnh.
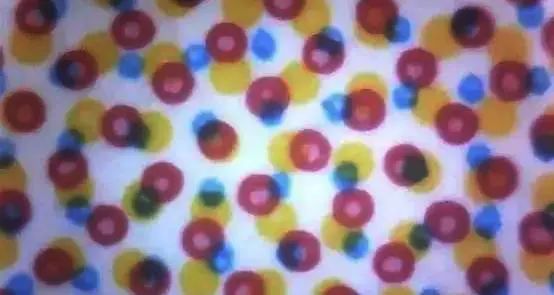
Ngoài ra, nếu độ bám của mực quá thấp, các chấm bán sắc thông thường sẽ không giữ được mực tốt, tạo cảm giác rỗng. Bạn có thể điều chỉnh điều này bằng cách thêm một lượng chất điều chỉnh mực thích hợp. Độ nhớt của mực thấp cũng có thể gây ra các vấn đề tương tự, vì vậy điều quan trọng là phải chú ý đến độ nhớt của mực, đặc biệt khi nhiệt độ phòng in cao. Mực mới pha sẽ có độ nhớt thay đổi lớn hơn so với mực đã sử dụng một thời gian nên cần phải kiểm tra thường xuyên.
03
Thiếu bản in
Thiếu bản in là một ví dụ điển hình về khả năng truyền mực kém, trong đó một số vùng trên bản in rất nhạt hoặc thiếu mực hoàn toàn. Nguyên nhân chính khiến bản in bị thiếu thường là do áp suất in không đủ, chẳng hạn như áp suất tiếp xúc không đồng đều giữa con lăn anilox và tấm hoặc giữa tấm và lớp nền, khiến mực không thể truyền hiệu quả. Có khoảng hai khả năng xảy ra áp lực tiếp xúc không đồng đều: áp lực tác dụng không đủ hoặc có sự cân bằng ngang giữa các bộ phận của thiết bị kém. Chỉ cần đảm bảo kiểm tra những điều này thường xuyên.
Ngoài ra, tình trạng bề mặt của tấm in (chẳng hạn như vết dầu trên tấm, vết lõm trên tấm hoặc độ dày tấm không đủ) cũng có thể gây rò rỉ mực. Nếu là vết dầu, bạn có thể lau sạch bằng cồn; nếu đó là vấn đề khác, bạn sẽ cần phải thay tấm nền.
Nguồn cung cấp mực không đủ cũng có thể dẫn đến thiếu bản in. Hiện nay, các thiết bị tiên tiến hơn đều sử dụng buồng mực kín. Nếu lượng mực được bơm vào quá nhỏ, nó không thể làm ướt đầy đủ trục lăn anilox, điều này đương nhiên gây ra sự cố in thiếu. Ngoài ra, nếu trục anilox bị tắc nghiêm trọng, nó sẽ không truyền mực đúng cách, vì vậy việc giữ sạch toàn bộ đường dẫn mực là điều quan trọng.
04
Đăng ký sai
Đăng ký sai là một vấn đề phổ biến khi in flexo, do đăng ký màu không chính xác, dẫn đến hình ảnh in bị mờ hoặc thậm chí bị méo.
Có nhiều lý do dẫn đến việc đăng ký sai. Đầu tiên, hãy nhìn vào tấm in. Ngày nay, đầu ra phim khá tốt và góc xoắn ốc khi xuất ra theo chiều ngang và chiều dọc sẽ không có nhiều ảnh hưởng. Tuy nhiên, các nhà sản xuất khác nhau có tiêu chuẩn hiệu chuẩn khác nhau, do đó, các tấm từ các nhà cung cấp khác nhau có thể không khớp nhau, bao gồm cả tấm laze. Sau đó kiểm tra việc lắp tấm. Thông thường vạch đăng ký xuất phát được tính theo nhóm gần tâm biển số. Bằng cách này, khi lắp, bạn điều chỉnh tấm ra ngoài, giảm thiểu các lỗi lớn, miễn là máy lắp tấm đã được hiệu chỉnh trước.
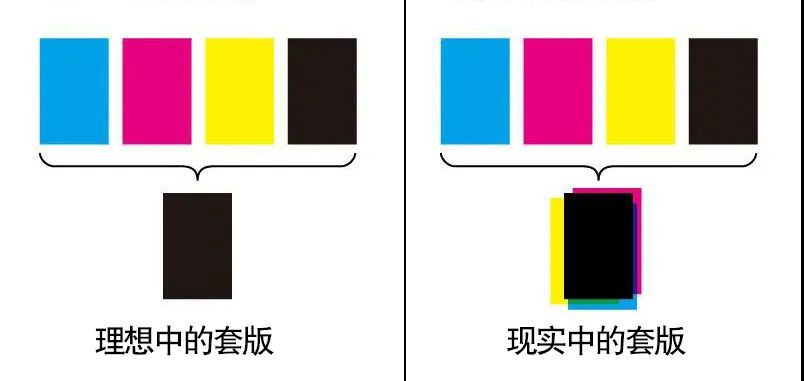
Việc bắt đầu đăng ký thích hợp là khi cả tấm in và việc lắp tấm đều ổn. Các loại máy khác nhau có độ chính xác đăng ký cài đặt gốc khác nhau. Ví dụ, máy ép đơn vị thông thường có độ chính xác 0,2mm, trong khi máy ép vệ tinh có độ chính xác 0,15mm. Vì vậy, khi nói đến việc đăng ký, vấn đề không phải là chính xác 100%. Tất nhiên, chính xác 100% thì tốt hơn, nhưng rất khó đạt được.
Nếu mọi thứ trên vẫn bình thường và việc đăng ký vẫn bị tắt thì bạn cần xem xét liệu đó có phải là do thiết bị hay nguyên liệu có vấn đề hay không. Các vấn đề về thiết bị chủ yếu liên quan đến cài đặt hệ thống truyền động xi lanh tấm, cài đặt hiệu chỉnh tự động, kiểm soát độ căng, v.v. Các vấn đề về vật liệu thường liên quan đến đường kính cuộn, độ giãn vật liệu và biến dạng do nhiệt. Bạn chỉ cần thực hiện những điều chỉnh tương ứng trong quá trình vận hành.
Vậy là xong-Tôi đã chia sẻ một số vấn đề thường gặp trong quá trình sản xuất in flexo và một số giải pháp. Thực tế bạn sẽ gặp rất nhiều vấn đề khác trong quá trình sản xuất. Điều quan trọng cần nhớ là xử lý vấn đề cụ thể một cách chính xác và tìm ra nguyên nhân gốc rễ.