

Vấn đề in mã QR trên bao thuốc lá đã được giải quyết; công ty in bao thuốc lá nổi tiếng-này đã hành động!
Mã QR biến đổi thể hiện sự mở rộng và nâng cao hơn nữa của công nghệ mã QR trong các ứng dụng đóng gói. Bằng cách áp dụng mã QR có thể thay đổi cho bao bì, mọi đơn vị sản phẩm nhỏ nhất đều có thể có một mã QR duy nhất, thực sự hiện thực hóa “một mặt hàng, một mã”. "Một mặt hàng, một mã" sẽ không chỉ tăng cường hơn nữa khả năng truy xuất nguồn gốc chống hàng giả-cho sản phẩm, cho phép theo dõi chính xác đến từng đơn vị nhỏ nhất mà còn cho phép doanh nghiệp thu thập dữ liệu từ người dùng đến từng cá nhân, thực sự hiện thực hóa hoạt động tiếp thị được cá nhân hóa cho sản phẩm.
Với sự phát triển của công nghệ và quy trình mới, việc áp dụng mã QR trên bao thuốc lá tiếp tục được mở rộng. Để liên tục tối ưu hóa và giải quyết các vấn đề khác nhau về mức độ phù hợp trong in ấn (chẳng hạn như keo mã QR, đường dây, độ lệch cấp độ, v.v.), các học giả trong ngành đã tiến hành nghiên cứu và phân tích sâu rộng nhằm cải thiện chất lượng sản phẩm đồng thời đảm bảo tính ổn định của chất lượng mã QR. Công ty của tôi tiến hành thử nghiệm và khám phá đa chiều và toàn diện các thông số thiết bị in trong quá trình in mã QR, nhằm mục đích thiết lập các nút chính cho thông số thiết bị đầu ra, đảm bảo tính hiệu quả, tiêu chuẩn hóa và tính đồng nhất của kiểm soát và thử nghiệm sản xuất từ nguồn, cải thiện hiệu quả chất lượng in mã QR, cung cấp cho khách hàng các sản phẩm và dịch vụ có chất lượng-cao hơn, đồng thời cung cấp cho ngành các phương pháp và ý tưởng nghiên cứu hiệu quả hơn.
Thiết bị in và nguyên lý làm việc
Thiết bị in được sử dụng lần này là máy in phun cấp giấy-, bao gồm một bệ cơ khí (cơ chế nạp giấy, bệ nạp giấy, cơ chế cuộn giấy), hệ thống in, cơ chế xử lý và hệ thống kiểm tra trực tuyến; Cốt lõi là hệ thống in, bao gồm mô-đun đầu in, hệ thống CNC và hệ thống cấp mực. Cốt lõi của hệ thống in là máy tính điều khiển công nghiệp điều khiển hệ thống cấp mực. Đầu tiên, phần mềm in thiết lập các thông số in, sau đó là máy tính điều khiển công nghiệp (bảng điều khiển chính) và hệ thống tương tự kỹ thuật số-xử lý hoặc chuyển đổi dữ liệu, trực tiếp điều khiển đầu in để in.
Công nghệ in phun áp điện được sử dụng trong máy in phun thuộc về công nghệ in nhiệt độ và áp suất phòng. Nó đặt nhiều gốm áp điện nhỏ gần vòi phun của đầu in. Do gốm áp điện có biểu hiện uốn cong và biến dạng dưới sự thay đổi điện áp ở cả hai đầu, nên khi điện áp thông tin hình ảnh được đặt vào gốm áp điện, sự giãn nở và biến dạng rung của gốm thay đổi theo điện áp thông tin hình ảnh, đảm bảo mực trong đầu in được phun ra đồng đều và chính xác trong điều kiện ổn định ở nhiệt độ và áp suất bình thường.
Kiểm tra thông số nhiệt độ mực
Trong thí nghiệm này, với đầu in cố định, biến kiểm tra là nhiệt độ mực, trong khi các thông số in khác không thay đổi. Những thay đổi trong mẫu in được đo trên bề mặt và quan sát nhiệt độ mực, sự hình thành giọt, khả năng chảy và khuếch tán trên bề mặt. Để kiểm tra và ước tính sự thay đổi kích thước một cách thuận tiện hơn dưới các nhiệt độ mực khác nhau, đồng thời in các khối vuông để kiểm tra tính biến thiên của chúng.
Dựa trên các thử nghiệm trên, có thể kết luận rằng những thay đổi về thông số nhiệt độ mực có thể ảnh hưởng trực tiếp đến kết quả in. Như được hiển thị trong Hình 1, khi nhiệt độ mực tăng lên, độ nhớt của mực giảm và tính lưu động của mực được cải thiện, cho phép trải đều trên bề mặt chất nền tốt hơn, dẫn đến ít khuyết tật bề mặt hơn (đốm trắng, đường sọc). Như được hiển thị trong Hình 2, khi nhiệt độ mực tăng lên, vùng chấm hoặc độ khuếch tán đường của mẫu in ít thay đổi, nhưng các đường vát và gờ ở các cạnh tăng lên, làm cho vùng này có vẻ dày hơn về mặt thị giác.
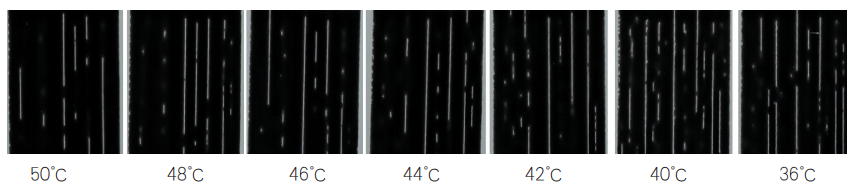
Hình 1 Hiệu ứng in ở các nhiệt độ mực khác nhau
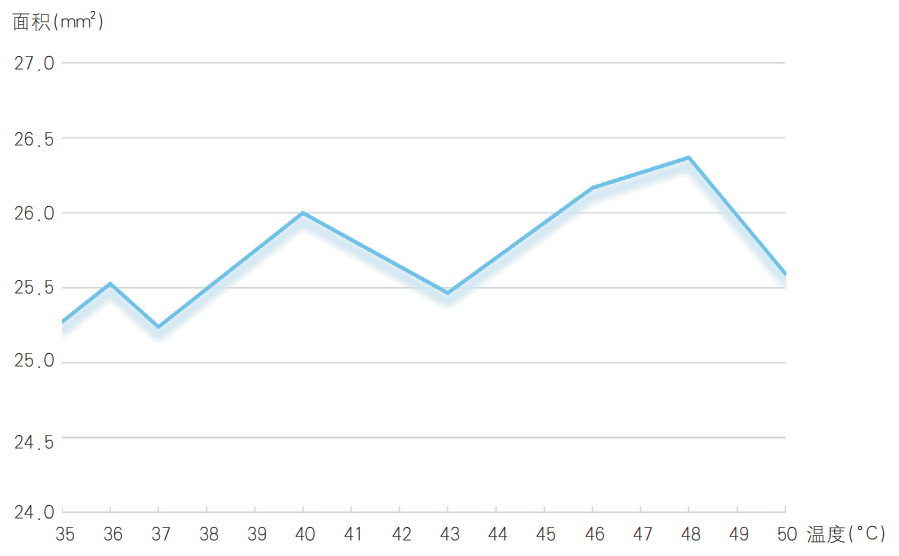
Hình 2 Sự thay đổi diện tích hình vuông ở các nhiệt độ mực khác nhau
Kiểm tra thông số điện áp, tốc độ xe và chiều cao đầu in
Thử nghiệm này được tiến hành với một đầu in cố định, trong đó các biến thử nghiệm là điện áp, tốc độ xe và chiều cao đầu in, trong khi các thông số in khác không thay đổi. Những thay đổi trong mẫu in trên chất nền đã được đo. Thông qua các thử nghiệm này, có thể xác định rằng điện áp ảnh hưởng đến sự kết tụ của các giọt mực chính, sự khuếch tán của "giọt mực vệ tinh" và sự biến dạng của đồ họa và văn bản in.
Dưới tốc độ xe 120 m/phút và nhiệt độ mực 46 độ, việc điều chỉnh điện áp dẫn đến thay đổi bản in như trong Hình 3. Từ hình vẽ, có thể thấy rằng điện áp ít ảnh hưởng đến hình dạng in. Tuy nhiên, theo phân tích nguyên tắc, trong trường hợp bình thường, mực tạo thành một mặt phẳng bình thường bên trong đầu in. Khi có điện áp vào, mực bắt đầu chảy ra ngoài, tạo thành sợi mực dài. Dưới tác dụng của sức căng bề mặt, sợi mực tạo thành các giọt. Thông qua sự tương tác của các giọt và độ nhớt, dây tóc bị đứt để tạo ra sự hình thành phun mực. Nếu dây tóc quá dài, dễ dàng hình thành các chấm vệ tinh. Khi điện áp cao, lượng mực lớn hơn, tốc độ ban đầu cao hơn và tốc độ nhanh hơn, dẫn đến các hạt nhỏ hơn. Chuyển động Brown của các hạt mạnh hơn và sợi mực hình thành ngắn hơn, giúp mực sơ cấp tổng hợp dễ dàng hơn. Hiệu quả in ấn tốt hơn và độ dày cũng sẽ tương đối cao hơn.
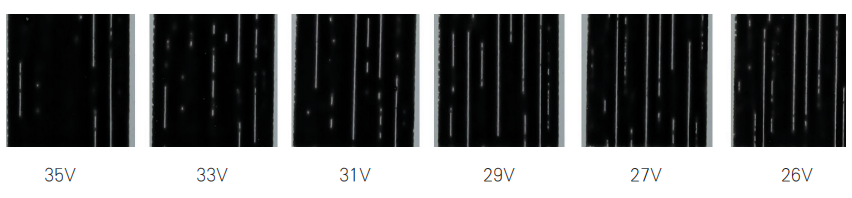
Hình 3 Hiệu ứng in biến đổi điện áp
Dưới điện áp 32V và nhiệt độ 48 độ, các tốc độ xe khác nhau được điều chỉnh để kiểm tra sự kết tụ của giọt mực ở độ cao đầu in bình thường, như trong Hình 4; so sánh mực bay trong quá trình mã hóa ở các tốc độ xe khác nhau, chiều cao đầu in bình thường và chiều cao đầu in giảm 3 mm, như trong Hình 5; Hiệu ứng in mã QR theo tốc độ xe và chiều cao đầu in khác nhau được thể hiện trong Hình 6.
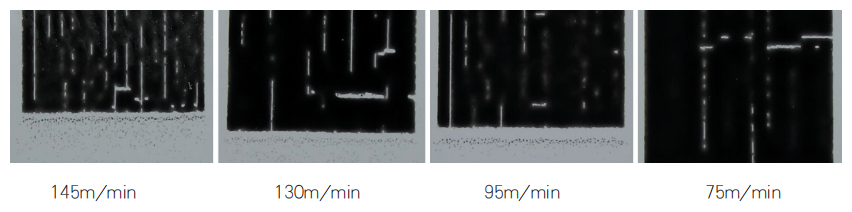
Hình 4 Sự kết tụ của các giọt dưới cùng một điện áp, cùng nhiệt độ, cùng chiều cao vòi phun và tốc độ xe khác nhau
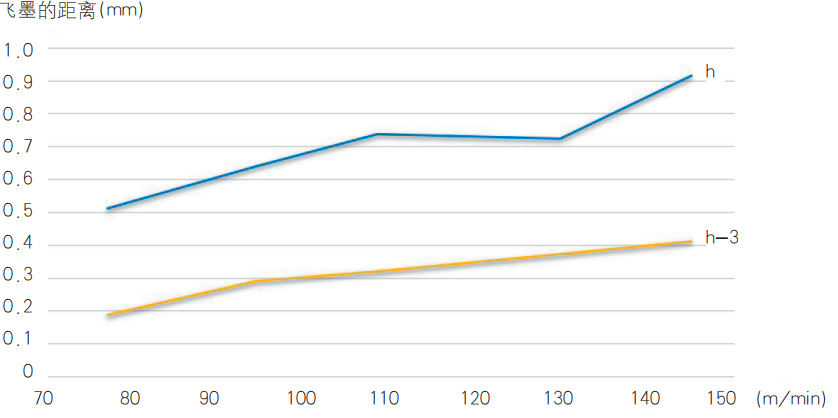
Hình 5 So sánh hiện tượng bắn mực của đầu in ở các tốc độ xe khác nhau, chiều cao đầu in bình thường (h) và chiều cao đầu in giảm 3 mm (h-3)
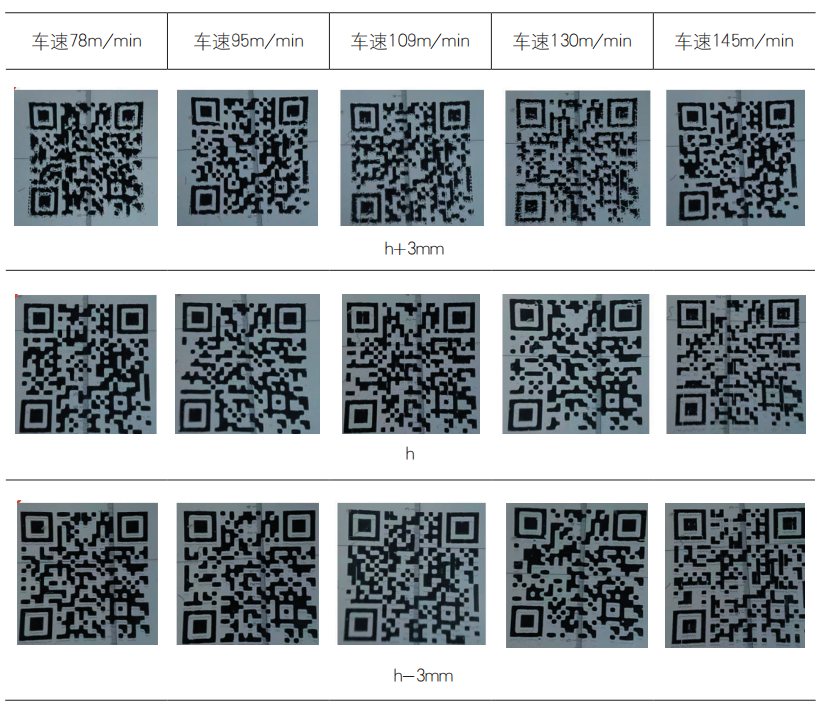
Hình 6 Hiệu ứng in mã QR theo tốc độ xe khác nhau và độ cao đầu in khác nhau
Từ Hình 4 đến Hình 6, có thể thấy rằng cả tốc độ xe và chiều cao đầu in đều ảnh hưởng đến độ hội tụ của các giọt mực chính, ảnh hưởng trực tiếp đến độ dày và biến dạng của đồ họa in, từ đó ảnh hưởng đến cấp chất lượng và hình thức của bản in mã QR. Đầu in càng cao thì sợi mực hình thành càng dài khiến mực chính khó hội tụ hơn. Tốc độ xe càng lớn, các giọt mực càng phân tán khi rơi xuống giấy, dẫn đến hiệu ứng kém hơn. Dựa trên các thử nghiệm quy trình trên, bốn thông số quy trình chính đã được tóm tắt và xác minh: nhiệt độ mực, điện áp đầu in, chiều cao đầu in và tốc độ giấy, tất cả đều ảnh hưởng đến chất lượng in. Nhiệt độ và điện áp mực xác định hiệu ứng in (đốm trắng, đường sọc), trong khi tốc độ xe và chiều cao đầu in xác định độ hội tụ của giọt mực và quỹ đạo bay (độ dày của mực).