


Bản in nền sáng có màu mực không đều có dễ không? Tại sao không thử quá trình này!
Với việc cập nhật và thay thế các phương pháp in khác nhau, quy trình in nhãn thuốc lá truyền thống không ngừng đổi mới. Các phương pháp in bao bì thuốc lá thường được sử dụng bao gồm in offset, in phù điêu, in ống đồng, tấm lỗ (in lụa), v.v. Mỗi quy trình in đều có đặc điểm riêng trong việc thể hiện hiệu ứng sản phẩm. In offset truyền thống có hiệu suất tái tạo tốt về nhiều mặt như màu mực nhạt, phân cấp điểm in và thông tin chi tiết của sản phẩm in. Tuy nhiên, rất khó để kiểm soát độ dày của lớp mực đối với các sản phẩm in màu nền khổ lớn, đặc biệt đối với các sản phẩm in khổ lớn khổ nhẹ. Các vấn đề về chất lượng như mất ổn định màu sắc, lớp mực không đồng đều dễ xảy ra trong quá trình in, dẫn đến tỷ lệ phế liệu sản phẩm tăng cao, gây thiệt hại cho doanh nghiệp, lãng phí tài nguyên, thiếu bền vững. Mặc dù sự khác biệt về màu sắc không ổn định và có thể được điều chỉnh thông qua-sự giám sát theo thời gian thực của người vận hành máy, điều này đòi hỏi tiêu chuẩn cao từ người vận hành nhưng vẫn khó đảm bảo tính nhất quán của các lô màu sản phẩm.
In flexo truyền thống sử dụng con lăn lưới để truyền mực, có thể kiểm soát hiệu quả độ dày của lớp mực nền trên bề mặt lớn. Nó có yêu cầu tương đối thấp đối với người vận hành và thuận tiện hơn trong việc kiểm soát độ dày của lớp mực, đặc biệt đối với các sản phẩm in nền nhẹ trên bề mặt lớn. Nó có thể kiểm soát hiệu quả tính đồng nhất của màu mực của sản phẩm thông qua việc truyền độ dày lớp mực ổn định.
Công ty của tác giả hiện có máy in offset Roland 8+2, là thiết bị sản xuất kết hợp đặc tính của lớp mực dày và màu mực đồng nhất, ổn định trong in flexo với các chấm in offset phân lớp rõ ràng và khả năng tái tạo thông tin chi tiết tốt. In Flexographic chịu trách nhiệm về độ ổn định màu của màu nền sáng trên các trang lớn, trong khi in offset chịu trách nhiệm tái tạo các chi tiết đồ họa và văn bản của sản phẩm, từ đó đạt được đặc điểm chênh lệch màu ổn định, phân cấp rõ ràng và chi tiết phong phú trong sản phẩm in, thực sự đạt được hiệu quả tuân thủ bản thảo gốc và trung thành với tiêu chuẩn.
Lấy sản phẩm của một hãng thuốc lá nào đó làm ví dụ, màu chủ đạo của sản phẩm là toàn trang nền màu vàng nhạt. Trong quá trình sản xuất, độ ổn định chênh lệch màu không cao do trình độ của người vận hành, kinh nghiệm kỹ thuật của nhân viên pha mực, trạng thái vận hành của thiết bị và độ ổn định của vật liệu. Dựa trên các đặc tính của sản phẩm, nhóm R&D đã tiến hành thử nghiệm quy trình và ghi lại phân tích từ các khía cạnh trục lăn lưới, độ dày và độ nhớt của mực, giấy in, phân tích và cải tiến quy trình in, đồng thời liên tục xác minh các yêu cầu về độ ổn định và khả năng thích ứng của các chỉ số trên đối với chất lượng sản phẩm trên máy, đạt được kết quả theo từng giai đoạn. Tác giả sẽ khám phá quá trình đạt được sự khác biệt màu sắc ổn định và màu mực đồng nhất trong các sản phẩm nền nhẹ khổ lớn thông qua việc cải tiến công nghệ liên kết linh hoạt kết dính từ các khía cạnh sau.
Quy trình lựa chọn con lăn giấy, mực và tấm
01 Phân tích hiệu suất của vật liệu in
Các tông màu trắng tráng-một mặt được sử dụng trong sản phẩm này được làm bằng cách phủ lớp phủ màu trắng lên một mặt của tờ giấy nền rồi xử lý nó thông qua quá trình trang trí cán lịch. Nếu giấy tráng không đều hoặc có giấy không tráng, giấy không tráng sẽ gặp các vấn đề như bề mặt xen kẽ các sợi, bề mặt nền thô và không đồng đều, các khe hở sợi lớn hơn đường kính của các chấm in, dẫn đến các chấm nằm chính xác trong các khoảng trống giữa các sợi và không thể truyền mực đến bề mặt giấy, khiến không thể tái tạo hình ảnh ở khu vực này.
Trong quá trình in, sản phẩm có thể có hiện tượng màu mực không đều, mất chấm, bề mặt in không đều màu do bề mặt giấy không đều. Độ phẳng của bề mặt giấy in và khả năng hấp thụ mực của lớp phủ là những yếu tố quan trọng ảnh hưởng đến hiệu suất in của sản phẩm. Do đó, về việc lựa chọn các yêu cầu về giấy nền và lớp phủ bề mặt, ngoài việc trao đổi-kỹ thuật chuyên sâu với các nhà máy giấy, chúng tôi cũng đã thực hiện các cải tiến quy trình trong điều kiện thiết bị in của riêng mình, tối đa hóa độ phẳng của bề mặt giấy và cải thiện khả năng thích ứng khi in.
01
Đầu tiên, hãy chọn loại giấy nền có độ phẳng tốt, chẳng hạn như Senbo Bowang SBS (thẻ trắng lõi trắng) hoặc Hongta Renheng SBS (thẻ trắng lõi trắng). Độ ổn định độ phẳng bề mặt của chúng cao và có thể được kiểm tra và so sánh trong các phương án khác nhau để chọn ra phương án tốt hơn.
02
Thứ hai, cải thiện hiệu quả lớp phủ từ nhiều khía cạnh khác nhau như gỡ lỗi thiết bị phủ giấy, cán lịch và cạo lớp phủ.
03
Thứ ba, bằng cách điều chỉnh công thức phủ, có thể cải thiện hiệu suất hấp thụ mực của giấy tráng, đảm bảo lớp phủ giấy chắc chắn, không có bong bóng, vệt và bề mặt giấy mịn và không có tạp chất; Đảm bảo độ mịn bề mặt của giấy trên 400S để bìa cứng màu trắng có thể tiếp xúc chặt chẽ với tấm in và khôi phục rõ ràng các chấm in.
04
Thứ tư, để tránh các vấn đề về chất lượng in như in chấm không chính xác, màu mực không đều, mất chấm trong quá trình in sản phẩm, chỗ ngồi đầu tiên của thiết bị cần được đổ đầy chất làm phai màu UV trên bề mặt giấy để ngăn mực in uốn UV thẩm thấu và loại bỏ da mực, san bằng rỗ giấy một cách hiệu quả, cải thiện độ mịn bề mặt của giấy thuốc lá.
02 Lựa chọn và kiểm soát mực in
Thứ nhất, trong việc lựa chọn mực in, mực gốc nước dễ bị tắc trục lăn lưới trong quá trình in và phải được làm sạch bằng chất tẩy rửa chuyên nghiệp, khiến quá trình in bị gián đoạn, không bền vững và ảnh hưởng đến độ ổn định màu; Mực in flexo xử lý bằng tia cực tím thân thiện với môi trường có thể xử lý ngay lập tức lớp mực dưới bức xạ tia cực tím mà không gây dính hoặc tắc nghẽn con lăn lưới, đồng thời kiểm soát hiệu quả hiện tượng mở rộng điểm và đảm bảo chất lượng ổn định và hiệu quả sản xuất cao. Nó có thể duy trì độ cứng của lớp mực, độ ổn định của độ nhớt mực và tính nhất quán của màu in, đồng thời bảo vệ môi trường sinh thái tốt hơn.
Thứ hai, độ dày của hạt mực và độ nhớt của mực cũng ảnh hưởng không nhỏ đến hiệu quả in và chất lượng sản phẩm sau ép. Nếu độ dày hạt mực và độ nhớt của mực không được kiểm soát hợp lý trong quá trình in sẽ khiến mép chấm của sản phẩm in bị lông, chấm bị biến dạng, chấm giãn nở và còn ảnh hưởng đến lượng mực truyền; Thậm chí còn dẫn đến khả năng thích ứng kém trong quá trình xử lý hậu kỳ và dập nóng sản phẩm, dẫn đến các vấn đề như mất vàng, dán và thậm chí nổ mực ở thành phẩm. Vì vậy, độ dày và độ nhớt của hạt mực cần được kiểm soát chặt chẽ trong quá trình thử nghiệm.
Đặc điểm và khả năng thích ứng của 03 phiên bản con lăn
Trong quá trình in màu cơ bản uốn, con lăn lưới gốm có đặc tính chống in cao, chống ăn mòn, chịu nhiệt độ cao, lỗ lưới đều đặn, thành lưới mịn, nhả mực nhanh, dễ lau chùi và độ mòn lưỡi thấp. Chúng không chỉ có thời gian sử dụng lâu dài mà còn có tuổi thọ của tấm in cao hơn; Các lỗ chấm do công nghệ khắc laser tạo ra sâu hơn và mịn hơn, tạo điều kiện thuận lợi hơn cho việc truyền mực đồng đều trong in ấn.
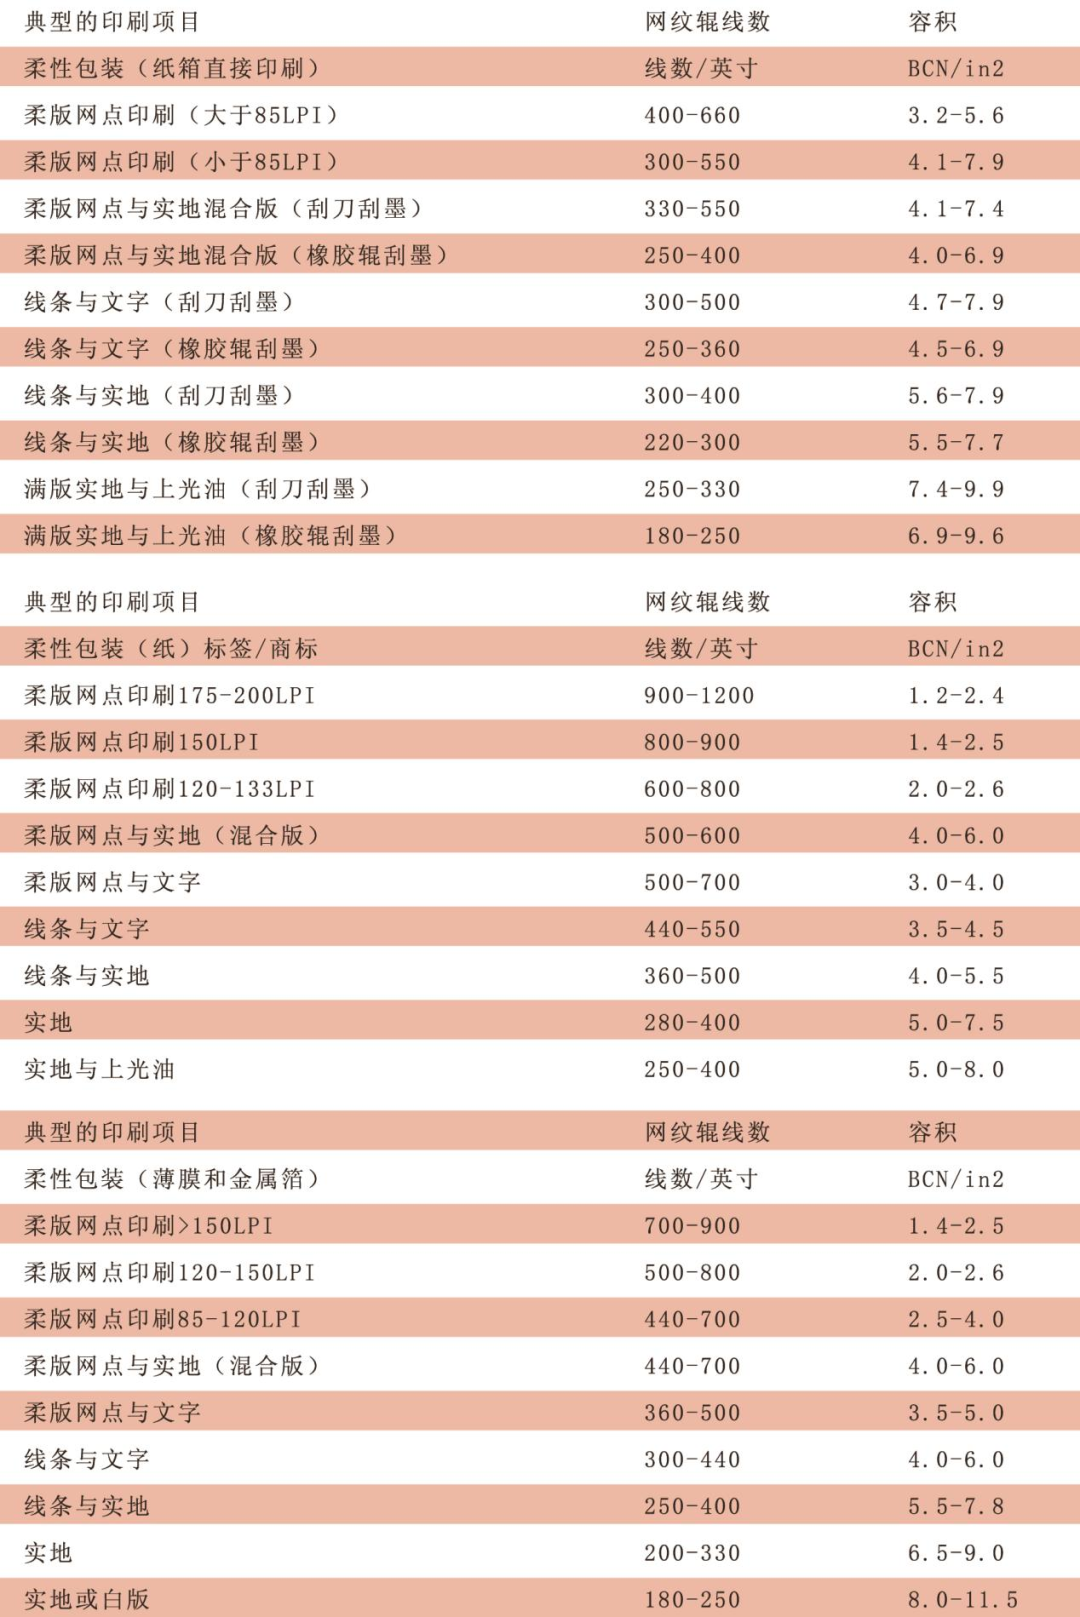
Đồng thời, thông số quan trọng nhất của con lăn lưới gốm là số lượng đường lưới và lượng mực trong các lỗ lưới. Số lượng đường lưới càng cao thì lớp mực có thể được hình thành càng mỏng và đồng đều hơn, đồng thời mức độ biểu đạt và chi tiết của các chấm càng phong phú. Trong quá trình in, nó có thể làm giảm sự giãn nở của dấu chấm và duy trì tốc độ truyền mực không đổi và đồng đều. Nếu có vấn đề về chất lượng với sản phẩm in như độ truyền mực không đủ để in chấm màu nhạt, độ phẳng bề mặt của giấy hạn chế, in không chính xác trên mặt đất, mất chấm và rụng bột hoặc lông trong quá trình in, chúng ta cần chọn và kiểm tra số lượng đường lưới và lượng phủ lỗ thích hợp cho con lăn lưới dựa trên đặc tính của vật liệu in, như trong Bảng 1.
Bảng 1: Thông số kỹ thuật về tải mực và cáp mạng cho các dự án Flexographic thường được sử dụng
Sản phẩm được in trên máy và xác nhận quy trình
Qua công tác lập kế hoạch và chuẩn bị sơ bộ, sản phẩm đã đáp ứng đủ điều kiện để chạy thử trên máy. Bài kiểm tra này sẽ được tiến hành theo từng giai đoạn để đảm bảo rằng mỗi bài kiểm tra đều đạt được mục tiêu mong đợi. Dựa trên phân tích so sánh dữ liệu về độ mịn của giấy bìa trắng có tráng phủ-một mặt từ các nhà máy giấy khác nhau trong nhiều năm tại phòng thí nghiệm của trung tâm kiểm nghiệm của công ty chúng tôi, không khó để nhận thấy rằng so với giấy bìa trắng có tráng phủ nhập khẩu, giấy bìa trắng có tráng phủ sản xuất trong nước ngày càng trở nên tinh vi hơn về mặt xử lý công nghệ độ phẳng. Sau khi so sánh dữ liệu thử nghiệm vật liệu từ các nhà cung cấp trong nước khác nhau và so sánh kết quả thử nghiệm thực tế của họ trên các sản phẩm in khác nhau, Senbo Bowang SBS (giấy bìa trắng lõi trắng) và Hongta Renheng SBS (giấy bìa trắng lõi trắng) đã được chọn làm giấy thử nghiệm cho thí nghiệm này. Xem xét tác động của nhiệt độ và độ ẩm môi trường đến kết quả thử nghiệm, nhiệt độ môi trường in quá cao hoặc quá thấp sẽ gây ra sự thay đổi độ nhớt của mực và ảnh hưởng đến khả năng chuyển mực của sản phẩm. Do đó, nhiệt độ môi trường thử nghiệm sẽ được kiểm soát ở mức 23 độ ± 5 độ và độ ẩm sẽ được kiểm soát ở mức 45% đến 60%, về cơ bản phù hợp với nhiệt độ sản xuất bình thường.
Giai đoạn đầu tiên, con lăn lưới gốm tổ ong có hàm lượng mực lưới 13g/m2 đã được thử nghiệm trên máy, sử dụng các chấm lục giác đều sắp xếp 60 độ. Đặc điểm của nó là truyền mực tốt, dập nổi nhỏ và ít vết. Tuy nhiên, trong quá trình thử nghiệm, bề mặt giấy xuất hiện các vết rỗ, tích tụ lớp mực dày, kéo ngược và thậm chí có hiện tượng mưa sao băng trên bề mặt sản phẩm in. Như thể hiện trong Hình 2.
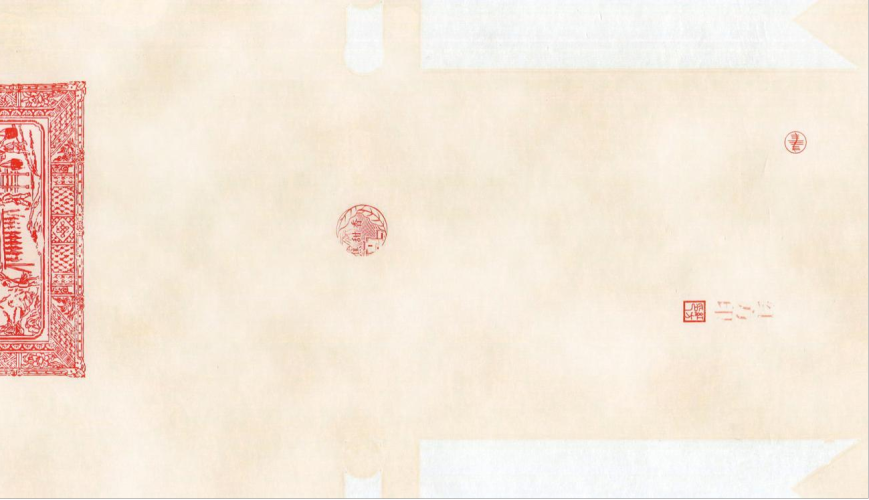
Hình 2: Mưa sao băng toàn mảng xuất hiện trên bề mặt vật liệu in
Phân tích tại chỗ cho thấy có một số nguyên nhân dẫn đến hiện tượng mưa sao băng. Thứ nhất, hình dạng tổ ong của con lăn lưới dẫn đến việc in mực kém và lớp mực không đều; Thứ hai, việc kiểm soát độ sâu của các lỗ lưới chạm khắc không đồng đều dẫn đến sự tích tụ các lớp mực không đồng đều. Do đó, bằng cách thay đổi các thông số như hình dạng của lỗ lưới, lượng mực, số lượng đường chấm của con lăn lưới gốm và thử lại trên máy, các thông số quy trình của con lăn lưới gốm cuối cùng đã được xác định là con lăn lưới chéo có lượng mực lưới là 9g, hình chấm tam giác xoắn ốc và số đường chấm là 100I/cm (250I/in). Sau khi test trên máy, lớp mực dày và mịn, không có hiện tượng kéo hay rớt mực.
Ở giai đoạn thứ hai, các loại mực nền nhẹ với độ mịn mực khác nhau đã được thử nghiệm và một số sơ đồ cho thấy độ bám mực kém trên bề mặt nền, các đốm đen và sâu trên bề mặt sản phẩm in cũng như độ bóng kém của sản phẩm in. Do lớp mực mỏng trong in offset nên yêu cầu cao về kích thước hạt của bột màu trong thành phần mực. Kích thước hạt lớn của bột màu là nguyên nhân chính dẫn đến độ nhám, đốm và độ bóng kém của sản phẩm in. Do đó, bằng cách chọn độ mịn mực từ nhà cung cấp hoặc điều chỉnh quá trình phát triển mực để điều chỉnh độ mịn của mực, độ bám dính của mực trên bề mặt đế và độ bóng của bề mặt in đã được cải thiện rất nhiều sau khi thử lại trên máy, như trong Hình 3 và Hình 4.
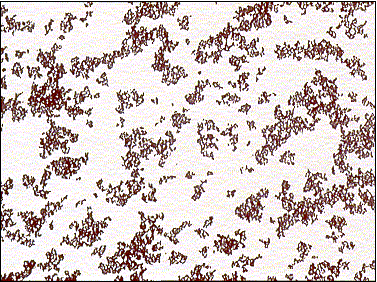
Hình 3: Việc mài bột màu kém dẫn đến khả năng phân tán bột màu kém
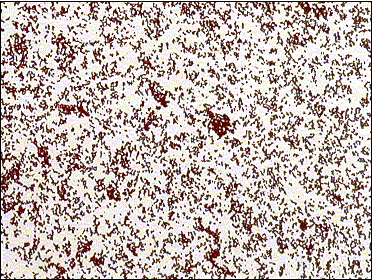
Hình 4: Sắc tố được nghiền tốt, dẫn đến sự phân tán đồng đều của sắc tố
Ở giai đoạn thứ ba, vấn đề kéo mực ngược chủ yếu là do mực trên bề mặt vật liệu in kém khô trong quá trình thử nghiệm. Phương pháp xử lý là để lại các bộ phận còn lại của máy in offset 8+2 và để trống hai bộ phận phía sau bộ phận in linh hoạt. Một mặt, điều này có thể kéo dài thời gian khô của mực trên bề mặt vật liệu in, mặt khác, nó có thể hỗ trợ cải thiện độ bám dính của mực trên bề mặt sản phẩm in bằng cách kiểm soát áp suất giữa các con lăn dự phòng. Sau khi thử nghiệm trên máy, độ khô của lớp mực và hiện tượng kéo ngược được cải thiện đáng kể.
Tất nhiên, trong quá trình thử nghiệm, chúng ta không nên bỏ qua ảnh hưởng của độ nhớt của mực đến hiệu quả in. Sau nhiều vòng gỡ lỗi và xác minh của các kỹ thuật viên điều chỉnh mực và người vận hành máy, người ta đã xác nhận rằng độ nhớt của nền in uốn UV màu vàng là 21 giây và độ nhớt của lớp sơn bóng trực tuyến gốc nước- phù hợp là 27 giây, có thể đảm bảo màu mực đồng nhất, bề mặt lớn phẳng và khả năng chống mài mòn tốt của lớp mực trong các sản phẩm in.
Đồng thời, chúng ta cũng có thể so sánh độ ổn định về độ chênh lệch màu của màu nền nhạt của sản phẩm và khả năng tương thích giữa màu nền nhạt và các loại mực màu đốm khác để in lớp phủ. Kết luận là màu bề mặt của sản phẩm được in bằng mực màu vàng gốc nước uốn-là màu tối và độ bóng không cao, trong khi độ dày lớp mực của mực in màu UV uốn dẻo phẳng và màu sáng, như trong Hình 5 và Hình 6.
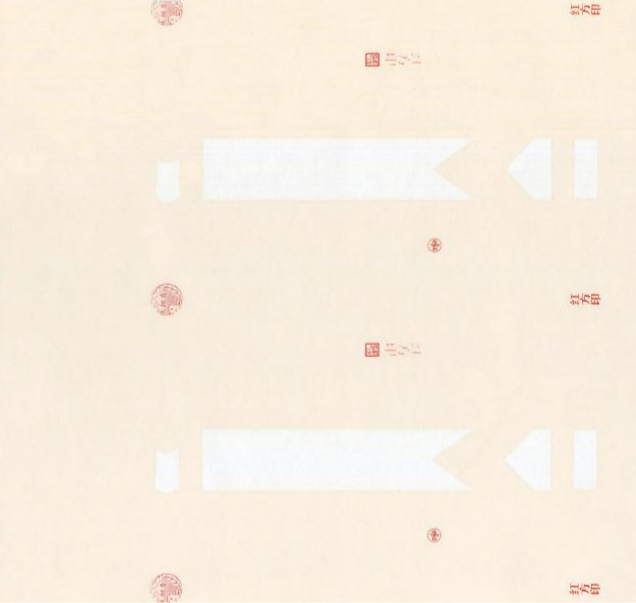
Hình 5 Mực in màu vàng nền-dựa trên nước Flexographic
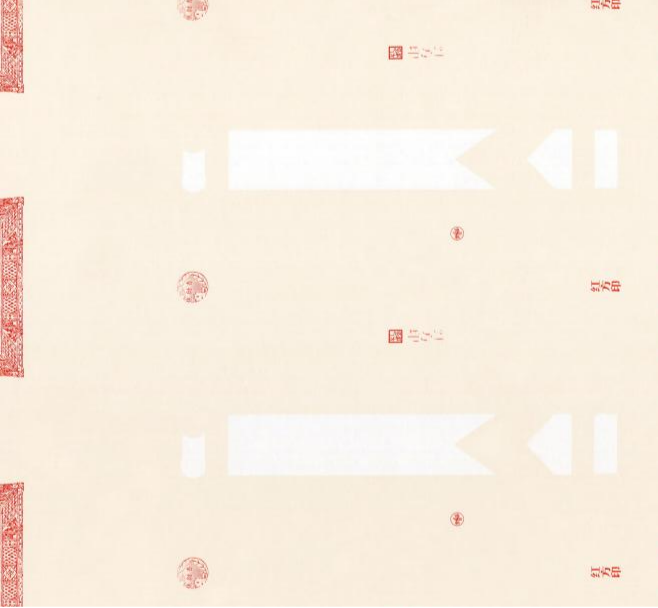
Hình 6 Mực in UV đế mềm Flexographic
Sau khi đạt được các mục tiêu trên, chúng ta cũng nên xem xét cách cải thiện tính ổn định và khả năng thích ứng sau xử lý. Tính ổn định đề cập đến việc độ cứng của nó có bị ảnh hưởng bởi các yếu tố bên ngoài như ánh sáng, nhiệt, ma sát cơ học, áp suất, độ ẩm, v.v. hay không; Khả năng thích ứng sau xử lý đề cập đến việc liệu có những rủi ro mới và những mối nguy hiểm tiềm ẩn khi sản phẩm bước vào các giai đoạn xử lý tiếp theo như in lụa, dập nóng, dập nổi, cắt khuôn, v.v. Do đó, việc kiểm tra sửa đổi bề mặt cần phải được tiến hành đồng thời. Các thử nghiệm đã chỉ ra rằng việc bôi vecni trong suốt lên bề mặt vật liệu in có thể cải thiện độ phẳng bề mặt, tăng khả năng bảo vệ bề mặt sản phẩm, tăng cường khả năng chống mài mòn của lớp mực và cải thiện hiệu ứng dập nóng sau xử lý. Như thể hiện trong Hình 7.
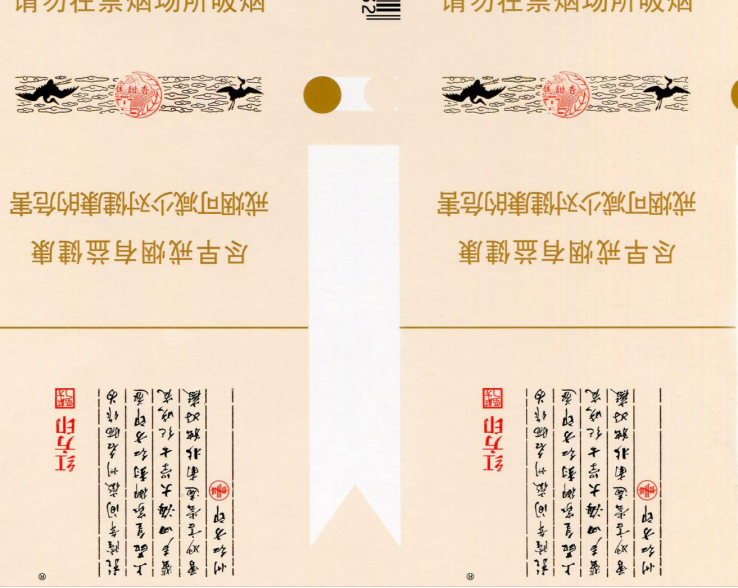
Hình 7: Hiệu ứng chịu nhiệt của vật liệu in
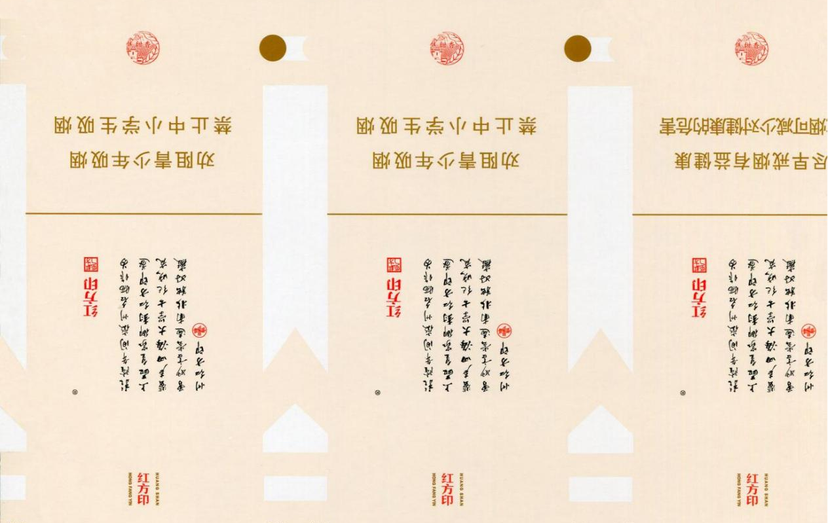
Chúng tôi cũng biết rằng rất khó để đạt được lớp phủ bề mặt đồng đều và ổn định trên giấy, điều này có nguy cơ ảnh hưởng đến độ ổn định của sản phẩm in cuối cùng. Trong trường hợp chênh lệch màu ổn định của màu cơ bản, việc xác minh và xác định các thông số của con lăn lưới và xác định cơ bản của thử nghiệm cải tiến quy trình, do lớp phủ bề mặt không đồng đều trên một số giấy, có thể có hiện tượng kéo màu cơ bản và làm mờ. Chúng ta đã quay trở lại giai đoạn đầu của việc lựa chọn bài viết. Nếu giấy chắc chắn có những mối nguy hiểm tiềm ẩn như vậy, chúng ta có thể xem xét việc phủ trước bề mặt giấy một lớp đầy đủ chất làm mờ tia cực tím trong bộ phận đầu tiên của thiết bị và so sánh nó với sơ đồ không có chất làm mờ tia cực tím. Hiệu quả là-rõ ràng và những mối nguy hiểm tiềm ẩn cũng bị loại bỏ, như minh họa trong Hình 8 và Hình 9.
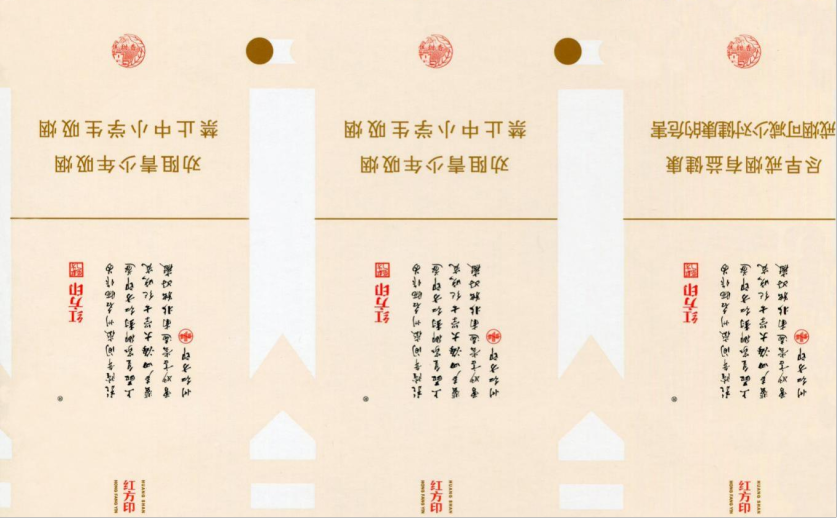
Hình 8: Sơn lót không có chất làm phai màu UV
Hình 9 Chất nền làm phai màu UV
Trong giai đoạn thứ tư của quá trình sản xuất thử-quy mô nhỏ, cần chú ý đến việc sắp xếp hợp lý trình tự màu in, kiểm soát chặt chẽ các thông số quy trình trong quá trình sản xuất và điều chỉnh độ song song giữa con lăn lưới gốm, hình trụ tấm và hình trụ ấn tượng, cũng như áp suất ở hai đầu giữa ba hình trụ. Giấy in được đổ đầy chất làm phai màu UV từ bộ phận đầu tiên và sau đó được chuyển sang bộ phận in flexo thứ hai. Người vận hành máy điều chỉnh áp suất giữa con lăn lưới gốm, trụ tấm, tấm nhựa đế nhôm và trụ ấn bằng cách quan sát sự truyền mực trên bề mặt đồ họa in để đảm bảo độ rõ nét của bề mặt sản phẩm được in, như trong Hình 10 và Hình 11. Tấm in sử dụng tấm nhựa gốc nhôm, có ưu điểm là độ chính xác lớp phủ tốt, khả năng chịu áp lực và in ấn, lớp mực phẳng và nhỏ sự biến dạng.
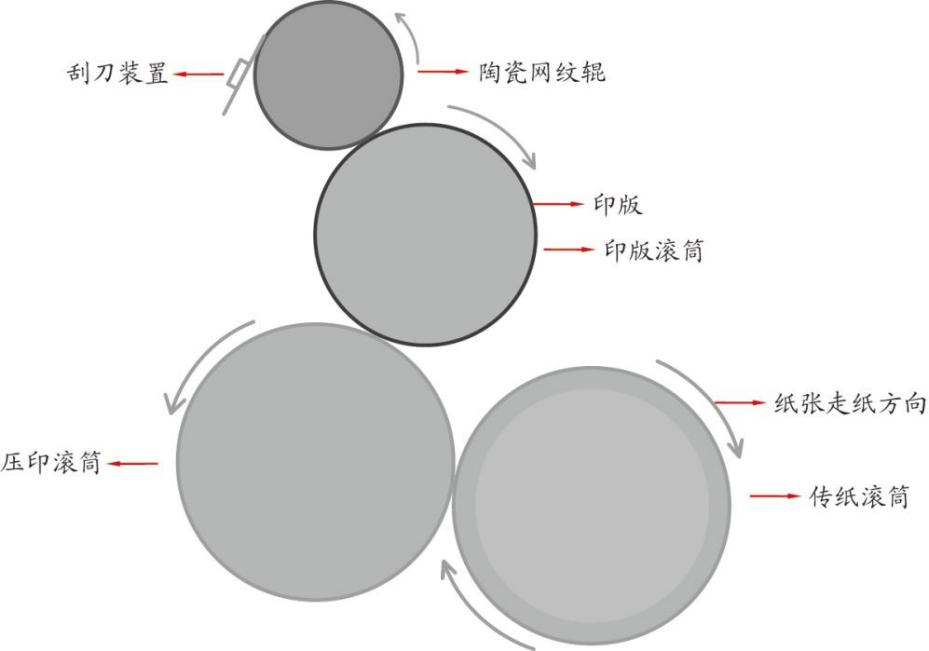
Hình 10 Sơ đồ bộ phận in linh hoạt của máy in offset Roland 8+2
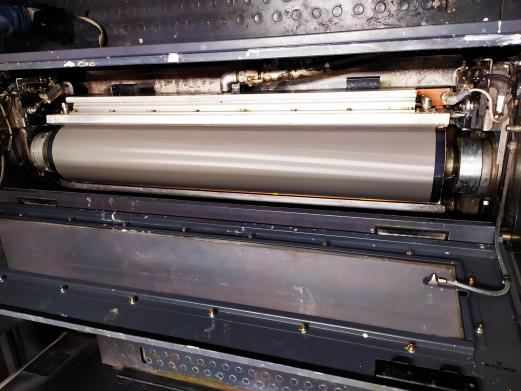
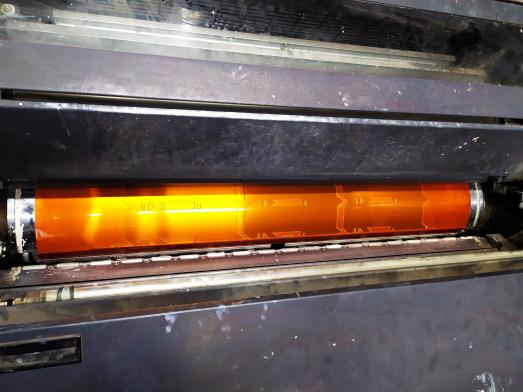
Hình 11: Con lăn lưới gốm (trái) và tấm nhựa nhôm (phải) của bộ phận in Flexographic
Trong quá trình sản xuất, để đảm bảo hiệu quả sấy khô, các thông số sấy UV của từng thiết bị đại khái như sau. Thiết bị thứ nhất có đèn UV công suất 7kW để loại bỏ chất pha loãng, được bật hoàn toàn; Đèn UV màu nền nhẹ của bộ phận in flexo thứ hai có công suất 12KW và được bật hoàn toàn; Đèn UV của đèn đỏ thứ tám có công suất khởi động là 6KW và được bật hoàn toàn; Ba đèn UV phía sau xe được bật hoàn toàn với công suất 3 × 15KW; ba đèn hồng ngoại được bật hoàn toàn với công suất 90% và khí nóng được bật hoàn toàn ở mức 100%. Địa điểm thử nghiệm được thể hiện trong Hình 12.
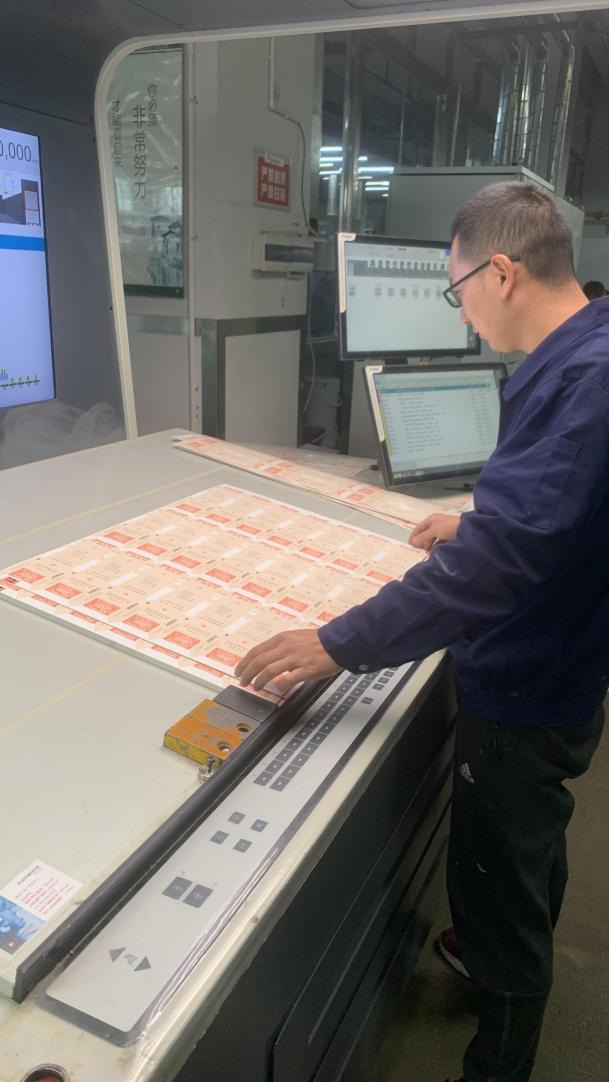
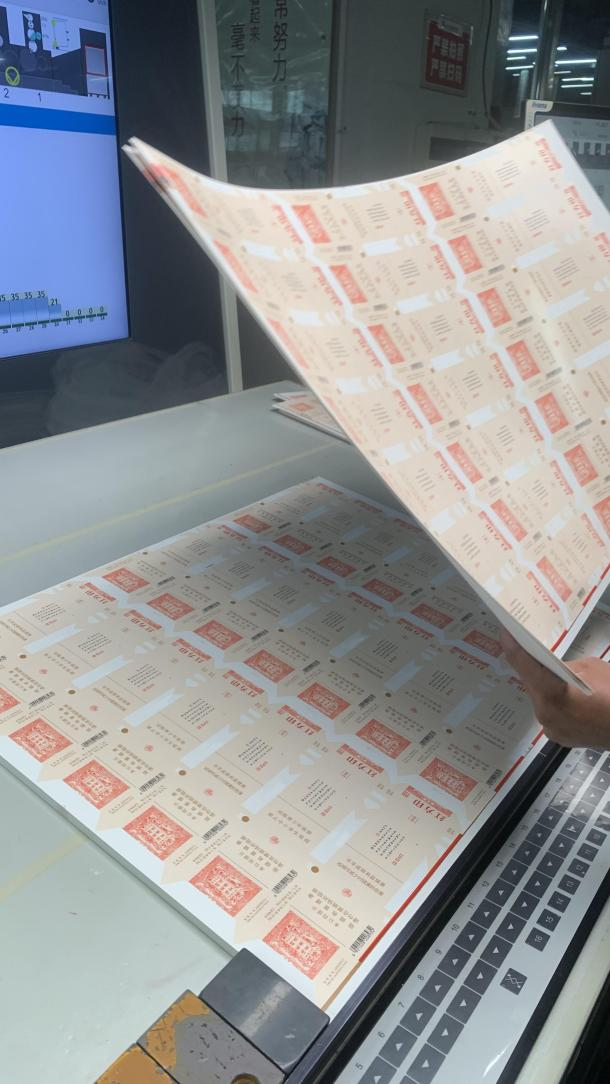
Hình 12 Kiểm tra trực tuyến
Tại thời điểm này, toàn bộ quá trình thử nghiệm và sản xuất thử nghiệm ở quy mô nhỏ-đã hoàn tất. Đối với các sản phẩm bao thuốc lá màu nền nhạt, chúng tôi đã sửa đổi thiết bị hiện có, điều chỉnh các thông số quy trình như hình dạng của chấm lăn lưới gốm, số lượng đường lưới và lượng mực của các lỗ lưới. Sau khi chọn độ phẳng của bề mặt giấy, điều chỉnh độ dày hạt mực, sử dụng chất làm phai màu UV làm nền để cải thiện độ không đồng đều của bề mặt giấy và sử dụng mực xử lý UV thân thiện với môi trường, chúng tôi đã liên tục điều chỉnh các thông số của thiết bị in dẻo dính và cuối cùng đã đạt được sản xuất hàng loạt các sản phẩm màu nền nhạt.
Tất nhiên, ứng dụng kết hợp mềm kết dính cũng có thể áp dụng cho các sản phẩm có màu nền nhẹ tương tự khác. Nó có ý nghĩa tham khảo lớn. Tác giả hy vọng sẽ truyền cảm hứng cho ngày càng nhiều vật liệu, quy trình, công nghệ mới,… không ngừng xuất hiện và góp phần nâng cao chất lượng, bảo vệ môi trường xanh, tiết kiệm năng lượng và giảm tiêu thụ.