

Giấy dễ bị cong khi dán trên diện rộng? Giải pháp là đây!
Đối với một số chất nền giấy có khả năng thấm hút cao, việc dán-quy mô lớn có thể khiến giấy bị cong và biến dạng, ảnh hưởng nghiêm trọng đến các hoạt động cán màng tiếp theo. Trong bài báo này, tác giả thiết kế một mẫu ma trận điểm và sản xuất nó dưới dạng màn hình in lụa cho lớp phủ dính. Nó hoạt động tốt khi in lụa trên nền nước-và giải quyết hiệu quả vấn đề giấy bị quăn và biến dạng do-in lụa trên diện rộng bằng keo-trên nền nước.
Có vấn đề với-việc sử dụng chất kết dính quy mô lớn trên giấy
Đối với ứng dụng keo dán toàn tấm-toàn bộ{1}}diện tích lớn của các nhà máy sản xuất giấy, in ấn và đóng gói thường sử dụng máy cán màng có thể kiểm soát độ dày của keo bằng cách điều chỉnh lượng keo trên trục lăn phủ. Phương pháp này thuận tiện, đơn giản và được áp dụng rộng rãi. Đối với ứng dụng keo cục bộ có diện tích lớn, đặc biệt là khi liên kết với các vị trí mẫu cụ thể, in lụa cục bộ thường được sử dụng, điều chỉnh lượng keo được áp dụng bằng cách thay đổi số lượng lưới. Đối với các chất liệu giấy có khả năng hút nước mạnh, chẳng hạn như giấy-tráng hai lớp và giấy trắng không tráng, đặc biệt là những chất có định lượng dưới 220g/m², các phương pháp dán diện tích lớn-có thể dễ khiến giấy bị quăn và biến dạng, ảnh hưởng nghiêm trọng đến quá trình dán sau đó.
Để giảm thiểu hiện tượng này, giải pháp hiện nay như sau: trên thiết bị, lắp thêm thiết bị hút áp suất âm vào nền; Về chất liệu, hãy cân nhắc sử dụng chất kết dính có độ rắn chắc cao với độ ẩm thấp hoặc chất kết dính nóng chảy hoặc giảm lượng chất kết dính được sử dụng để giảm tác động của độ ẩm lên sự biến dạng của giấy. Nhưng nhược điểm của những hành động này là rõ ràng:
(1) Yêu cầu cao hơn về tính năng của vật liệu và chất kết dính;
(2) Việc giảm độ dày lớp phủ có thể làm giảm độ ẩm trên một đơn vị diện tích trong khu vực lớp phủ, nhưng việc giảm quá mức sẽ khiến lớp phủ khô nhanh, làm tăng nguy cơ bong tróc lớp keo giả và gây khó khăn cho việc kiểm soát chính xác trong quá trình sản xuất. Ngay cả việc kết hợp hai phương pháp trên vẫn gây khó khăn cho việc giải quyết vấn đề một cách hiệu quả trong một số trường hợp.
Áp dụng màn hình in ấn ma trận điểm
Gần đây, tôi gặp phải một-sản phẩm thẻ trắng không tráng phủ với vật liệu nền là 165g/m². Sản phẩm này sử dụng quy trình dán diện tích-lớn. Vì vị trí liên kết được định vị bằng một mẫu cụ thể nên nó sử dụng-in màn hình toàn tấm và phủ keo. Trong thử nghiệm mẫu, dù sử dụng màn hình 100 lưới, 150 lưới hay 180 lưới, giấy sau khi in keo đều có mức độ biến dạng và quăn khác nhau, dẫn đến hiệu quả thấp trong quá trình cán màng tiếp theo và tỷ lệ lỗi cao.
Dựa trên yêu cầu chất lượng của sản phẩm này và đặc điểm của quy trình in lụa và dán keo, kết hợp với thử nghiệm hiệu ứng thực tế, màn hình in lụa ma trận-điểm cuối cùng đã được thiết kế để in lụa bằng keo, giải quyết hiệu quả vấn đề giấy bị quăn và biến dạng do in lụa có keo dính diện tích lớn-và được đưa vào sản xuất hàng loạt thành công.
Nguyên lý thiết kế ma trận điểm
Như đã biết, giấy là một vật liệu không đồng nhất xốp. Thành phần chính của nó là cellulose và hemicellulose, chứa một lượng lớn các nhóm ưa nước (OH), và có vô số lỗ mao mạch có đường kính khoảng 20 ~ 50μm giữa các sợi. Khi tiếp xúc với nước, các lỗ này hình thành hiện tượng mao dẫn. Vì vậy, dù là giấy tráng hay không tráng thì nó đều có đặc tính hút nước nhất định.
Ví dụ: sau khi-in toàn bộ tấm bằng keo-nước trên giấy, giấy sẽ được phủ một lớp keo-một mặt. Các sợi ở mặt được dán và các phân tử nước trong chất kết dính kết hợp với nhau sẽ nhanh chóng phồng lên, tăng thể tích, trong khi mặt sau không bị phồng lên. Tốc độ co rút không đồng đều giữa các sợi phía trước và phía sau gây ra ứng suất bên trong không nhất quán trên giấy. Khi ứng suất này vượt quá độ cứng cấu trúc của giấy, trạng thái cân bằng của nó bị phá vỡ, dẫn đến biến dạng uốn cong.
Trong điều kiện môi trường ổn định, giấy là vật liệu có độ bền nhất định và độ ổn định tương đối. Ở những vùng mà giấy chưa bị trương nở hoặc khi ứng suất biến dạng trương nở nhỏ hơn ứng suất bên trong của nó, giấy sẽ xuất hiện ở trạng thái "không biến dạng" hoặc "biến dạng nhẹ". Dựa trên hiện tượng này, "biến dạng" và "không biến dạng" này có thể thay thế nhau. Miễn là cả hai đạt đến trạng thái kiểm tra và cân bằng lẫn nhau, bài báo có thể được giữ ở trạng thái tổng thể ổn định. Theo ý tưởng này, chúng tôi đã thiết kế mẫu ma trận điểm để thay thế lưới toàn màn hình. Để lại một khoảng cách nhất định giữa các dấu chấm, đặt là μ và đặt đường kính chấm là Ф.
Bằng cách in chất kết dính ở dạng ma trận dạng chấm-trên nền giấy, thiết kế không liên tục này có thể phân tán hiệu quả ứng suất do biến dạng cục bộ của giấy và có thể kiểm soát lượng keo bằng cách thay đổi số lượng kích thước mắt lưới và sự phân bổ kích thước điểm trong thiết kế. So với các thiết kế in toàn màn hình-trước đây, những khác biệt cụ thể được thể hiện trong Hình 1 và 2.
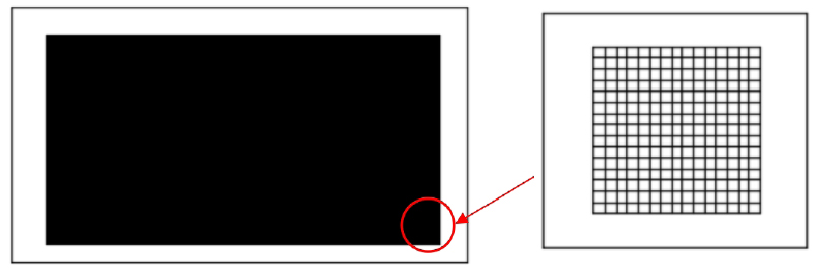
Hình 1 Thiết kế bố cục toàn trang-chuẩn và chế độ xem phóng to một phần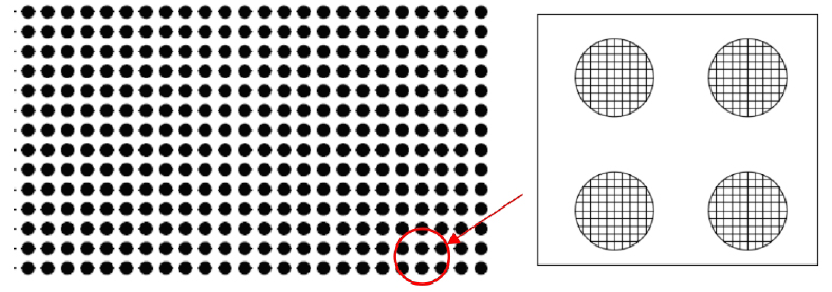
Hình 2 Thiết kế ma trận điểm và chế độ xem phóng to cục bộ
Theo hình 2, sau khi in keo, lớp keo xuất hiện xen kẽ trên nền giấy. Trong một khoảng thời gian nhất định, các vùng trống không bị phồng lên do độ ẩm và vẫn tương đối ổn định, cho phép ứng suất biến dạng do phồng lên ở các vùng được phủ chất kết dính-được phân tán và giảm bớt. Biến dạng ở vùng-được phủ chất kết dính chỉ xảy ra ở những điểm cục bộ rất nhỏ. Khi thời gian mở của quá trình phủ tăng lên, 20% đến 30% độ ẩm ở vùng dính sẽ bay hơi vào không khí, trong khi một phần nhỏ sẽ khuếch tán vào các vùng trống. Theo cách này, sự hiện diện xen kẽ của các vùng-dính và không dính tương đương với 'vùng ổn định' và 'vùng biến dạng' xen kẽ. Khi điểm cân bằng ứng suất bên trong được tìm thấy, biến dạng cong tổng thể của giấy có thể giảm đi đáng kể.
Do đó, để giải quyết-vấn đề về quy trình ứng dụng chất kết dính diện tích lớn trên thẻ trắng đặc biệt không tráng phủ 165 g/m² của công ty chúng tôi, hãy xem xét bốn biến-loại chất kết dính (nội dung rắn), đường kính điểm Ф, khoảng cách điểm µ và số lượng lưới x-một thử nghiệm giai thừa-đầy đủ đã được thiết kế như trong Bảng 1.
Bảng 1 Đầy đủ-Thông số thử nghiệm giai thừa và kết quả thử nghiệm
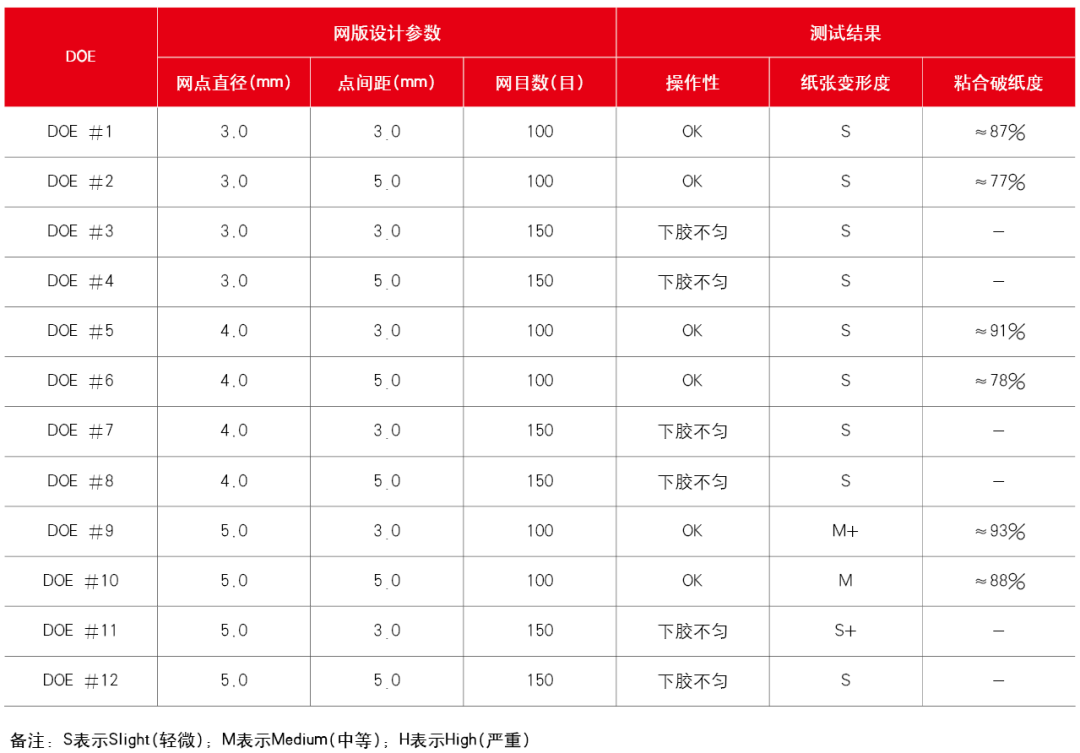
Theo kết quả trình bày trong Bảng 1, DOE #5 đã sử dụng loại keo B{2}}của Henkel, phù hợp với các thông số in lụa sau: đường kính điểm 4,0 mm, khoảng cách các điểm 3,0 mm và số lượng mắt lưới 100. Đối với bìa cứng trắng không tráng phủ 165 g/m² của công ty, loại keo này mang lại hiệu quả in và dán tốt nhất. Như trong Hình 3, một màn hình đã được chế tạo dựa trên các thông số này và được thử nghiệm trong sản xuất thực tế. Sau khi bôi keo, giấy nhìn chung vẫn phẳng, hầu như không bị cong hoặc biến dạng, cho phép các quá trình cán tiếp theo được thực hiện một cách trơn tru. Sản phẩm hoàn thiện có độ bám dính tốt, với độ bền xé keo trung bình lớn hơn 80%, đồng thời giảm lượng keo sử dụng khoảng 30%.
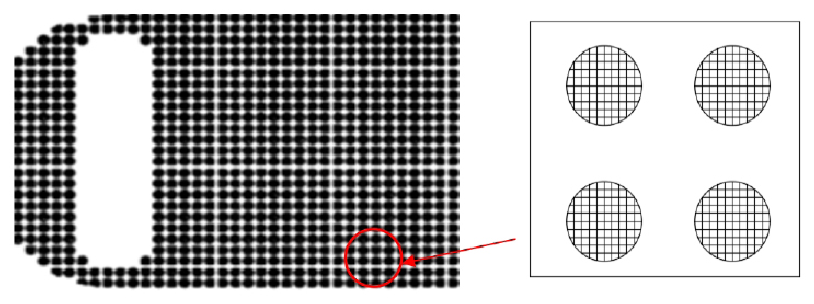
Hình 3 Thiết kế mẫu vỏ và chế độ xem chi tiết mở rộng
Phương pháp tiếp cận trên cung cấp một phương pháp thực tế để giải quyết vấn đề biến dạng xảy ra sau khi dán-diện tích lớn của giấy có bề mặt hộp quà-có ngữ pháp thấp. Các loại vật liệu giấy khác nhau có đặc tính và độ thấm hút khác nhau. Khi thiết kế các mẫu in lụa, cần xem xét toàn diện độ thấm hút của giấy, số lượng lưới của khuôn in lụa, kích thước và khoảng cách của các chấm cũng như chất kết dính phù hợp với chất liệu. Điều này đặc biệt quan trọng đối với dây chuyền gấp và dán tự động, có tốc độ và độ chính xác cao, khiến ứng dụng in lụa bằng keo được sử dụng rộng rãi. Áp dụng phương pháp này không chỉ giải quyết một phần vấn đề cong và biến dạng giấy bề mặt mà còn tạo điều kiện thuận lợi cho quá trình cắt và tạo hình khuôn tiếp theo, đồng thời tiết kiệm đáng kể chất kết dính và các vật liệu khác.