

Mẫu dập nóng-kỹ thuật số bị thiếu hoặc bị biến dạng?
Những năm gần đây, in kỹ thuật số được ứng dụng rộng rãi trong lĩnh vực in nhãn dính. Nhiều chuyên gia trong ngành tin rằng in kỹ thuật số là xu hướng phát triển chủ đạo cho tương lai của in nhãn dính. Trong bối cảnh đó, các quy trình hoàn thiện kỹ thuật số bổ sung cho in kỹ thuật số cũng dần phát triển. Trong bài viết này, tác giả sẽ cùng bạn điểm qua một số quy trình hoàn thiện kỹ thuật số phổ biến hiện nay.
01 MỘT
Dập lá lạnh kỹ thuật số
01
Giới thiệu về dập lá nguội kỹ thuật số
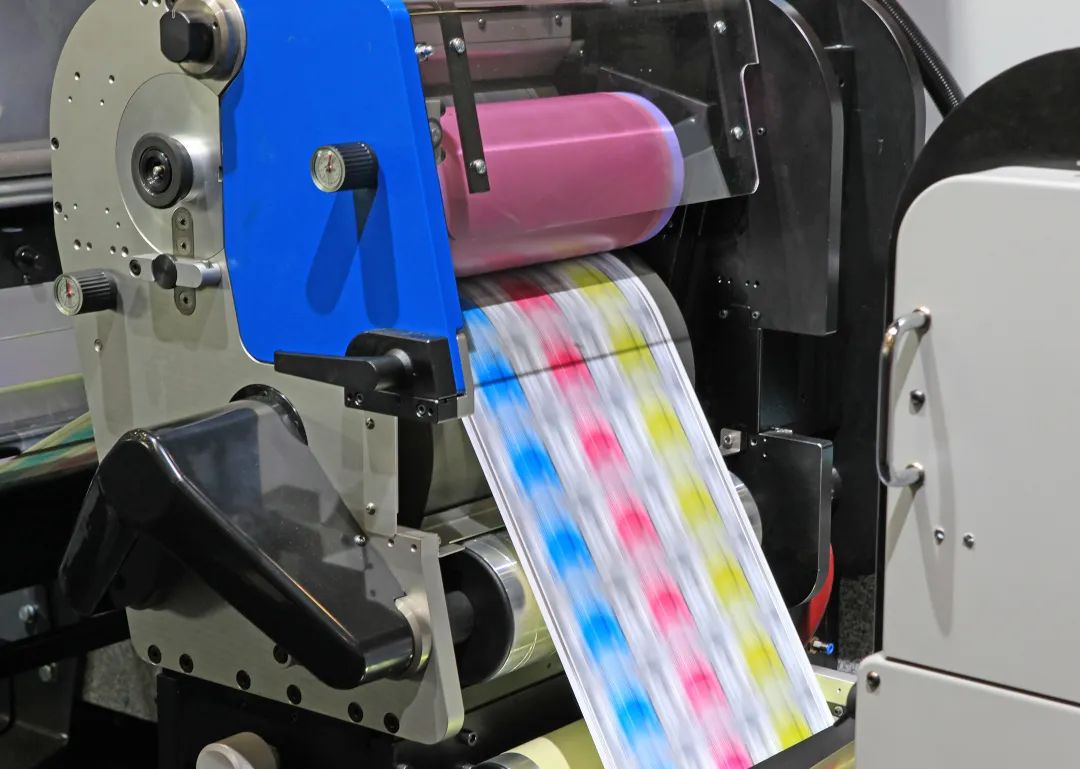
Dập lá nguội kỹ thuật số đề cập đến một quá trình trong đó keo UV được phun lên bề mặt chất nền bằng đầu in và sau đó dát một lớp giấy bạc để tạo thành mẫu mạ vàng cuối cùng. Một đặc điểm của quá trình này là nó có thể làm lộ thông tin có thể thay đổi. Vì keo UV được bôi bằng đầu in được điều khiển bởi chương trình máy tính nên việc dập lá nguội kỹ thuật số có thể đạt được các mẫu thay đổi ngẫu nhiên giống như máy in kỹ thuật số, cho phép mỗi nhãn có một mẫu giấy bạc khác nhau. Về nguyên tắc, bất kỳ mẫu nào trong phạm vi độ chính xác của đầu in đều có thể được thực hiện. Một đặc điểm khác là các hoa văn được tráng bạc có tác dụng nâng cao, có thể thay thế hoàn toàn hình in nổi truyền thống. Điều này là do lượng keo phun có thể được điều khiển bằng máy tính và nếu bôi đủ keo, mẫu giấy bạc có thể được nâng lên. Hiệu ứng nâng cao của các mẫu giấy bạc lạnh rõ ràng là có tính ba chiều-nhiều hơn và tốt hơn so với phương pháp dập nổi truyền thống.
Điều đặc biệt đáng chú ý là, không giống như dập lá nguội truyền thống, dập lá nguội kỹ thuật số yêu cầu hai bước xử lý bằng tia cực tím. Do đầu in phun ra một lượng keo tương đối lớn nên nếu không xử lý ngay, keo sẽ nhanh chóng bị san phẳng trên bề mặt đế và ảnh hưởng đến kết quả ép nhũ. Do đó, sau khi phun keo, trước tiên keo phải được chiếu dưới đèn UV-công suất thấp để-đóng rắn trước, nhằm mục đích duy trì hình dạng của keo mà không đóng rắn hoàn toàn. Sau khi-đóng rắn trước, keo được ép với giấy bạc và sau đó trải qua quá trình xử lý bằng tia cực tím lần thứ hai, keo sẽ làm cứng hoàn toàn keo và liên kết chặt chẽ với giấy bạc, cuối cùng tạo thành mẫu giấy bạc.
Hiện nay, dập lá nguội kỹ thuật số cũng có những hạn chế nhất định. Một mặt, thiết bị dập lá nguội kỹ thuật số tương đối đắt tiền, giá thị trường dao động từ vài trăm nghìn đến một triệu RMB. Mặt khác, hầu hết các thiết bị dập lá nguội kỹ thuật số hiện chỉ hoạt động ở tốc độ chỉ 5~20m/phút, gây khó khăn cho việc đạt được-hiệu quả cao, sản xuất ở quy mô{5}}lớn. Thiết bị dập lá nguội kỹ thuật số ở giai đoạn đầu phù hợp hơn cho các đơn hàng-hàng loạt nhỏ, có thông tin thay đổi được cá nhân hóa.
02Phân tích các vấn đề thường gặp khi dập nóng lạnh kỹ thuật số
(1) Hình ảnh và văn bản nhỏ trở nên dày và bị dán
Dập nguội kỹ thuật số là phun keo lên bề mặt đế thông qua vòi phun, keo có độ dày nhất định, trong quá trình này keo sẽ chảy ra khiến hoa văn hơi biến dạng, thậm chí khiến hoa văn mịn trở nên dày và dán. Do đó, cần đặc biệt chú ý đến thiết kế của máy in sơ bộ và mẫu được thiết kế phải phù hợp với quy trình-sau ép, nếu không sẽ quá muộn để xảy ra sự cố trong quá trình sản xuất.
Ngoài ra, trong quá trình sản xuất, chú ý kiểm soát tốc độ thiết bị, phù hợp với lượng keo in phun, không thay đổi tốc độ tùy tiện sau khi tìm được tốc độ phù hợp nhất, để không khiến đồ họa trở nên dày và nhão do không khớp giữa tốc độ và khối lượng in phun.
(2) Mẫu đồng bị biến dạng
Đôi khi mẫu dập giấy bạc sẽ bị biến dạng và thường có vấn đề với-quá trình xử lý sơ bộ. Nếu đèn UV không đủ mạnh, keo UV sẽ tiếp tục chảy trên bề mặt đế, khiến hoa văn bị biến dạng. Lúc này, cần kiểm tra công suất của đèn UV sấy khô trước để xem keo phun có đạt được hiệu quả phù hợp sau khi được sấy khô bằng đèn UV hay không, nếu không đạt được hiệu quả thì cần tăng công suất của đèn UV sấy khô trước.
Ngoài ra, lượng mực phun quá nhiều cũng dễ dẫn đến biến dạng hoa văn, đặc biệt sau một thời gian sản xuất để làm sạch đầu in, lượng mực của đầu in được làm sạch tăng lên dễ dẫn đến biến dạng hoa văn.
(3) Thiếu mẫu màu đồng
Việc thiếu kiểu dập nóng chủ yếu là do vòi phun bị tắc, về nguyên tắc, vòi phun phải được làm sạch sau một thời gian ngừng hoạt động và sản xuất liên tục, đồng thời nên sử dụng chất tẩy rửa đặc biệt để lau vòi phun để tránh tắc nghẽn. Nếu vòi phun bị tắc, cần sử dụng chất tẩy rửa chuyên dụng để thông tắc vòi phun kịp thời.
02 HAI
Cắt khuôn kỹ thuật số-
01
Giới thiệu về quy trình cắt khuôn{0}}kỹ thuật số
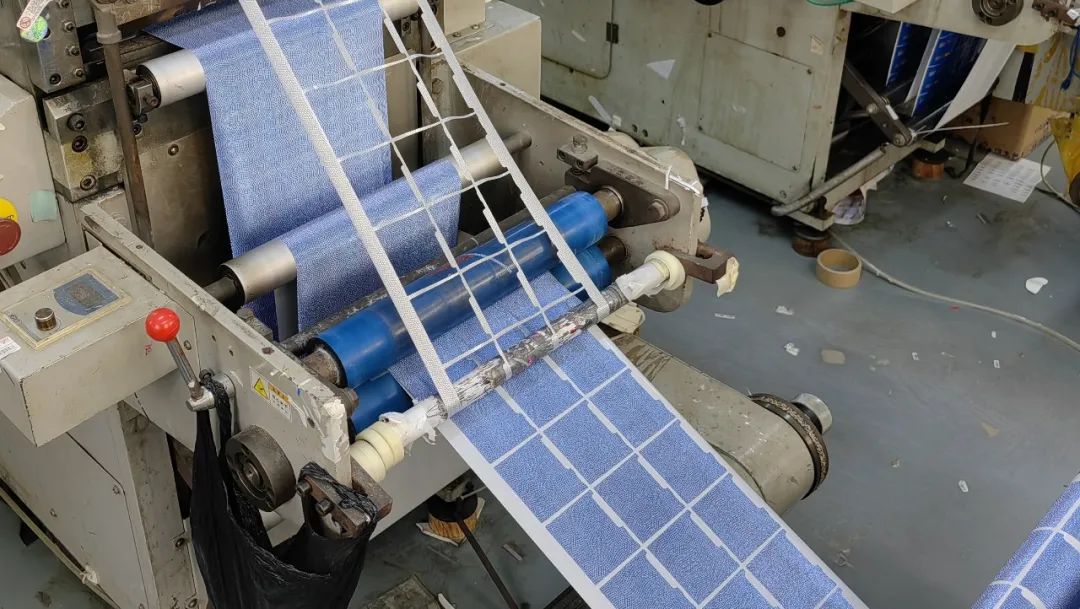
Cái gọi là-được gọi là cắt khuôn kỹ thuật số-đề cập đến một quy trình cắt khuôn-trong đó cánh tay robot sử dụng một lưỡi dao tiện ích để cắt mẫu cần thiết trên vật liệu nền thông qua một chương trình máy tính. Ưu điểm của phương pháp cắt khuôn-này là có khả năng biến đổi cao và là phương pháp cắt khuôn nguội-, sẽ không làm cho mép vật liệu co lại, đen, vàng, v.v. và chủ yếu được sử dụng để sản xuất một số lô nhỏ các đơn đặt hàng mẫu có thể thay đổi bằng máy in kỹ thuật số. Bởi vì các công cụ được sử dụng khá rẻ nên chi phí cắt khuôn-thấp và giá thị trường của thiết bị nằm trong khoảng 10~250.000 nhân dân tệ và mức đầu tư vào thiết bị nhỏ. Đối với một số doanh nghiệp{13}}nhãn vừa và nhỏ, thiết bị cắt khuôn này{14}}là một lựa chọn phù hợp.
Hiện tại, tốc độ chạy của thiết bị cắt khuôn-kỹ thuật số chỉ là 5~8m/phút, phù hợp hơn với các đơn hàng lô nhỏ và không thể cắt khuôn-các mẫu đặc biệt phức tạp và chỉ có thể được sử dụng để kiểm lỗi. Có thể thấy rằng việc cắt khuôn kỹ thuật số-có những hạn chế nhất định.
02
Phân tích các vấn đề thường gặp khi cắt theo khuôn kỹ thuật số-
(1) Vị trí cắt khuôn-không chính xác
Thiết bị cắt khuôn-kỹ thuật số xác định vị trí cắt khuôn thông qua định vị con trỏ, nếu kích thước con trỏ không đúng hoặc độ tương phản màu không đủ trong quá trình in sẽ dẫn đến nhận dạng sai mắt điện định vị của máy cắt khuôn, dẫn đến định vị cắt khuôn không chính xác-, vì vậy chúng ta phải chú ý đến kích thước con trỏ và vị trí in khi in, nói chung, kích thước con trỏ tốt nhất là 5 mm X5mm, tối thiểu không được nhỏ hơn 3 mm X3mm và không thể in các mẫu khác xung quanh con trỏ để đảm bảo vị trí chính xác của máy cắt khuôn.
(2) Quá trình cắt khuôn-tiếp tục
Cắt khuôn kỹ thuật số-chủ yếu sử dụng lưỡi cắt tiện ích để cắt khuôn-, tùy theo độ cứng của vật liệu, tuổi thọ của dao tiện ích cũng khác nhau, nếu lưỡi dao bị cùn thì phải thay thế kịp thời, nếu không sẽ dễ xảy ra sự cố cắt khuôn-liên tục. Người vận hành nên quan sát xem lưỡi dao có bị cùn hay không và thay lưỡi dao kịp thời để tránh việc cắt khuôn liên tục.
03 BA
Cắt khuôn bằng Laser
01
Giới thiệu về quy trình cắt khuôn bằng Laser
Cắt bế bằng laser là phương pháp cắt bế trong đó chương trình máy tính điều khiển đầu laser để đốt cháy mẫu cần thiết trên bề mặt vật liệu nền. Mỗi mẫu nhãn được cắt bằng khuôn cắt laser có thể khác nhau và nó có thể cắt các mẫu đặc biệt phức tạp, chẳng hạn như cắt bản đồ thế giới. Ngoài ra, thiết bị cắt khuôn laser còn hoạt động ở tốc độ cao, nếu cắt các mẫu thông thường thì tốc độ tối đa có thể đạt khoảng 120m/phút.
Hạn chế lớn nhất của việc cắt khuôn bằng laser là tia laser tạo ra nhiệt. Khi cắt một số vật liệu màng tương đối mềm, các cạnh của nhãn có thể bị co lại hoặc chuyển sang màu vàng. Hơn nữa, thiết bị cắt khuôn bằng laser rất đắt tiền, thường dao động từ vài trăm nghìn đến một triệu nhân dân tệ, một số-thiết bị cao cấp thậm chí còn đắt hơn. Do đó, đối với một số công ty nhãn mác vừa và nhỏ{4}}, việc đầu tư vào những thiết bị như vậy là khá khó khăn.
02
Phân tích các vấn đề thường gặp trong cắt khuôn bằng laser
(1) Cắt xuyên suốt hoặc không cắt xuyên qua vật liệu
Công suất của đầu laser được thiết lập trước khi cắt khuôn. Nếu công suất đầu laser quá thấp, nó sẽ không cắt xuyên được vật liệu; nếu công suất quá cao, nó có thể cắt đứt hoặc thậm chí cắt đứt vật liệu. Vì vậy, cần xác định công suất cắt phù hợp thông qua việc kiểm tra trước khi cắt khuôn, đồng thời công suất cắt cũng phải phù hợp với tốc độ. Sau khi đặt nguồn, nếu tốc độ thiết bị tăng lên, công suất nên được điều chỉnh một chút theo tình hình thực tế, nói chung là tăng nhẹ. Ngược lại, nếu tốc độ giảm thì công suất sẽ giảm đi một chút. Hoạt động cụ thể phải được điều chỉnh theo tình hình thực tế, nếu không có tác dụng thì có thể không cần điều chỉnh.
(2) Đường kẻ quá dày hoặc quá mỏng
Nếu đường nét của mẫu đồ họa bị cắt quá dày hoặc quá mỏng, thường là do tiêu điểm chưa được điều chỉnh đúng cách. Trong trường hợp này, cần dừng máy để điều chỉnh tiêu điểm sao cho độ dày đường đạt yêu cầu thiết kế trước khi tiếp tục cắt khuôn.
(3) Sự biến dạng của mẫu cắt
Nếu các mẫu được cắt bằng tia laser bị biến dạng, trước tiên hãy kiểm tra xem chương trình máy tính có vấn đề gì không. Sau khi loại trừ các vấn đề của chương trình, nếu vấn đề vẫn còn, hãy kiểm tra các bộ phận cơ khí xem có bị lỏng hoặc rung quá mức không. Nói chung, khả năng xảy ra sự cố chương trình máy tính cao hơn. Bạn có thể khởi động lại máy tính hoặc kiểm tra xem xung quanh máy tính có nguồn gây nhiễu mạnh hay không.