


Chụp vấn đề in mã QR trên các gói thuốc lá, những điểm này đã trở thành chìa khóa cho chất lượng!
Với sự phát triển của các công nghệ và quy trình mới, việc áp dụng mã QR trong vật liệu đóng gói thuốc lá tiếp tục làm phong phú. Để liên tục tối ưu hóa và giải quyết các vấn đề phù hợp in khác nhau (như dán mã QR, vẽ dây, v.v.), thăm dò thử nghiệm đa chiều và toàn diện được thực hiện từ các tham số của thiết bị in trong quá trình in mã QR. Mục đích là để xây dựng các yêu cầu đối với các nút chính của các thông số thiết bị đầu ra, đảm bảo tính hiệu quả, tiêu chuẩn hóa và tính đồng nhất của kiểm soát và thử nghiệm sản xuất từ nguồn, cải thiện hiệu quả chất lượng in mã QR, cung cấp cho khách hàng các sản phẩm và mức độ dịch vụ chất lượng cao hơn và cung cấp các phương pháp và ý tưởng nghiên cứu hiệu quả hơn cho ngành.
Mã QR biến là một phần mở rộng và tăng cường hơn nữa của công nghệ mã QR trong các ứng dụng đóng gói. Áp dụng công nghệ in mã QR biến để in bao bì có thể đạt được mã QR duy nhất cho mỗi đơn vị sản phẩm nhỏ nhất, thực sự nhận ra khái niệm "một mục, một mã". Thành tựu của "một mặt hàng, một mã" sẽ không chỉ tăng cường hơn nữa hiệu ứng chống giả và tính truy xuất nguồn gốc của sản phẩm, khiến chúng chính xác với mọi đơn vị sản phẩm nhỏ nhất, mà còn cho phép các doanh nghiệp thu thập dữ liệu người dùng một cách chính xác cho các cá nhân, thực sự đạt được tiếp thị cá nhân hóa sản phẩm. Để liên tục tối ưu hóa và giải quyết các vấn đề khác nhau liên quan đến sự phù hợp của in mã QR, các học giả trong ngành đã tiến hành nhiều nỗ lực và phân tích, nhằm cải thiện chất lượng sản phẩm trong khi đảm bảo sự ổn định của chất lượng mã QR. Trong bài viết này, tác giả sẽ nghiên cứu thêm về ảnh hưởng của các tham số in đến chất lượng in của mã QR, để giải quyết tốt hơn các vấn đề chất lượng trong in thực tế.
Thí nghiệm tham số nhiệt độ mực
Thiết bị in được sử dụng lần này là một máy in phun một tấm, bao gồm một nền tảng cơ học (cơ chế cho ăn giấy, nền tảng cho ăn giấy, cơ chế nhận giấy), hệ thống in, cơ chế quang hóa, hệ thống kiểm tra trực tuyến, v.v. Lõi của nó là hệ thống in, bao gồm mô -đun vòi phun, hệ thống điều khiển số và hệ thống cung cấp mực. Hệ thống in bao gồm một hệ thống điều khiển số và hệ thống cung cấp mực, với cốt lõi là sự kiểm soát của hệ thống cung cấp mực bởi một máy tính công nghiệp. Đầu tiên, phần mềm in trong hệ thống điều khiển số đặt thông tin tham số in, sẽ được xử lý hoặc chuyển đổi bởi máy tính điều khiển công nghiệp (bảng điều khiển chính) và hệ thống tương tự kỹ thuật số để điều khiển trực tiếp công việc in vòi phun.
Công nghệ in phun áp điện thuộc về công nghệ in nhiệt độ và áp suất bình thường. Nó đặt nhiều đồ gốm áp điện nhỏ gần vòi phun của đầu in. Gốm bằng áp điện có đặc tính biến dạng uốn dưới sự thay đổi của điện áp ở cả hai đầu. Khi điện áp thông tin hình ảnh được áp dụng cho gốm áp điện, biến dạng rung động kéo dài của gốm áp điện sẽ thay đổi với sự thay đổi của điện áp thông tin hình ảnh, và mực trong vòi sẽ được loại bỏ đồng đều và chính xác ở trạng thái ổn định ở nhiệt độ và áp suất bình thường.
Trong thí nghiệm này, với một vòi phun cố định, biến thử nghiệm là nhiệt độ mực và các tham số in khác được cố định. Trên đế, sự thay đổi trong mẫu in được đo để xác định ảnh hưởng của nhiệt độ mực đến sự hình thành, khả năng lưu lượng và khuếch tán các giọt mực trên đế. Để thử nghiệm thuận tiện hơn và ước tính sự thay đổi về kích thước in ở các nhiệt độ mực khác nhau, trong khi in các khối vuông, hãy kiểm tra sự gia tăng của chúng.
Dựa trên các thử nghiệm trên, có thể kết luận rằng những thay đổi trong các tham số nhiệt độ mực có thể ảnh hưởng trực tiếp đến hiệu ứng in. Như được hiển thị trong Hình 1, khi nhiệt độ mực tăng, độ nhớt của mực giảm, khả năng lưu lượng mực tăng và nó lan rộng tốt hơn lên bề mặt của chất nền in. Các khiếm khuyết xuất hiện (điểm trắng, đường) trên bề mặt của sản phẩm in trở nên nhỏ hơn. Như được hiển thị trong Hình 2, với sự gia tăng của nhiệt độ, vùng chấm hoặc khuếch tán đường của mẫu in không thay đổi nhiều, nhưng các buồng và các khối trên các cạnh sẽ tăng lên, cảm giác trực quan dày hơn.
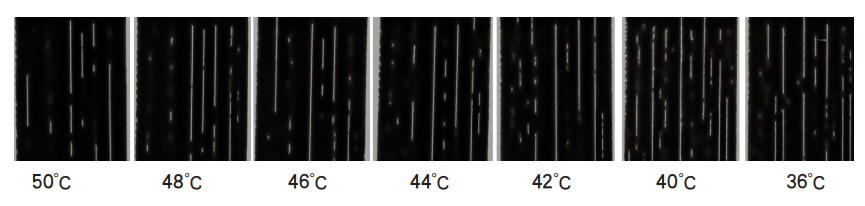
Hình 1 Hiệu ứng in ở các nhiệt độ mực khác nhau
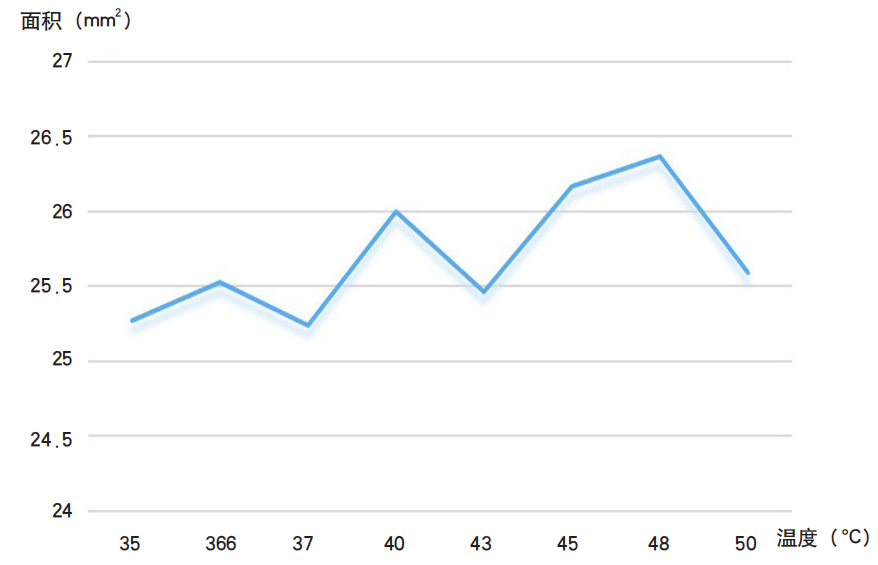 Hình 2: Những thay đổi về diện tích khối ở các nhiệt độ mực khác nhau
Điện áp, tốc độ xe, kiểm tra tham số chiều cao vòi phun
Trong thí nghiệm này, với một vòi phun cố định, các biến kiểm tra là điện áp, tốc độ xe và chiều cao vòi, trong khi các tham số in khác được cố định và không thay đổi. Trên đế, các thay đổi in của mẫu in được đo để xác định ảnh hưởng của điện áp đối với việc thu thập các giọt mực chính, khuếch tán "giọt mực vệ tinh" và biến dạng của hình ảnh in.
Trong điều kiện tốc độ xe 120m/phút và nhiệt độ mực 46 độ, sự thay đổi của in điện áp được thể hiện trong Hình 3. Từ hình, có thể thấy rằng điện áp ít ảnh hưởng đến hình dạng của in phun. Tuy nhiên, theo phân tích của nguyên tắc trước đó, trong trường hợp bình thường, mực tạo thành một mặt phẳng bình thường bên trong vòi phun. Sau khi áp dụng điện áp, mực bắt đầu chảy ra và sau đó tạo thành một sợi mực dài. Dưới tác động của sức căng bề mặt, dây tóc tạo thành một giọt mực. Sau khi tương tác giữa giọt mực và độ nhớt, Filent Ink đã phá vỡ và tạo thành máy in phun. Nếu dây tóc quá dài, dễ dàng hình thành các chấm vệ tinh. Khi điện áp tăng, thể tích mực càng lớn, vận tốc ban đầu càng cao và vận tốc càng nhanh, các hạt càng hình thành càng lớn và chuyển động Brown của các hạt càng mạnh. Đồng thời, dây tóc mực càng ngắn, càng dễ dàng thu thập mực chính, dẫn đến hiệu ứng in phun. Càng tốt, độ dày cũng sẽ tương đối cao hơn.
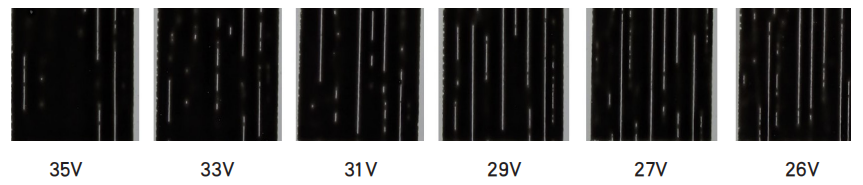 Hình 3 hiệu ứng in biến thể điện áp
Ở điện áp 32V và nhiệt độ 48 độ, điều chỉnh tốc độ xe khác nhau và kiểm tra tập hợp giọt mực dưới chiều cao vòi phun bình thường, như trong Hình 4; Biểu đồ so sánh của mực bay trong quá trình phun ở các tốc độ xe khác nhau, chiều cao vòi phun bình thường và chiều cao vòi phun xuống 3 mm được thể hiện trong Hình 5; Hiệu ứng in của mã QR với tốc độ xe khác nhau và độ cao vòi phun được thể hiện trong Hình 6.
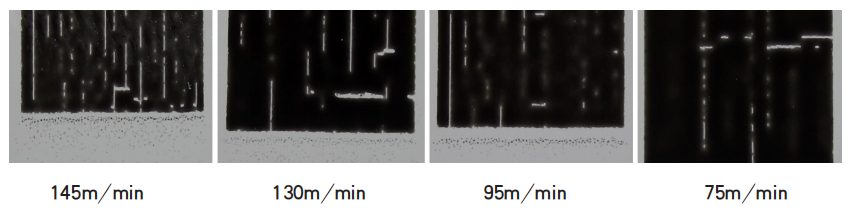
Hình 4: Tập hợp các giọt mực ở các tốc độ xe khác nhau
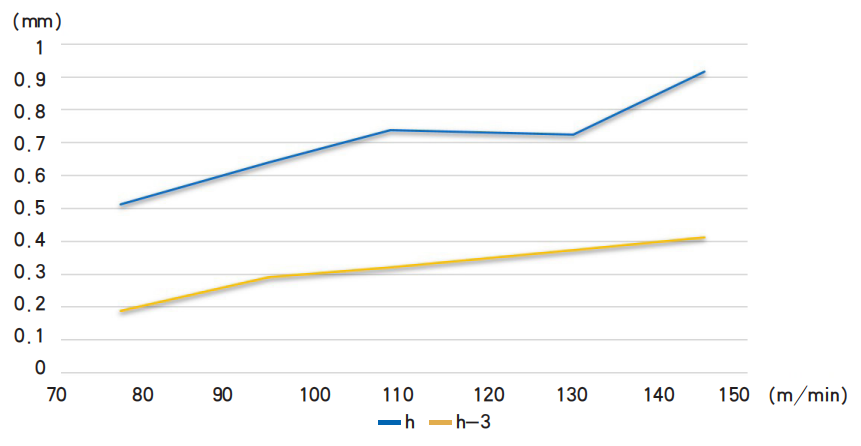
Hình 5 So sánh mực bay trong quá trình phun ở các tốc độ xe khác nhau, chiều cao vòi phun bình thường và chiều cao vòi phun xuống 3 mm
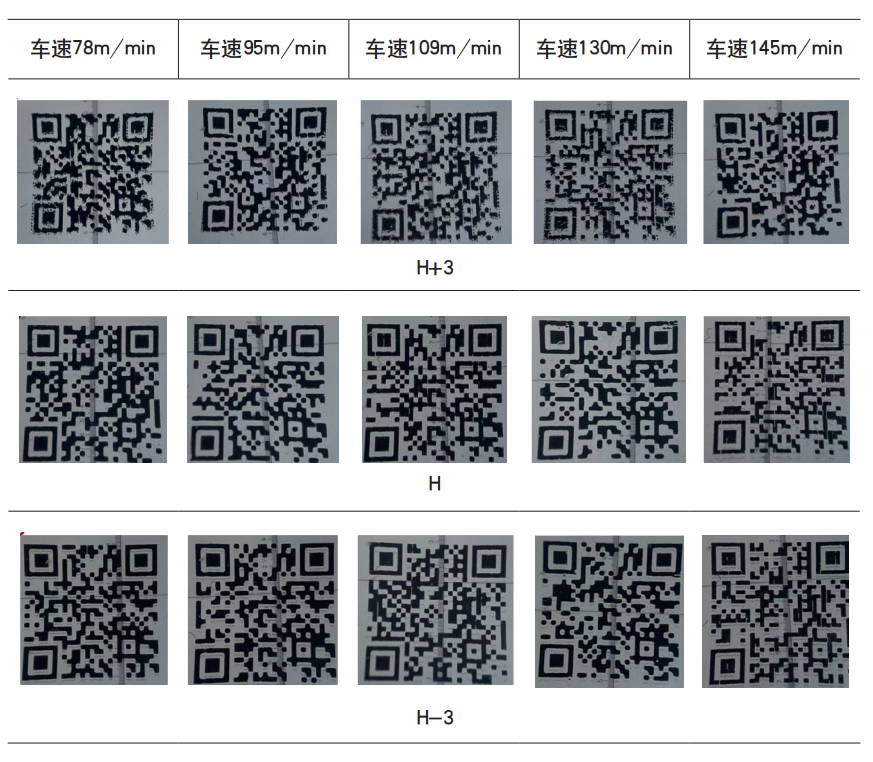
Hình 6 Hiệu ứng in mã QR ở các tốc độ xe khác nhau và độ cao của vòi phun
Như được hiển thị trong Hình 4-6, tốc độ của xe và chiều cao của vòi có thể ảnh hưởng đến việc thu thập các giọt mực chính, ảnh hưởng trực tiếp đến độ dày và biến dạng của đồ họa và văn bản in, do đó ảnh hưởng đến mức độ biểu tượng chất lượng và sự xuất hiện của in mã QR. Vòi phun càng cao, sợi mực càng hình thành càng dài, khiến cho mực chính khó hội tụ. Tốc độ xe càng nhanh, việc in phun càng phân tán trên tờ giấy, dẫn đến hiệu suất kém. Dựa trên các kết quả kiểm tra quá trình trên, bốn tham số quy trình chính đã được tóm tắt và xác minh: nhiệt độ vòi phun, điện áp vòi phun, khoảng cách vòi phun và tốc độ thức ăn giấy, có tác động đến chất lượng in. Các đặc điểm của quá trình in đã được hiểu rõ hơn. Nhiệt độ mực và điện áp xác định chất lượng của hiệu ứng in (điểm trắng, đường kẻ), trong khi tốc độ xe và chiều cao vòi xác định thu thập và quỹ đạo chuyến bay của các giọt mực (mực bay, độ dày).
Phần kết luận
Khi nhiệt độ mực trên máy tăng, độ nhớt của mực giảm và tính trôi chảy của mực tăng, nó có thể lan rộng lên bề mặt của chất nền in và các khiếm khuyết xuất hiện như các đốm trắng và đường trên bề mặt của sản phẩm in trở nên nhỏ hơn. Nhiệt độ mực ít ảnh hưởng đến khu vực chấm hoặc thay đổi khuếch tán đường thẳng của mẫu in, nhưng khi nhiệt độ mực giảm, các buồng và các khối trên các cạnh sẽ tăng lên, cảm giác trực quan dày hơn.
Mối quan hệ giữa các thông số in như điện áp, tốc độ xe, chiều cao in và sự hình thành và độ ổn định của các giọt mực như sau: Điện áp xác định lượng mực được in và giá trị đặt càng cao, âm lượng mực càng lớn. Đồng thời, vận tốc ban đầu của "giọt mực vệ tinh" nén cao hơn, giúp các giọt mực chính dễ dàng thu thập và dẫn đến hiệu ứng in tốt hơn; Tốc độ của xe và chiều cao của vòi có thể ảnh hưởng đến việc thu thập các giọt mực chính. Quỹ đạo giọt được xác định trước của các giọt mực ảnh hưởng trực tiếp đến độ dày và biến dạng của văn bản in, do đó ảnh hưởng đến mức độ biểu tượng chất lượng và sự xuất hiện của in mã QR.