


Kiểm soát logic và đường dẫn thực tế cho độ chính xác của DIE - Thiết bị cắt trong các kịch bản tốc độ cao-
Với sự mở rộng liên tục của các kịch bản ứng dụng của bản thân - nhãn dính theo tốc độ và tinh chỉnh cao (chẳng hạn như tốc độ ghi nhãn 600 chai/phút trong ngành công nghiệp thực phẩm và đồ uống, và yêu cầu chính xác của công nghệ được kiểm soát trong phạm vi. Tác động quán tính gây ra bởi sự gia tăng tốc độ, dao động tinh tế trong các tính chất vật liệu và các hiệu ứng tích lũy của hao mòn công cụ sẽ ảnh hưởng trực tiếp đến việc cắt giảm độ chính xác và không đủ độ chính xác cắt giảm. Tiếp theo, tác giả sẽ khám phá logic điều khiển và đường dẫn thực tế của Die - độ chính xác cắt trong các kịch bản tốc độ cao- từ bốn chiều: DIE - độ chính xác của thiết bị cắt, độ chính xác của công cụ, độ chính xác của vật liệu.
Trong bài viết này, trước tiên chúng ta hãy xem xét chiều đầu tiên: độ chính xác của DIE - Thiết bị cắt. Logic kiểm soát và con đường thực tế của nó là gì?
01
Đồng bộ hóa động của hệ thống cho ăn
Lỗi đồng bộ hóa giữa tốc độ cho ăn và DIE - Tốc độ cắt là nguồn chính của Die - cắt độ lệch chính xác trong quá trình cắt cao -} -. Khi tốc độ cắt giảm - được tăng từ 60 mét/phút lên 200 mét/phút, độ trễ cho ăn hoặc tiến bộ của vật liệu sẽ hiển thị sự tăng trưởng phi tuyến - Điều này là do biến dạng đàn hồi của vật liệu.
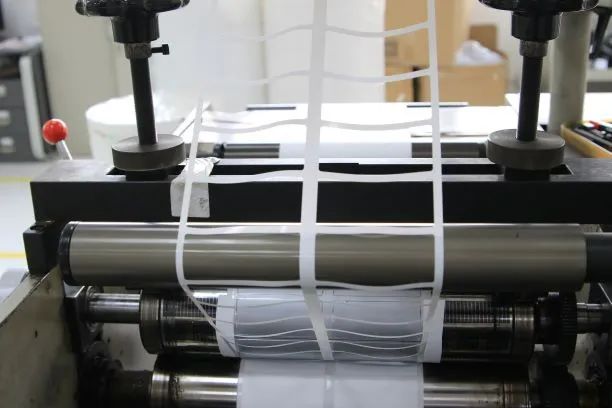
Hiện tại, giải pháp chính trong ngành là áp dụng cấu trúc cho ăn "servo Motor+Precision Ball Vít", có nghĩa là bộ mã hóa 16 bit của động cơ servo có thể đạt được phản hồi vị trí 0,001mm. Kết hợp với cảm biến căng thẳng với tần số lấy mẫu là 10kHz, nó có thể bù cho lượng vật liệu kéo dài do thay đổi tốc độ trong thời gian thực. Bề mặt của con lăn cho ăn được khắc bằng laser để tạo thành các mẫu lồi micro (độ nhám RA là 1,6 μ m), có thể làm tăng ma sát với vật liệu và kiểm soát lượng trượt trong vòng ± 0,01mm.
Các trường hợp ứng dụng thực tế đã chỉ ra rằng sau khi tối ưu hóa này, lỗi định vị cho ăn ở tốc độ cao 200 mét mỗi phút có thể giảm từ ± 0,08mm xuống ± 0,03mm.
02
Độ cứng và cân bằng động của chết - đơn vị cắt
Khi con lăn cắt - quay ở tốc độ cao (lớn hơn hoặc bằng 2000 vòng / phút), lực ly tâm sẽ được tạo ra. Nếu độ lệch đồng tâm của nó vượt quá 0,01mm, thì sự dao động xuyên tâm của quỹ đạo cắt có thể đạt ± 0,05mm. Do đó, thiết bị cần đảm bảo sự ổn định thông qua thiết kế ba:
Thứ nhất, con lăn cắt - được làm bằng thép được làm nguội 45 # và được rèn toàn bộ, với độ mài chính xác để đảm bảo sai số tròn nhỏ hơn hoặc bằng 0,003mm;
Tùy chọn thứ hai là sử dụng vòng bi tiếp xúc góc, loại bỏ độ thanh thải thông qua lực siết trước và điều khiển chạy xuyên tâm của hệ thống trục trong vòng 0,003mm;
Thứ ba là hiệu chỉnh cân bằng động đến mức G0.4 (tiêu chuẩn quốc tế), đảm bảo rằng sự mất cân bằng còn lại trong quá trình xoay tốc độ- cao hơn hoặc bằng 0,5g · mm và tránh tiếp xúc lưỡi không ổn định do rung động.
03
Hiệu chỉnh thời gian thực của định vị vòng lặp -
Trong quá trình cắt cao -} -, các lỗi ngẫu nhiên như mở rộng nhiệt và co thắt vật liệu, rung động cơ học, v.v.
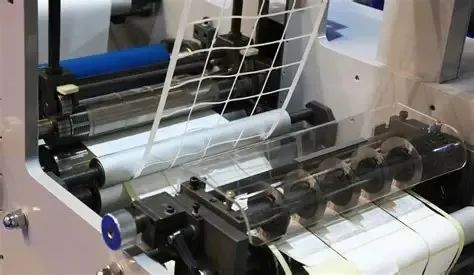
Hiện tại, các thiết bị chính thống chủ yếu tích hợp các hệ thống định vị laser, với laser bước sóng 650nm có thể nhận ra độ tương phản 0,1mm ở cạnh của nhãn. Kết hợp với các chip xử lý hình ảnh tốc độ- cao (thời gian phản hồi nhỏ hơn hoặc bằng 3ms), pha cắt chết- được điều chỉnh động thông qua thuật toán PID. Với tốc độ 180 mét mỗi phút, hệ thống có thể kiểm soát lỗi in trong vòng ± 0,03mm, đáp ứng các yêu cầu sản xuất của các nhãn chính xác.