


Kiến thức đầy đủ về hộp đóng gói đồ uống có cồn, vui lòng đánh dấu!
Hộp đóng gói dạng giấy được lắp ráp từ nhiều thành phần và nhiều bộ phận khác nhau được hình thành bằng cách liên kết và cán các vật liệu bề mặt và vật liệu xương định hình. Hiện nay, có một xu hướng rõ ràng là đa dạng hóa và phức tạp về chất liệu dùng làm hộp đóng gói bằng giấy. Vật liệu bề mặt chủ yếu là giấy, nhựa, vải, da, v.v., trong khi vật liệu xương hình thành chủ yếu là bìa cứng, ván sợi trung bình, nhựa, thiếc, v.v.
Do sử dụng nhiều loại vật liệu, quy trình sản xuất lâu dài, nhiều thành phần và cấu trúc phức tạp nên loại hộp đóng gói này chủ yếu được sản xuất thủ công. Nhưng với nhu cầu thị trường tăng lên đáng kể, trình độ sản xuất công nghiệp và tự động hóa được cải thiện cũng như sự cạnh tranh trên thị trường ngày càng khốc liệt, cấu trúc hộp của loại hộp bao bì này về cơ bản đã được chuẩn hóa. Đối với các loại hộp phổ thông như hộp xô mở trên, hộp trời đất, hộp sách, hộp ngăn kéo,… toàn bộ dây chuyền sản xuất đã được tự động hóa.
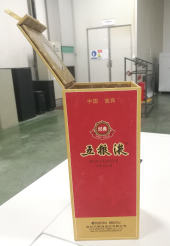
Hộp xô mở phía trên như Hình 1 dùng để chỉ hộp vuông đứng mở từ trên xuống, có thân hộp thẳng đứng và có nắp lắc nối liền; Hộp trời đất như hình 2 dùng để chỉ hộp đóng gói gồm 2 hộp đơn không dán kín, hộp trên và hộp dưới không nối với nhau và đóng dạng nắp. Hộp trên là bầu trời và hộp dưới là mặt đất; Hộp hình cuốn sách ở Hình 3 dùng để chỉ hộp đóng gói có thể mở từ phải sang trái giống như lật một cuốn sách. Nó thường bao gồm hai phần: vỏ mặt và hộp bên trong. Vỏ mặt bao bọc quanh hộp bên trong, có thể lật một phần vỏ mặt ra, đó là nắp.
Mở hộp xô trên Hình 1
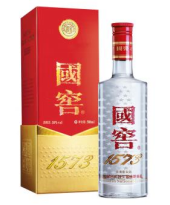
Hình 2: Hộp Trời Đất
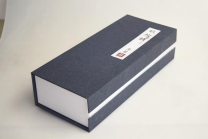
Hình 3 Hộp sách
Về 3 loại hộp phổ biến nêu trên, có rất nhiều nhà sản xuất thiết bị ở Ôn Châu, Chiết Giang và Đông Quan, Quảng Đông đang sản xuất và nghiên cứu các thiết bị tự động hóa liên quan. Một số chỉ sản xuất các thiết bị phụ trợ trên dây chuyền lắp ráp như máy ép xốp, máy gấp...; Một số sản xuất thiết bị tự động hóa tương ứng cho một bộ phận nhất định, chẳng hạn như máy làm vỏ, máy lắp ráp tấm bìa, máy tạo hình thân hộp thùng, máy tạo hình hộp trời và đất, v.v; Một số ít doanh nghiệp đã phát triển thiết bị tự động hóa toàn bộ dây chuyền cho một loại hộp duy nhất, bao gồm tự động đúc các bộ phận khác nhau, kết nối tự động của các trạm đúc khác nhau và lắp ráp tự động các bộ phận khác nhau, bao gồm thân hộp, nắp hộp, miếng đệm hấp thụ sốc, đóng bao, v.v. Tuy nhiên, họ không có khả năng sản xuất cho nhiều dây chuyền sản xuất tự động hóa loại hộp.
Nhìn chung, trình độ phát triển của dây chuyền sản xuất tự động hóa loại hộp đóng gói này còn thiếu. So với các máy in và đóng gói truyền thống như máy in, máy dập nóng và máy cắt khuôn-, vẫn có khoảng cách đáng kể về tốc độ, độ chính xác, độ ổn định và chất lượng tổng thể. Tương lai còn dài và khó khăn. Dựa trên khảo sát về việc trưng bày các kệ siêu thị sản phẩm rượu trên thị trường, một phân tích về cấu trúc của các hộp đóng gói hình sản phẩm rượu phổ biến hiện có đã được tiến hành. Việc liên lạc đã được thực hiện với nhiều nhà sản xuất hộp đóng gói dạng rượu và nhà sản xuất khuôn dao, đồng thời các chuyến thăm và điều tra đã được tiến hành đối với các nhà sản xuất thiết bị tự động hóa cho các sản phẩm đó. Tác giả đã tóm tắt những kiến thức chính về cấu trúc của hộp đóng gói dạng rượu, nhằm tạo điều kiện thuận lợi cho việc lựa chọn thiết bị hiệu quả, phát triển sản phẩm mới và sản xuất hàng loạt nhanh chóng và ổn định cho các đối thủ cạnh tranh mới.
Ngoại hình tổng thể
01
Hướng mở
Cách mở hộp hình thùng và hộp hình sách thông dụng là lật nắp từ phải sang trái, lỗ mở thường nằm ở phía bên phải; Nhưng khoảng 2 năm trở lại đây xu hướng mở nắp từ trước ra sau xuất hiện rõ rệt.
Có hai cách chính để mở hộp Tiandi: mở lên và mở xuống. Sau khi mở, tất cả sản phẩm bên trong hộp đều được để trên mặt đất. Nếu tỷ lệ kích thước của hộp là thẳng đứng thì có thể thiết kế một hộp đơn có chiều cao lớn hơn bằng phương pháp tạo hình hộp dạng thùng cho kết cấu giấy và xương.
02
Vị trí khớp
Bề mặt hiển thị nằm ở mặt trước, còn đường may ở giữa thường nằm ở mặt bên, gần mặt sau. Cả bên trái và bên phải đều được chấp nhận. Sau khi đúc, mép của khớp nối không được nằm trên bề mặt hiển thị chính.
Hướng cắt khuôn
Thông thường, giấy có bề mặt giấy được cắt khuôn ở mặt trước, trong khi giấy tráng nhựa và bề mặt màu da được cắt khuôn ở mặt sau. Ngoài ra, một số rất ít sản phẩm có yêu cầu cao về độ đều đặn của đường viền có rãnh hình chữ V- ở mặt sau để thụt vào bề mặt màu.
Cấu trúc giấy của máy tạo hình tự động
Dây chuyền sản xuất máy tạo hình phổ biến nhất trong ngành dựa trên hướng nạp giấy, với mặt dưới của giấy mặt ở phía bên phải và mép trước của đường nối giữa là hướng về phía trước. Cho ăn về phía trước là mô hình tiêu chuẩn. Hình dáng của máy nằm ở phía bên trái của hướng giấy. Tất nhiên, cũng có một số hộp đóng gói có hình dạng miệng không đều và bố cục khác biệt, yêu cầu máy ép phải nạp theo hướng ngược lại, tức là mép chồng của đường may giữa nằm ở mặt sau.
Liệu giấy phía dưới có được kết nối với thân hộp hay không và liệu có thể hình thành một diện tích lớn các cạnh chồng lên nhau hay không. Khi tạo hình, keo được bôi vào mặt sau của tờ giấy mặt, và tấm ván được căn chỉnh lệch một bên dọc theo hướng của mép đường nối ở giữa. Mặt sau của tờ giấy mặt được liên kết với mặt sau của bảng và sơ đồ nguyên lý của quá trình hình thành căn chỉnh được thể hiện trong Hình 4.
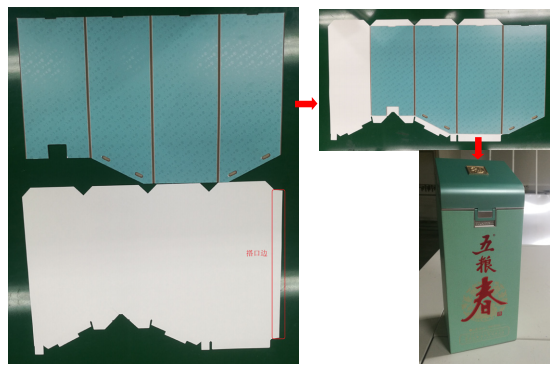
Hình 4 Sơ đồ đúc căn chỉnh
Kích thước phù hợp màu sắc
01
Phù hợp với đường kính lỗ
Sau khi căn chỉnh bề mặt màu với tâm của lỗ bảng, đường kính của bề mặt màu là 4mm bên ngoài và 5 mm bên trong, và đường kính của lỗ bìa cứng bằng với đường kính của bề mặt màu bên trong. Mở nắp lắc của hộp xô, kích thước lỗ bên trong và bên ngoài trên bề mặt màu phải phù hợp với kích thước của bìa cứng công nghiệp là 6 mm.
02
Dòng thụt đôi
Chiều rộng vết lõm kép được thiết kế để tăng thêm 0,3mm theo độ dày của bảng.
03
Thiết kế cạnh khớp
Mép chồng lên nhau được chia thành ba loại: chồng lên nhau ở miệng, chồng lên đường may ở giữa và chồng lên nhau ở phía dưới. Chiều rộng của cạnh chồng lên nhau là 15-20mm. Đường tiếp tuyến của miệng và mép chồng lên nhau của khuôn là 0,5mm gần nhất với đường lõm của miệng và đáy.
Độ dốc của mép khớp miệng là 90 độ, tiếp tuyến của khớp miệng hộp hình cuốn sách giao với đường lõm, có độ dốc 45 độ. Độ dốc của mép khớp của đường may giữa là 10-15 độ. Độ dốc của mép khớp dưới là 90 độ.
04
Kích thước mặt màu
Kích thước cạnh của đường may giữa bằng kích thước cạnh kia trừ 0,5-1mm.
Carton công nghiệp
01
Kích thước co ngót của bìa cứng so với giấy mặt
Giấy mặt dễ thấm và có kích thước tăng đáng kể là loại giấy không có lớp chống thấm nước ở mặt sau, thường dùng để chỉ loại giấy có trọng lượng thấp, nặng 105-125g. Chiều rộng của bề mặt giấy là -0,3mm và chiều cao của bìa cứng là -1mm.
Giấy mặt cỡ trung bình có khả năng hút nước là loại vật liệu có lớp niêm phong ở mặt sau, thường được sử dụng cho giấy đặc biệt 150-190g và bìa cứng màu trắng cho giấy mặt. Chiều rộng của bề mặt giấy là -0,5mm và chiều cao của bìa cứng là -1mm.
Giấy mặt có kích thước tăng nhỏ sau khi hấp thụ nước dùng để chỉ các vật liệu có lớp niêm phong ở mặt sau, thường đề cập đến bìa cứng bạc vàng 255-375g và giấy đặc biệt có trọng lượng cao. Chiều rộng của bề mặt giấy là -0,7mm và chiều cao của bìa cứng là -1mm.
Tuy nhiên, chiều rộng của đường may bên trong bìa cứng công nghiệp không nên giảm kích thước mà phải phù hợp với chiều rộng của đường may bên kia. Sau khi xác định được nguyên nhân gốc rễ của vấn đề, chúng tôi đã đưa ra các yêu cầu kỹ thuật tương ứng để thay thế con lăn dập nổi. Đầu tiên, chúng tôi yêu cầu đo sai số đường kính ở cả hai đầu trước khi thay thế con lăn dập nổi. Nếu sai số vượt quá 0,5 mm thì không được phép sử dụng trên máy. Con lăn dập nổi cần được mài lại và đánh dấu bằng đầu lớn nhỏ; Thứ hai là tránh để đầu lớn nhỏ của con lăn dập nổi của các bộ phận liền kề quay về cùng một phía. Các biện pháp trên về cơ bản đã loại bỏ được vấn đề in đè không chính xác do đường kính không đều ở cả hai đầu của con lăn dập nổi.
02
Phương pháp kết hợp giữa các tấm bìa cứng
Nhìn chung có hai cách lồng vào nhau giữa các đường nối của thân hộp bìa cứng, đó là lồng vào nhau các khóa lõm và lồi và lồng vào nhau các cạnh xiên 45 độ. Nhìn chung có hai cách để kết nối đáy hộp các tông với tấm đáy, đó là sự lồng vào nhau của các khóa lõm và lồi và sự va chạm của các cạnh góc vuông.
Sau khi xác minh-dài hạn, cho dù là máy đúc tự động hay thao tác thủ công truyền thống, cấu trúc lồng vào nhau của khóa lồi lõm sẽ ổn định và ổn định hơn, với xác suất góc cao và góc thấp thấp hơn. Độ sâu của khóa lồi lõm bằng độ dày bìa cứng -0,1mm, với độ chênh lệch chiều rộng là 1mm giữa vị trí lõm và lồi. Khóa rãnh ở đáy thân hộp được thiết kế có chiều rộng hình thang từ 20-35mm. Khóa lồi lõm ở đường may giữa được thiết kế cách hai đầu 20mm chia làm 5 phần bằng nhau.
03
Đường lưỡi răng
Vỏ hộp các tông công nghiệp yêu cầu miếng đệm chân không dính và ruy băng có thể được thiết kế bằng dao có răng để định vị. Vị trí cần xé bìa nên thiết kế đường răng cưa để giảm hiện tượng ba via sau khi xé.
04
Đường lưỡi răng
Chiều rộng của dải miệng là 18-25 mm, thường là 20 mm. Mặt sau của dải miệng hộp hình thùng được cắt bằng dao một nửa, chừa lại 1/3 độ dày bìa cứng không cắt.
05
Yêu cầu về vị trí
Góc xẻ rãnh phải được chỉ định rõ ràng trên tập tin bản vẽ khuôn. Góc xẻ rãnh của các sản phẩm khác nhau trong các quy trình hiện có được thể hiện trong Bảng 1.
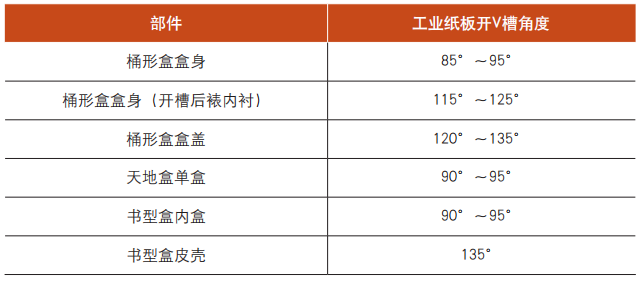
Bảng 1 Góc xẻ rãnh của bìa cứng công nghiệp
Vấn đề nối
Các khổ giấy thông thường trong ngành là 787 × 1092mm thông thường và lớn 889 × 1194mm, với chiều rộng giấy cuộn là 787mm và 889mm. Kích thước giấy đầu tiên thường là hướng ngang và kích thước thứ hai là hướng dọc, tức là hướng sợi.
Khi nối, hãy cố gắng cân nhắc sử dụng kích thước tiêu chuẩn là 787mm và 889mm theo chiều ngang để tiết kiệm giấy. Các nhà sản xuất giấy khó có thể thay đổi kích thước này trừ khi số lượng đặt hàng duy nhất đạt vài trăm tấn. Tính khả thi của việc tùy chỉnh kích thước dọc của giấy rất cao.
01
Nối thân hộp
Khi lắp nhiều tấm trên thân hộp, các tấm phải được lắp từ đầu đến đầu và từ đầu đến đuôi, tâm của tấm 1 đối xứng nhau và các vị trí khe của tấm 3 phải thẳng hàng nhất có thể.
02
Cụm nắp hộp
Đuôi bìa cứng công nghiệp của vỏ hộp được nối với nhau bằng hai khớp nối, dao răng giữa hoặc nối chấm rồi tạo thành nhiều khớp nối.
03
Bố cục giấy lót
Khi giấy lót trọng lượng thấp có tỷ lệ chiều dài và chiều rộng lớn trong mối nối đơn, việc ghép nhiều yêu cầu cạnh dài của mối nối đơn phải vuông góc với hướng dọc của giấy và cạnh dài phải song song với hướng ngang của giấy. Thông thường, kích thước đầu tiên của một tờ giấy là kích thước ngang của mẫu giấy.
04
điểm kết nối
Các điểm kết nối giữa các mối nối có chiều rộng điểm là 0,8mm để tạo điều kiện thuận lợi cho quá trình sản xuất khuôn-cắt. Chấm trên đường rãnh chữ V-hoặc trên cả hai mặt của vị trí lồi lõm, không chấm trên rãnh, miệng hoặc các phần dễ nhìn thấy.
Qua gần hai năm điều tra, phân tích và thực hành sản xuất, công ty đã mở nhiều dây chuyền sản xuất, trong đó có dây chuyền tạo hình tự động sản xuất hộp thùng, hộp trời đất, hộp sách và dây chuyền lắp ráp thủ công truyền thống. Công nghệ xử lý và người điều hành sản xuất đều đã chuyển đổi so với ngành sản xuất hộp gấp thông thường trước đây và năng lực sản xuất đã tăng từ không{1}}tồn tại lên hiện có, hiện đạt 80000 chiếc mỗi ngày.
Bất kể cấu trúc đơn giản hay phức tạp, những thay đổi về vật liệu giấy và xương bề mặt đều có thể được rút ra và áp dụng theo các điểm thông thường ở trên. Miễn là thứ tự các kích thước lắp được làm rõ, kích thước bên trong của các bộ phận bên ngoài khớp với kích thước bên ngoài của các bộ phận bên trong và xem xét độ dày vật liệu, độ dày không nén và độ dày không có rãnh, các dự án mới có thể giảm bớt trở ngại sản xuất và nhanh chóng đi vào sản xuất hàng loạt.