


Bao thuốc lá uốn cong in hình 'Furong (Đỏ mềm)'
Với việc Trung Quốc thiết lập và triển khai hệ thống đấu thầu bao bì thuốc lá, ngành bao bì thuốc lá trong nước dần rơi vào tình thế tiến thoái lưỡng nan “mọi nước đi đều phải thất bại”. Trong hơn mười năm, tỷ suất lợi nhuận của ngành tiếp tục bị nén, hoạt động hiện tại của các doanh nghiệp in thuốc lá đang đi trên băng mỏng và họ sẽ phải đối mặt với tình thế tiến thoái lưỡng nan nếu không cẩn thận. Trong bối cảnh đó, nhiều doanh nghiệp tư nhân lớn ở Trung Quốc đã liên tiếp thoái vốn hoạt động kinh doanh in bao thuốc lá và chuyển sang phát triển các điểm tăng trưởng kinh tế mới. Đồng thời, để tồn tại trong những rạn nứt của thị trường, ngoài việc không ngừng tăng cường giảm chi phí nội bộ và nâng cao hiệu quả, công ty còn tiếp tục chiến lược “mọi động thái đều phải hạ thấp” trong liên kết thu mua nguyên liệu thô, trực tiếp dẫn đến sự chuyển biến nghiêm trọng trong ngành nguyên liệu đóng gói thuốc lá trong nước. Giá nguyên liệu giảm liên tục đã trực tiếp gây ra sự suy giảm tiềm ẩn về chất lượng nguyên liệu và đổi mới quy trình sản xuất đã trở thành con đường cốt lõi để giải quyết vấn đề này. Để giải quyết vấn đề cuộn thuốc lá dạng ống đồng mềm do thay đổi đặc tính vật liệu, công ty của tác giả đã hình thành một bộ giải pháp mang tính hệ thống sau khi đổi mới và khám phá, hiện được chia sẻ với các đồng nghiệp trong ngành nhằm thúc đẩy sự phát triển-chất lượng cao của ngành.
Vấn đề cuộn tròn bao thuốc lá trong ống đồng mềm
Hộp nhỏ bao thuốc lá "Hibiscus (Đỏ mềm)" do công ty chúng tôi in sử dụng giấy tráng 97g/m2 làm vật liệu nền. Do độ dày mỏng (khoảng 0,09mm) của loại giấy đặc tả này nên nó bị hạn chế bởi những đặc điểm riêng và tính chất vật lý của nguyên liệu thô cao trong quá trình in ống đồng. Tuy nhiên, do ảnh hưởng của hệ thống đấu thầu bao bì thuốc lá, nhà cung cấp giấy ban đầu đã không thắng thầu do tỷ suất lợi nhuận bị nén và công ty chúng tôi hiện đang sử dụng giấy của nhà cung cấp mới.
Quy trình sản xuất giấy của nhà cung cấp mới có những hạn chế rõ ràng: một mặt, tính chất vật lý của sợi không đủ, biểu hiện ở sự phân bố chiều dài sợi không đồng đều và độ bền đan xen giữa các sợi không đủ, dẫn đến cấu trúc bên trong của giấy kém ổn định; Mặt khác, quá trình xử lý bề mặt còn có những nhược điểm như sai lệch trong việc kiểm soát lượng hồ và độ đồng đều của lớp phủ không đủ, làm giảm khả năng điều chỉnh độ ẩm của giấy. Sự chồng chất của các khuyết tật kép cuối cùng dẫn đến biến dạng cong lượn sóng định kỳ dọc theo hướng ngang sau khi giấy được máy in ống đồng cắt thành tấm phẳng (như trong Hình 1), điều này có tác động mang tính hệ thống đến toàn bộ quá trình sản xuất và các vấn đề cụ thể như sau.
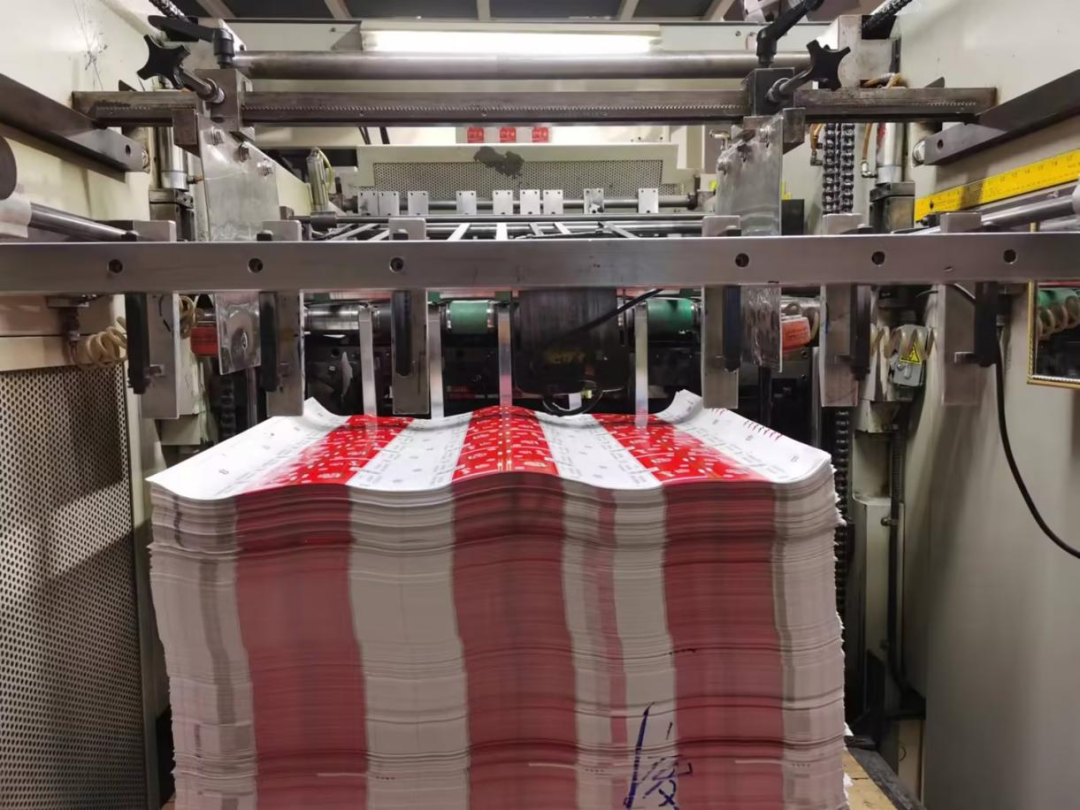 Hình 1 Hộp thuốc lá nhỏ "Hibiscus (đỏ mềm)"
01/ Hiệu quả sản xuất tụt dốc, tỷ lệ hao hụt nguyên vật liệu tăng cao
Trong quy trình in ống đồng, giấy bị cong nghiêm trọng không thể tạo thành trạng thái xếp chồng phẳng do cạnh bị nâng lên và biến dạng sóng ở giữa, dẫn đến kẹt giấy thường xuyên: khi chạy ở tốc độ cao, giấy bị gấp mép dễ gây ra phản ứng dây chuyền "trì trệ, lệch và tắc giấy" của bộ sưu tập giấy, với số lần chặn giấy tích lũy trong một ngày vượt quá 15 lần và mỗi lần làm sạch cần phải dừng trong khoảng 30 phút và hiệu quả sản xuất giảm mạnh khoảng 30%; Đồng thời, giấy bán thành phẩm sẽ tạo ra các khuyết tật không thể khắc phục được như nhàu và rách trong quá trình cắm, đồng thời tỷ lệ hao hụt nguyên liệu trong một lô tăng vọt từ 0,2% ban đầu lên 5,1% và chi phí nguyên liệu tăng đáng kể.
02/ Tỷ lệ chất lượng sản phẩm giảm mạnh, cường độ lao động tăng gấp đôi
Cần phải cắt bao thuốc lá mềm, giấy bị gấp nếp gây ra vấn đề mất định vị trong quá trình cắt: khi cắt, đường cong gợn sóng khiến giấy không thể vừa khít với bệ cắt và độ lệch giữa đường dao cắt và đường tham chiếu định vị là 0,4mm, dẫn đến độ lệch của kích thước cắt. Lượng phế phẩm, phế phẩm tăng gần 8 lần so với trạng thái bình thường. Để giảm lãng phí, nhân viên cắt cần phải được làm phẳng thủ công và hiệu quả sản xuất cắt giảm; Quá trình kiểm tra thành phẩm cần được san bằng thủ công và cường độ lao động kiểm tra được cải thiện rất nhiều.
03/ Khả năng thích ứng của bao bì hoàn toàn không hiệu quả và chi phí vận hành và bảo trì của khách hàng cao
Mặc dù thành phẩm đã được xử lý bằng cách kiểm soát độ ẩm và tách lớp nhưng ứng suất sợi bên trong của giấy vẫn chưa được giải phóng hoàn toàn và khi nạp vào máy đóng gói của nhà máy thuốc lá vẫn bị quăn và biến dạng. Khi giấy nhăn đi vào đường vận chuyển của máy đóng gói sẽ ảnh hưởng trực tiếp đến tiến độ sản xuất của nhà máy thuốc lá. Để đảm bảo giấy nhãn hiệu được sử dụng bình thường, công ty chúng tôi đã phải cử 3 thanh tra viên đến địa điểm 24 giờ mỗi ngày để-xử lý trước giấy nhãn hiệu bằng phương pháp "uốn ngược thủ công", điều này làm tăng đáng kể chi phí vận hành và bảo trì của khách hàng, đồng thời niềm tin vào thương hiệu phải đối mặt với những thách thức nghiêm trọng.
Thử nghiệm giải pháp quy trình truyền thống
Để giải quyết một cách có hệ thống các vấn đề sản xuất trên, người ta nhận thấy rằng ngành in nhìn chung gặp phải các vấn đề biến dạng giấy tương tự trong sản xuất bao bì mềm và ngành này thường sử dụng quy trình phủ mặt sau của giấy mềm để điều chỉnh. Dựa trên điều này, công ty chúng tôi đã thiết kế ba sơ đồ quy trình phủ để cải thiện và thử nghiệm vấn đề quăn gợn sóng lớn sau khi in ống đồng cho hộp nhỏ bao thuốc lá "hibiscus (màu đỏ mềm)", như sau.
Sơ đồ 1: Quy trình sơn lại-sơn nước-
Tùy chỉnh con lăn phủ vecni gốc nước-đặc biệt và sử dụng bộ in ngược của máy in ống đồng hiện có để áp dụng phương pháp xử lý lớp phủ vecni gốc nước-ở mặt sau của giấy nhằm nâng cao hiệu suất khóa nước-của giấy. Tỷ lệ hệ thống phủ: vecni gốc nước-BH3000 và dung môi hỗn hợp được trộn theo tỷ lệ 1∶1 (dung môi hỗn hợp là cồn: nước=1∶2) và nhiệt độ sấy được kiểm soát ở 90~100 độ.
Tùy chọn 2: Quy trình sơn bóng gốc nước-ở mặt trước
Tùy chỉnh con lăn phủ vecni gốc nước-đặc biệt để phủ vecni gốc nước-(độ nhớt mực 16±2 giây, nhiệt độ sấy 90~100 độ ) trong nhóm màu đầu tiên của ống đồng và giảm sự khác biệt về khả năng hấp thụ nước bằng cách điều chỉnh các đặc tính bề mặt của giấy.
Sơ đồ 3: Quy trình phủ composite
Lớp sơn bóng gốc nước-được đề cập ở trên-ở mặt sau và lớp sơn bóng gốc nước-ở mặt trước được triển khai đồng thời để tạo thành một hệ thống điều khiển kép gồm "khóa nước lớp phủ phía sau + kiểm soát nước phía trước".
Sau khi thử nghiệm ba phương án trên, độ cong của giấy chỉ được cải thiện đôi chút, vẫn chưa đáp ứng được yêu cầu sản xuất thông thường và có sự chênh lệch đáng kể so với hiệu quả mong đợi. Phân tích cho thấy sơ đồ quy trình thông thường của ngành đã đạt được thử nghiệm bao phủ toàn bộ, nhưng vật liệu phủ phía sau là đơn (chỉ sơn bóng BH3000) và vật liệu phủ chính chưa được điều chỉnh các biến trong thử nghiệm. Để đạt được mục tiêu này, nhóm đã tập trung hơn nữa vào việc lựa chọn vật liệu phủ mặt sau và thiết kế một sơ đồ thử nghiệm-chéo-đa chiều.
Sơ đồ 1: Thử nghiệm một biến đối với vật liệu phủ mặt sau
Hai loại mực phủ mặt sau, C205 (nhà máy A) và Q2105I (nhà máy B), đã được chọn để giữ lượng lớp phủ, nhiệt độ sấy và các thông số khác nhất quán, đồng thời so sánh và kiểm tra ảnh hưởng của các vật liệu khác nhau đến độ phẳng của bộ sưu tập giấy.
Sơ đồ 2: Thử nghiệm một biến đối với vật liệu phủ phía trước
Hai lớp sơn bóng phía trước được chọn từ nhà máy C và D để giữ lượng lớp phủ, nhiệt độ sấy và các thông số khác ổn định, đồng thời kiểm tra độc lập tác dụng điều chỉnh độ đồng đều hấp thụ nước và độ phẳng của giấy trên bề mặt giấy.
Sơ đồ 3: Thử tổng hợp vật liệu phủ mặt trước và mặt sau
Các mẫu có độ phẳng tốt hơn trong thử nghiệm vật liệu phủ mặt sau được chọn lọc và kết hợp với lớp sơn bóng mặt trước của nhà máy C và D để kiểm tra tác dụng ức chế của hệ thống phủ composite lên cân bằng ứng suất bên trong và biến dạng uốn của giấy.
Sau khi xác minh-kiểm tra chéo-được đề cập ở trên đối với vật liệu phủ-lớp phủ/lớp phủ chính-ở trên, vấn đề quăn gợn sóng của giấy vẫn chưa được kiểm soát một cách hiệu quả và ý tưởng truyền thống về "quy định về vật liệu phủ-phủ mặt sau/lớp phủ chính-truyền thống" đã rơi vào tình trạng tắc nghẽn. Điều này cho thấy rằng vấn đề quăn của bao thuốc lá "Hibiscus (đỏ mềm)" không thể được giải quyết hoàn toàn chỉ bằng cách tối ưu hóa vật liệu phủ hoặc các thông số quy trình mà cần phải vượt qua khuôn khổ kỹ thuật truyền thống và khám phá các giải pháp đổi mới.
Suy nghĩ và phân tích các giải pháp quy trình đổi mới
Trước nút thắt kỹ thuật của công nghệ phủ truyền thống và sơ đồ quy định vật liệu, nhóm nghiên cứu nhận thức sâu sắc rằng để giải quyết vấn đề uốn ống đồng của bao thuốc lá "hibiscus (đỏ mềm)", cần phải thoát ra khỏi tư duy truyền thống về "tối ưu hóa vật liệu đơn lẻ" hoặc "điều chỉnh quy trình thông thường" và xây dựng lại khung phân tích vấn đề bằng tư duy đổi mới. Sự đột phá của sự đổi mới thường ẩn giấu trong việc phân tích sâu các chi tiết của quy trình in và đặc điểm cấu trúc của sản phẩm - bằng cách truy tìm lại toàn bộ dữ liệu quy trình sản xuất và kết hợp lại các liên kết vi mô, chúng tôi nhận thấy rằng phân tích trước đó đã bỏ qua hai mối tương quan hệ thống chính: một là tác động ngầm của thiết kế mẫu đến biến dạng sóng của sản phẩm và hai là mối quan hệ thích ứng động giữa các đặc tính của vật liệu mực và các thông số quy trình in. Dựa trên điều này, nhóm đã xây dựng một cách đổi mới mô hình phân tích hai chiều của "cấu trúc mẫu + đặc tính vật liệu" để -kiểm tra lại các nguyên nhân cơ bản của vấn đề quăn từ sự giao thoa giữa logic thiết kế vĩ mô và hành vi của vật liệu vi mô.
01/ Đặc điểm cấu trúc hoa văn
Theo đặc điểm cấu trúc mẫu của bao thuốc lá dạng mềm này, mẫu được phân bố thành dải sau phiên bản lớn và có sự tương đồng nhất định giữa quy luật biến dạng sóng sản phẩm và quy luật sắp xếp mẫu, đưa ra hướng tư duy mới để giải quyết biến dạng sóng của sản phẩm.
02/ Đặc tính mực giấy
Sau khi phân tích loại giấy và loại mực được sử dụng trong bao bì mềm, người ta nhận thấy có vấn đề lớn trong việc khớp tính chất vật lý của giấy của nhà cung cấp mới và loại mực hiện có. Mực có diện tích lớn tiếp xúc trực tiếp với bề mặt bao thuốc lá chủ yếu là mực đỏ-dựa trên dung môi và vecni gốc nước{2}}, còn mực của hai hệ thống khác nhau được in trên giấy tờ mềm, sẽ gây ra các biến dạng khác nhau trên giấy tờ mềm, sẽ gây ra vấn đề cong.
Việc thực hiện và hiệu quả của các giải pháp quy trình đổi mới
01/ Triển khai cụ thể
Qua-phân tích chuyên sâu về hai yếu tố trên, có thể thấy nguyên nhân sâu xa của vấn đề quăn gợn sóng của túi mềm ống đồng nằm ở tác động kết hợp giữa tính chất vật lý của giấy nhà cung cấp mới và đặc tính của hai loại mực. Dựa trên điều này, chúng tôi đã phát triển các giải pháp quy trình đổi mới sau:
(1) Do vấn đề biến dạng cong lượn sóng gây ra bởi sự khác biệt về biến dạng giữa mực gốc dung môi và mực gốc nước-trong quy trình in ống đồng, hệ thống mực đỏ đặc biệt được chuyển đổi từ mực gốc dung môi sang gốc nước và tấm màu đỏ ống đồng gốc nước được tạo ra.
(2) Do vấn đề cong vênh hướng lên ở cả hai đầu của bộ sưu tập giấy, quy trình phủ mặt sau được sử dụng để giải quyết hiện tượng cong vênh và biến dạng do độ ẩm bên trong của giấy giảm sau khi đi qua lò.
Sau khi hộp nhỏ bao thuốc lá "Furong (Đỏ mềm)" được sản xuất theo sơ đồ quy trình mới là "lớp phủ mặt sau + màu đỏ đặc biệt trên nền nước{0}}", giấy ống đồng phẳng, giấy phẳng khi cắt dao máy và khả năng thích ứng đóng gói của nhà máy thuốc lá là bình thường. Giải pháp quy trình mới giải quyết hoàn hảo vấn đề cong vênh của hộp nhỏ bao thuốc lá "Hibiscus (đỏ mềm)", đồng thời có thể đáp ứng các yêu cầu sản xuất, đóng gói sản phẩm cũng như bao bì của các nhà máy thuốc lá.
02/ Phân tích lợi ích kinh tế
Sau khi áp dụng quy trình mới, hiệu suất in đã tăng hơn 2 lần, hiệu suất cắt đạt yêu cầu hạn ngạch sản xuất và tỷ lệ chất lượng sản phẩm đã vượt tỷ lệ đầu ra mục tiêu 2,96%. Sau khi hạch toán, chi phí tiết kiệm được của một nghìn hộp sản phẩm là khoảng 2.960 nhân dân tệ, và tính ra sản lượng hàng năm là 50.000 hộp lớn, với mức tiết kiệm chi phí hàng năm là 148.000 nhân dân tệ, đạt được sự cải thiện gấp đôi về hiệu quả sản xuất và lợi ích kinh tế.
Ngoài ra, quy trình mới đã giải quyết triệt để tình trạng kẹt máy thường xuyên do bao thuốc lá bị quăn trên máy đóng gói. Độ phẳng của sản phẩm vượt trội so với các sản phẩm thông thường được cung cấp ban đầu và khả năng tương thích của bao bì đã được cải thiện rất nhiều, nhận được sự công nhận bằng văn bản và đánh giá cao từ xưởng đóng gói của nhà máy thuốc lá. Bước đột phá công nghệ này không chỉ đảm bảo nguồn cung ổn định mà còn nâng cao hiệu quả niềm tin của khách hàng, nâng cao đáng kể uy tín thương hiệu của công ty trong lĩnh vực in bao thuốc lá.
Bài viết này đề cập đến vấn đề bao thuốc lá "Furong (Đỏ mềm)" nhỏ bị cong vênh và quăn khi in nổi do thay đổi nguyên liệu thô. Bằng cách khắc phục những hạn chế của cải tiến quy trình truyền thống và các đặc điểm cấu trúc mẫu tương quan với các đặc tính vật lý của vật liệu, một giải pháp cải tiến về "thay thế hệ thống mực kết hợp với phối hợp quy trình phủ mặt sau" đã được triển khai. Điều này đạt được khả năng nạp giấy phẳng và cắt bao thuốc lá chính xác, giải quyết triệt để một loạt vấn đề như hiệu quả sản xuất thấp và khả năng tương thích bao bì kém, nhận được sự công nhận bằng văn bản và đánh giá cao từ xưởng đóng gói. Cách tiếp cận đổi mới này nhằm mục đích cung cấp giải pháp có hệ thống và ví dụ thực tế cho ngành nhằm giải quyết những thách thức kỹ thuật tương tự, đưa ra lộ trình tham khảo để tối ưu hóa quy trình và đổi mới công nghệ trong lĩnh vực in bao thuốc lá, đồng thời góp phần thúc đẩy sự phát triển-chất lượng cao trong ngành.