


Hiệu quả sản xuất của việc dập nóng cho các hộp thuốc lá "Yuxi (Hard)" đã tăng vọt, nhưng những bí mật này được ẩn giấu!
Công nghệ dập nóng được sử dụng rộng rãi trong ngành in bao bì, nhưng trong một số lĩnh vực in đặc biệt, đặc biệt là trong lĩnh vực bao bì thuốc lá, tỷ lệ ứng dụng của công nghệ dập nóng cao hơn. Định vị công nghệ dập nóng được phát triển trên cơ sở công nghệ dập nóng không bình đẳng truyền thống. Nó sử dụng quét định vị con trỏ và điều khiển trục bước để đặt khoảng cách nhảy để đạt được vị trí của mẫu nhôm và vị trí tấm dập nóng, cho phép nhôm ba chiều hoàn thành việc định vị dập trong điều kiện nhấn nóng. Khoảng cách của con trỏ định vị để định vị hình ba chiều, cần được xem xét và tính toán toàn diện dựa trên các yếu tố khác nhau như phương pháp bố cục, số lượng tấm và số lượng điểm dập nóng của sản phẩm in, để đảm bảo rằng nó có thể đáp ứng các yêu cầu của việc nhảy lên thống nhất.
Nói chung, quy trình dập định vị nóng một lần nhấn mạnh một điểm đòi hỏi khoảng cách giữa các điểm dập nóng phải tương đương. Trong các tình huống không bình đẳng, mô hình dập nóng định vị không thể được định vị chính xác hoặc nó có thể gây ra tiêu thụ thêm nhôm mạ điện. Giải pháp chung là tăng số lượng các lần dập nóng định vị và chia chúng thành hai hoặc nhiều dập nóng để đạt được. Tuy nhiên, điều này chắc chắn sẽ dẫn đến sự gia tăng quy trình sản xuất và chi phí sản xuất, dẫn đến hiệu quả sản xuất thấp hơn.
Để cải thiện hiệu quả của việc dập nóng, các công ty in ấn thường áp dụng phương pháp ghép nối đồng thời khi phát huy các vị trí cụ thể trên bao bì thuốc lá, nghĩa là để đạt được cùng một hoạt động dập bóng nóng và văn bản trên một số gói cùng một lúc, thường được gọi là "đa điểm hấp dẫn". Bố cục hộp dải nối bốn được hiển thị trong Hình 1. Việc dập multi nóng có thể cải thiện đáng kể hiệu quả của việc dập nóng trong điều kiện kích thước và khoảng cách của văn bản và hình ảnh cần thiết là hoàn toàn nhất quán, và bước nhảy dập nóng là ổn định; Ngoài ra, ở cấp độ công nghệ hiện tại, cần phải căn chỉnh đồ họa và văn bản chống giả trên nhôm được mạ điện với đồ họa và văn bản in trên giấy in khi thực hiện dập nhiều kết nối và phương pháp căn chỉnh thường sử dụng phát hiện con trỏ.
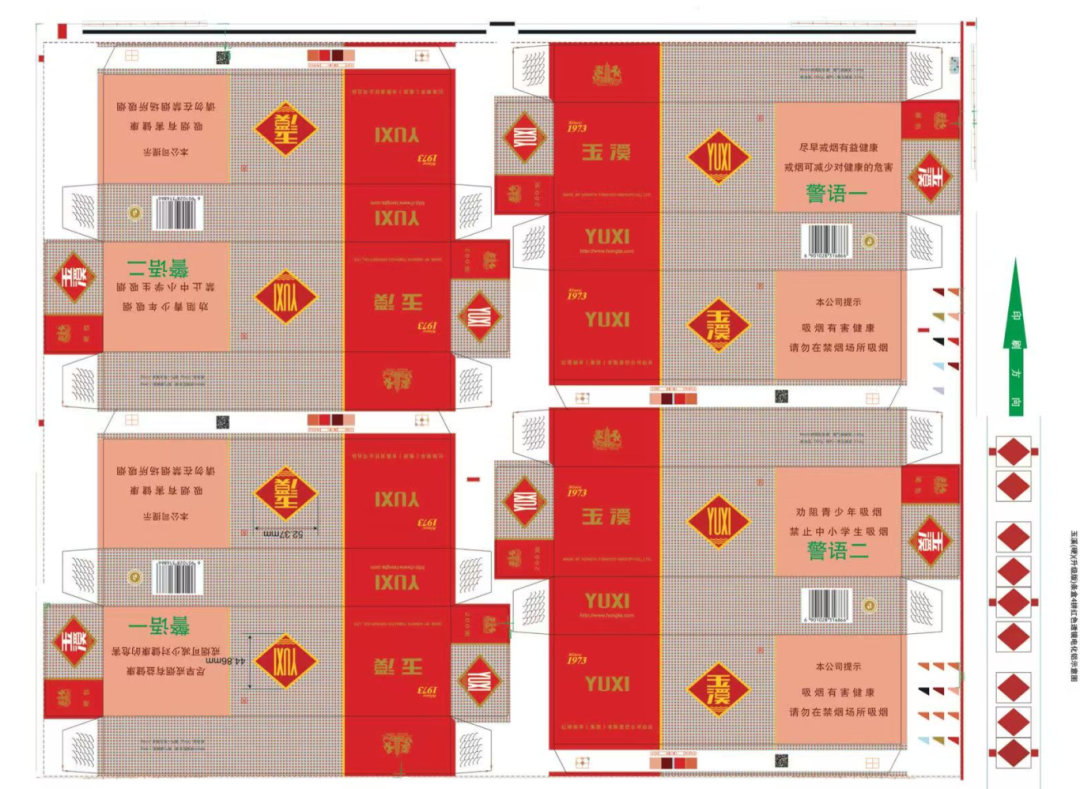
Hình 1 Bố cục hộp bốn mảnh
Phân tích vấn đề đăng ký dập nóng
Tuy nhiên, khi tiến hành đóng dấu nóng đa gói cho bao bì dải thuốc lá, giả sử rằng cùng một nhãn cần được đóng dấu nóng ở cả mặt trước và mặt sau của mỗi hộp dải để dập N-Pack, tổng số 2n nhãn nhôm chống giả. Nếu khoảng cách giữa mỗi nhãn trên cùng một hộp dải hoặc liền kề là nhất quán và khoảng cách giữa các nhãn chống giả trên nhôm được đặt thành giá trị cố định, có thể đạt được dập lại nóng liên tục theo các bước tuần tự; Tuy nhiên, trong sản xuất thực tế, khoảng cách giữa hai nhãn trên cùng một hộp dải là nhất quán. Tuy nhiên, do sự hiện diện của các khu vực cắt giữa các hộp dải liền kề, khoảng cách giữa nhãn thứ hai trên hộp dải thứ nhất và nhãn thứ nhất trên hộp dải thứ hai sẽ lớn hơn khoảng cách giữa bất kỳ hai nhãn nào trên bất kỳ hộp dải nào. Nói cách khác, khoảng cách giữa các nhãn 2N được đóng dấu nóng đồng thời là không nhất quán. Nếu khoảng cách giữa các nhãn chống giả trên lá nhôm vẫn được đặt thành một giá trị cố định, sẽ có một vấn đề liên kết không chính xác của các mẫu nhãn dập nóng tiếp theo.
Cách tiếp cận truyền thống của "một định danh tương ứng với một con trỏ" đòi hỏi một quy trình bổ sung để thiết lập con trỏ, làm tăng chi phí sản xuất. Hơn nữa, sử dụng phương pháp này để đăng ký và dập nóng yêu cầu phát hiện một con trỏ cố định cụ thể cho mỗi đăng ký, điều này cũng làm tăng chi phí sử dụng; Thứ hai, các phương pháp đăng ký này chỉ có thể sử dụng phương pháp phát hiện sau khi dập nóng, nghĩa là sau khi hoàn thành việc dập nóng, quét và phát hiện độ lệch vị trí của mẫu nhận dạng trên sản phẩm để xác định xem lỗi có nằm trong phạm vi hay không. Nếu độ lệch mô hình định vị quá lớn, nó cần được điều chỉnh, có độ trễ đáng kể; Đồng thời, nếu các nhãn chống giả trên màng giấy nhôm được sắp xếp hoàn toàn tương ứng với các vị trí và khoảng thời gian của các bộ phận được nhấn nóng trên giấy in, nó thực sự có thể dễ dàng căn chỉnh trong quá trình dập nóng. Một dập nóng duy nhất chỉ yêu cầu thiết lập và đọc con trỏ theo trình tự, nhưng nó làm tăng đáng kể độ khó của sản xuất phim nhôm. Do khoảng cách lớn giữa các nhãn chống giả, nó sẽ gây ra sự lãng phí lớn các vật liệu giấy nhôm và khoảng cách của màng nhôm nhảy mỗi đơn vị thời gian trong quá trình dập nóng sẽ tăng lên rất nhiều, đây cũng là một thử nghiệm chính cho sự ổn định của quy trình và tuổi thọ của thiết bị.
Để giải quyết các vấn đề trên và giải quyết các yêu cầu đặc biệt của việc định vị một lần dập các mô hình không bình đẳng trong quá trình dập multi ghép nối nóng, cần phải thực hiện các cải tiến kỹ thuật đặc biệt để sắp xếp, khoảng cách và đăng ký con trỏ. Do đó, sau khi xem xét toàn diện, một giải pháp công nghệ dập nóng định vị một lần đáp ứng nhiều mô hình không bình đẳng được áp dụng.
Xác định số lượng các mối nối cho một lần dập nóng và vị trí và khoảng cách của các biểu tượng dập nóng trên giấy in
Dựa trên chiều dài theo chiều dọc của việc ghép nối đơn, xác định số lượng các tấm nối dọc cho một lần dập nóng của máy dập nóng phẳng, nghĩa là chia chiều dài theo chiều dọc của tấm dập nóng phẳng theo chiều dài.
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 và giá trị là không đổi trong L2.
Cài đặt của màng lá nhôm liên quan đến ba bước sau:
(1) Hình 2 là một sơ đồ sơ đồ cấu trúc phân phối của oxit nhôm; Hình 3 là một sơ đồ sơ đồ phân tách các nhãn chống giả trên một hộp dải đơn và màng nhôm mạ điện; Hình 4 là một sơ đồ sơ đồ của sự chồng chéo giữa mô hình dập nóng của hộp bốn mảnh và dấu chống giả trên màng giấy nhôm.
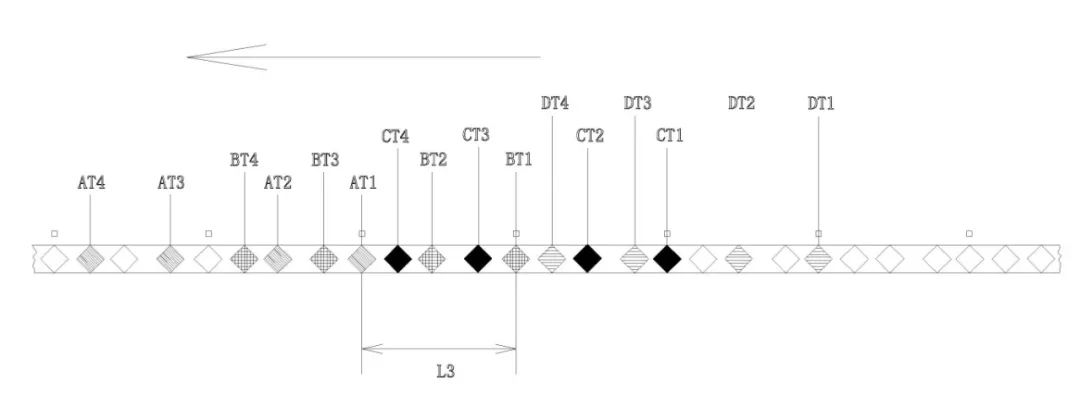
Hình 2 Sơ đồ cấu trúc phân phối của oxit nhôm
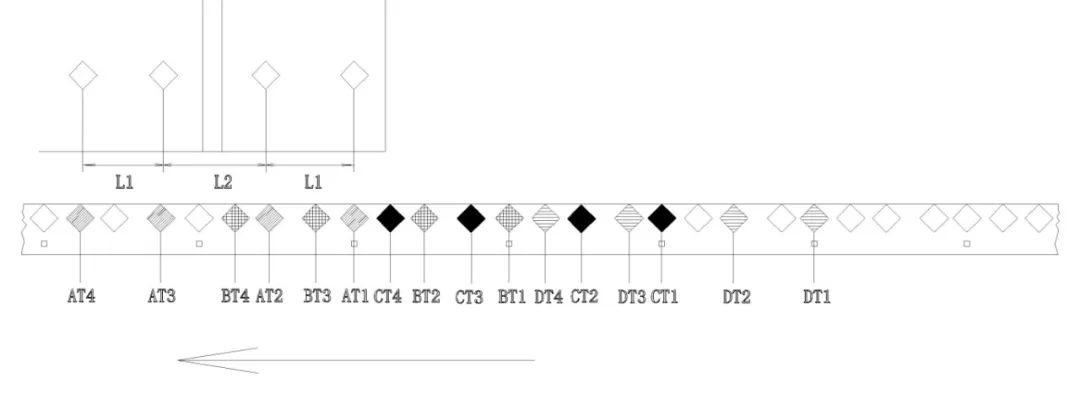
Hình 3 Sơ đồ sơ đồ của việc tách các nhãn chống giả trên hộp dải đơn và màng nhôm
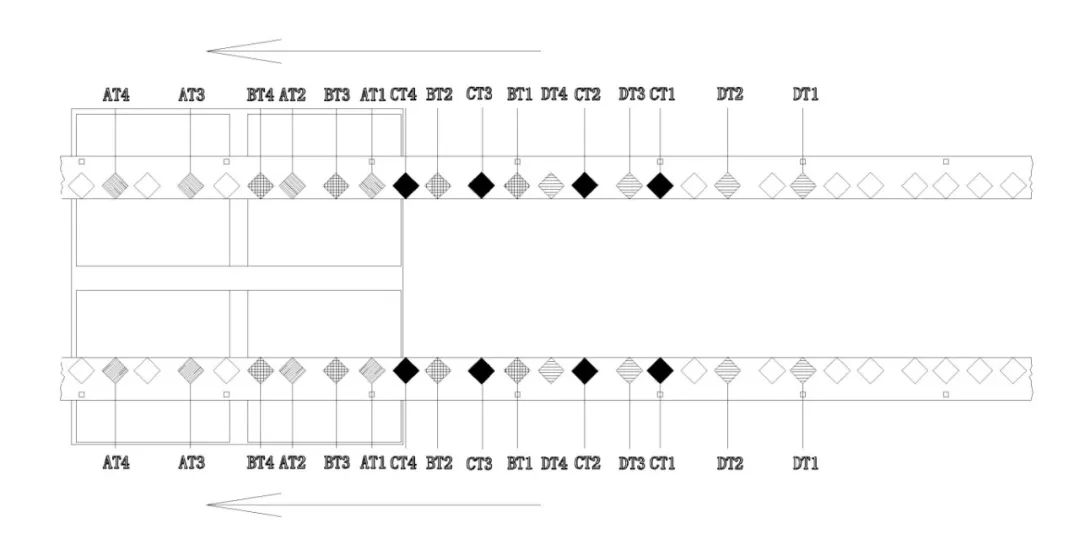
Hình 4 Sơ đồ sơ đồ của sự chồng chéo giữa mẫu dập nóng của hộp dải bốn mảnh và logo lá nhôm
. Đánh dấu dấu ấn nóng đầu tiên trên giấy in thứ hai là BT1, dấu hấp dẫn nóng thứ hai là BT2, v.v., với dấu ấn nóng thứ n là BTN; Sau đó, theo mô hình này, tiếp tục đặt dấu ấn nóng đầu tiên trên giấy in thứ ba là CT1, dấu ấn nóng thứ hai là CT2, v.v. Đánh dấu dấu ấn nóng đầu tiên trên giấy in thứ tư là DT1, dấu ấn nóng thứ hai là DT1, v.v. Đánh dấu dấu dập nóng thứ n là DTN và lặp lại quá trình này.
. Sau đó, đặt dấu ấn nóng chống giả AT2 tại khoảng thời gian L1, dấu ấn nóng chống tự động AT3 tại khoảng L2 và dấu ấn nóng chống tự động AT4 tại khoảng thời gian L1; Việc dập nóng đầu tiên được thực hiện dựa trên con trỏ định vị đầu tiên có thể hoàn thành việc dập nóng của các tờ giấy in được đánh số; Theo mô hình thiết lập các điểm dập nóng chống giả cho lần dập nóng đầu tiên, tiếp tục đặt con trỏ dập nóng chống giả BT1, BT2, BT3, BT4 cho lần dập nóng thứ hai và lặp lại quá trình này.
Khi làm việc, con trỏ định vị đầu tiên được quét trong quá trình dập nóng đầu tiên và AT1, AT2, ATN và 2N nhãn chống giả được đóng dấu nóng trên các giấy in đầu tiên và thứ hai theo khoảng cách cố định. Sau đó, màng lá nhôm được di chuyển về phía trước một khoảng cách cụ thể L3 để di chuyển con trỏ định vị thứ hai sang vị trí "con trỏ định vị đầu tiên", là điểm dập bắt đầu nóng. Tương tự, các nhãn chống giả tiếp theo được đóng dấu nóng trên các giấy in thứ ba và thứ tư theo khoảng cách cố định, và một quá trình nhảy và dập nóng liên tục ổn định và ổn định được thực hiện trong quá trình này.
Nhiều mẫu không bình đẳng cùng một lúc
Thiết kế và sản xuất lá dập định vị nóng
Khoảng cách giữa các điểm dập nóng thứ nhất và thứ hai trên mỗi bài in được đặt thành l 1=135.9 mm và khoảng cách giữa các dấu ấn nóng thứ nhất và thứ hai trên bài báo thứ nhất và thứ hai được đặt thành l 2=159 mm. Bố cục được xác định là "dập bốn mảnh nóng".
Như được hiển thị trong Hình 2, 3 và 4, việc dập nóng đầu tiên được thực hiện bằng cách quét con trỏ định vị đầu tiên có thể hoàn thành việc dập nóng của hai tờ giấy thẳng đứng và bốn tờ giấy in. Con trỏ định vị thứ hai được quét trong quá trình dập nóng thứ hai được đặt ở khoảng cách L 3=240 mm từ con trỏ định vị đầu tiên. Trong quá trình nhảy đồng đều và ổn định và dập bóng nóng, ngoại trừ các dấu hiệu chống giả thứ nhất, thứ ba và thứ năm có thể bị bỏ lỡ khi bắt đầu dập nóng, các dấu hiệu chống giả có thể được nối tiếp và gây nóng, làm giảm đáng kể màng nhị phân. Biểu đồ của lá nhôm được thể hiện trong Hình 5.
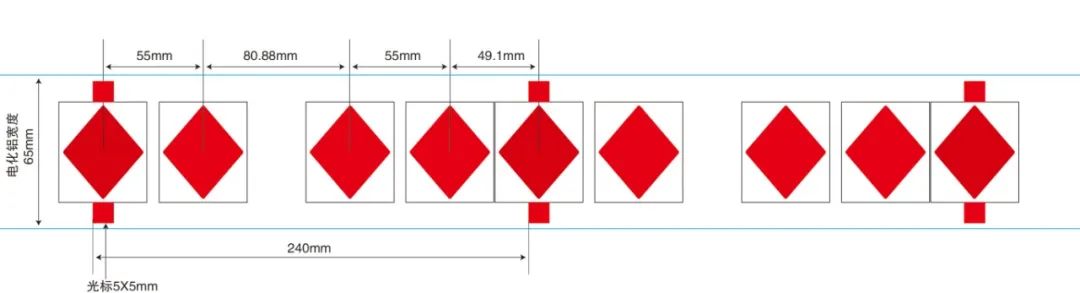
Hình 5 Sơ đồ sơ đồ của phiên bản nâng cấp của hộp dải Yuxi (Hard) với 4 ống kính màu đỏ
Ví dụ ứng dụng
Như được hiển thị trong Hình 2, 3 và 4, lấy phiên bản nâng cấp của hộp dải "Yuxi (cứng)" (4-gói) làm ví dụ, một hộp dải đóng gói duy nhất có hình chữ nhật và uốn cong thành một hộp hình chữ nhật. Trong quá trình sản xuất, các nhãn hiệu chống giả bằng laser AT1 và AT2 cần được đóng dấu nóng tại các vị trí nhãn hiệu ở phía trước và phía sau của hộp dải đóng gói Bent, tương ứng. Đó là, dập nóng được thực hiện trên bề mặt phẳng của giấy hình chữ nhật chưa được mở. Các dấu hiệu chống giả tương ứng được đặt trên màng lá nhôm thông thường được sắp xếp như nhau. Nếu khoảng cách giữa hai vị trí dập nóng này trên hộp dải là không đổi, một số điểm chống giả có thể được đặt như nhau trong khoảng cách không đổi tương ứng trên màng giấy nhôm. Bằng cách này, trong quá trình dập nóng, một số dấu hiệu chống giả có thể được đặt như nhau trên màng giấy nhôm. Các nhãn chống giả trên phim được đóng dấu nóng từng một vào các vị trí dập nóng trên hộp dải, có thể đạt được sự dập bóng nóng tốc độ cao và tối đa hóa việc tiết kiệm màng giấy nhôm.
Tuy nhiên, do các yêu cầu của quy trình sản xuất, hộp dải đóng gói sử dụng các tấm bìa cứng để in gravure trong quá trình sản xuất, và sau khi cắt tấm lớn, việc dập tấm nóng, dập nổi và cắt chết được thực hiện. Do đó, quá trình bố cục yêu cầu để lại vị trí dao hút. Điều này dẫn đến khoảng cách L2 giữa các vị trí dập nóng của các dấu hiệu chống giả liền kề AT1 và AT2 trên các mẫu hộp hai dải được kết nối lớn hơn khoảng cách L1 giữa hai vị trí dập nóng trên cùng một hộp dải. Do đó, các dấu hiệu chống giả trên màng giấy nhôm không thể được sắp xếp như nhau. Cho dù đó là dập liên tục nóng hoặc dập một lần nóng theo vị trí dập nóng trên hộp dải, nó sẽ gây ra rất nhiều chất thải của màng giấy nhôm. Việc chuyển đổi kỹ thuật RE của toàn bộ thiết bị sản xuất sẽ dẫn đến việc sản xuất toàn bộ bộ. Chi phí quá cao.
Với mục đích này, sản phẩm áp dụng mô hình không bình đẳng đa điểm một lần định vị công nghệ dập nóng, bao gồm thiết kế lại và sản xuất các tham số như bố cục của hộp giấy đóng gói, con trỏ định vị tương ứng và cài đặt dấu hiệu chống giả trên lá nhôm và khoảng cách nhảy của lá nhôm. Biểu đồ của việc nhảy lá nhôm của sản phẩm được thể hiện trong Hình 6. Thông qua xác minh sản xuất hàng loạt, công nghệ này đã thực hiện những thay đổi tối thiểu đối với quy trình sản xuất ban đầu và đạt được định vị một lần và dập nóng của các mô hình ghép nối đa điểm, đa điểm và không tương đương trên cơ sở giảm thiểu chất thải. Định vị ba chiều là chính xác, tính liên tục sản xuất là tốt và hiệu quả sản xuất cao.
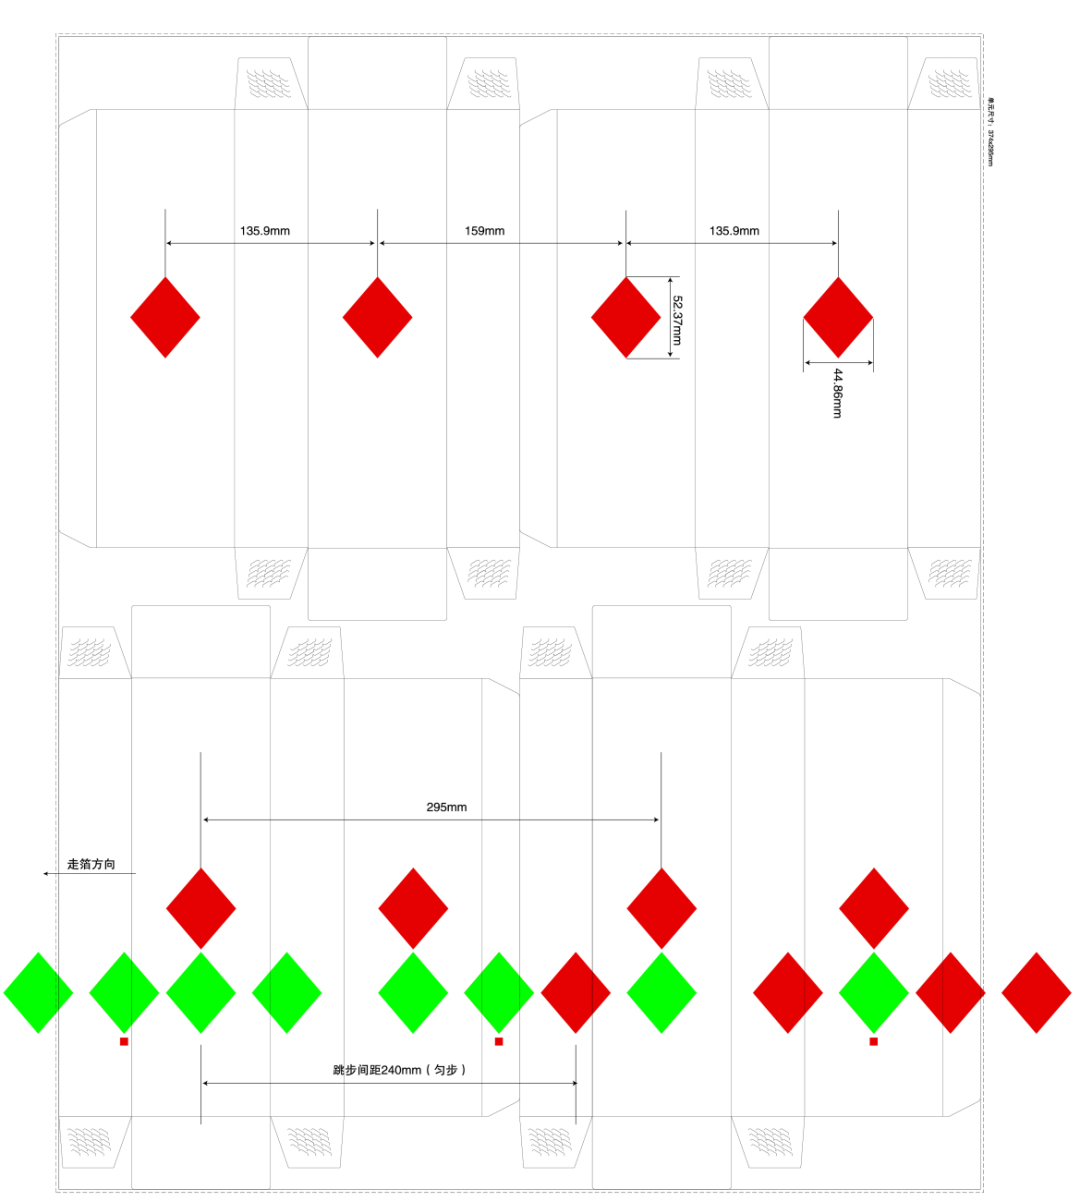
Hình 6 Sơ đồ phân tách điện phân nhôm
Tóm lại, thông qua việc tính toán và nghiên cứu khoảng cách con trỏ định vị cho việc định vị một lần một lần định vị một lần, khoảng cách con trỏ chính xác và phương pháp sắp xếp đã được tìm thấy. Một lá nhôm dập định vị nóng đã được sản xuất và thử nghiệm trên một thiết bị dập nóng phẳng và không bình đẳng, và các kỹ thuật, thông số và phương pháp điều khiển tương ứng đã được xác định. Sau khi thử nghiệm, người ta thấy rằng mô hình dập định vị nóng một lần bằng phẳng và không bình đẳng được định vị chính xác, với độ lệch mẫu nhỏ hơn hoặc bằng 0,2mm; Không có khuyết tật cát, điểm bong bóng hoặc hiện tượng dính trong dập nóng.
Phương pháp này giải quyết một cách hiệu quả vấn đề kỹ thuật của quy trình dập định vị nóng một lần đa thời điểm không bình đẳng, và nhận ra việc sản xuất hàng loạt các điểm không tương đương một lần định vị một lần Vị trí HOT (Red Cat Eye Sucesing Định vị điện hóa Aluminum) dưới chế độ ghép nối bình thường " So với quá trình dập dập nóng hai thời gian, hiệu quả sản xuất của nó đã được cải thiện gần hai lần.