


Các vấn đề về quản lý màu sắc
Bài viết này giải thích một số vấn đề và quan niệm sai lầm mà các công ty in ấn mắc phải trong quy trình quản lý màu, nêu sơ lược các bước trong quy trình quản lý màu, nhằm mục đích giảm thời gian chuẩn bị in, giảm thiểu lãng phí và nâng cao hiệu quả sản xuất.
Từ khóa
Quản lý màu sắc, tiêu chuẩn màu sắc, đo màu sắc, chênh lệch màu sắc, mật độ
Văn bản chính
Trong công việc hàng ngày, tác giả đã gặp nhiều công ty in ấn có cảm xúc phức tạp về việc quản lý màu sắc - có người vừa yêu vừa ghét, có người khen ngợi, có người cho rằng nó vô dụng... Vậy tại sao lại có sự khác biệt quan điểm lớn như vậy? Tiếp theo, hãy thảo luận về một số quan niệm sai lầm về quản lý màu sắc:
1. Công ty A cho biết, cùng một file in, in lại không được màu sắc giống nhau và cần phải chỉnh sửa file, bản in. Khi điều tra, hóa ra máy đặt tấm ép sẵn của họ đã không được thay thế hoặc làm sạch trong một tháng, nhiệt độ phát triển không ổn định; họ không sử dụng dụng cụ đo lường để giám sát xem các chấm bán sắc có đạt tiêu chuẩn hay không và đôi khi không giám sát chút nào.
2. Công ty B rất bận sản xuất, không có thời gian bảo trì máy in nên máy cứ chạy liên tục. Miễn là máy ép hoạt động, họ coi điều kiện là tốt. Kết quả là màu in ra không ổn định, có sự chênh lệch màu lớn ở các tờ giấy chồng lên nhau, dot Gain đáng kể và rất không ổn định.
Mục đích ban đầu của quản lý màu là sử dụng các công cụ quản lý màu để giảm thời gian chuẩn bị in, giảm thiểu lãng phí và nâng cao hiệu quả sản xuất.
Tuy nhiên, điều ngược lại thường xảy ra: ngay cả khi đầu tư đáng kể về nhân lực và nguồn lực, kết quả vẫn không rõ ràng và không như mong đợi. Tại sao vậy?
Nhiều khi hiểu biết của chúng ta về quản lý màu sắc có phần-một chiều. Một số người nghĩ rằng cài đặt in thử kỹ thuật số trong chế bản trước là quản lý màu sắc; một số người cho rằng việc tiến hành kết nối CIP3/4 để in trước là quản lý màu sắc; một số người cho rằng việc điều chỉnh đường cong tấm là quản lý màu sắc...
Trên thực tế, quản lý màu sắc là một dự án có hệ thống. Nó đòi hỏi sự hợp tác chặt chẽ giữa chế bản và in, thông qua một loạt công cụ kiểm tra và cộng tác với phần mềm quản lý màu, để thiết lập các tiêu chuẩn màu và thực hiện bảo trì thường xuyên để đạt được các tiêu chuẩn đã đặt ra.
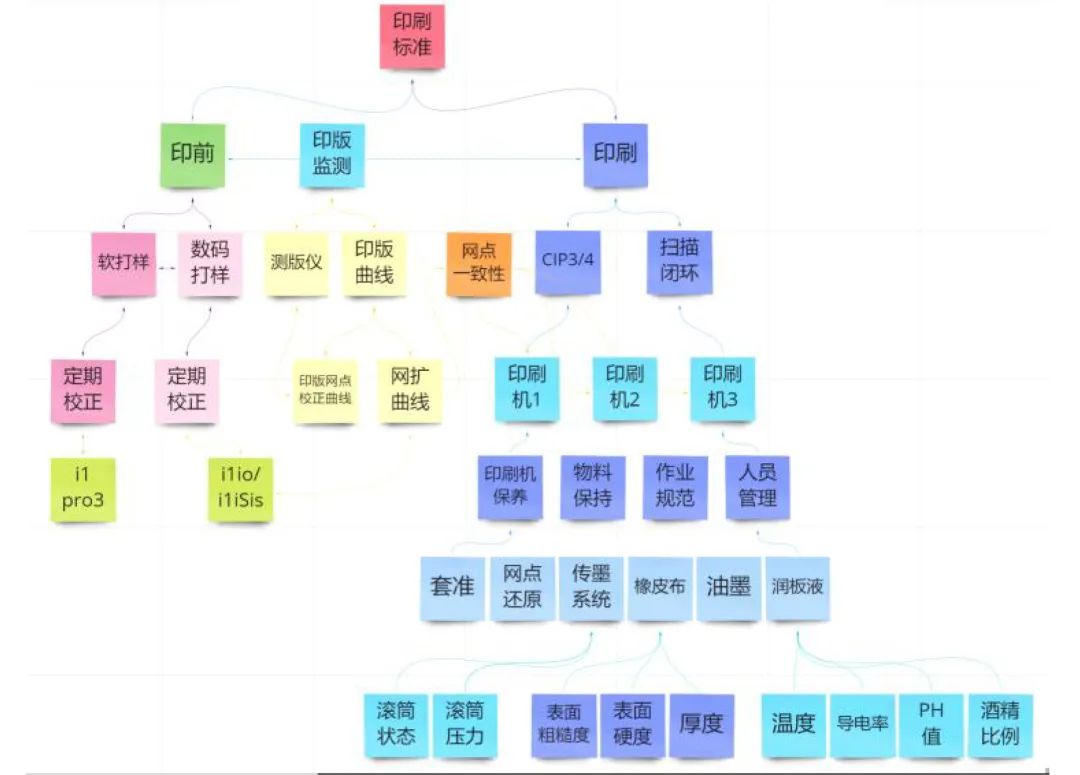
Như trong hình trên, đây là sơ đồ quản lý màu sắc mà tôi đã tóm tắt, trong đó phác thảo quy trình quản lý màu sắc.
Tiếp theo, chúng ta hãy xem xét kỹ hơn:
01
Ở đầu biểu đồ là tiêu chuẩn màu in. Đó có thể là tiêu chuẩn màu do nhà máy của chúng tôi tùy chỉnh, tiêu chuẩn mục tiêu theo yêu cầu của khách hàng hoặc tiêu chuẩn quốc tế, chẳng hạn như ISO 12647-2. Quy trình kiểm soát màu tiếp theo sẽ xoay quanh mục tiêu này.
02
Khi mục tiêu được xác định, quá trình in trước sẽ bắt đầu. Đầu tiên là in thử mềm để phù hợp với tiêu chuẩn in ấn. Bằng cách hiệu chỉnh màn hình chuyên nghiệp và tải ICC để chỉnh sửa độ lệch màu và tiêu chuẩn in, màu sắc hiển thị trên màn hình được thực hiện phù hợp với tiêu chuẩn màu in.
03
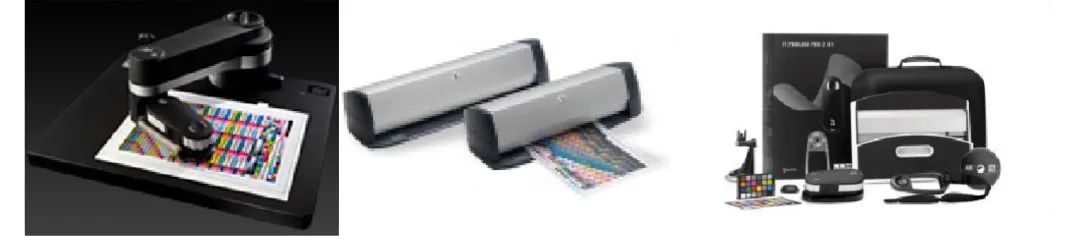
Hệ thống in thử kỹ thuật số trước khi in bao gồm một-máy in gam màu rộng, phần mềm quản lý màu và các công cụ đo màu. Máy in in các mảng màu như TC1617 và các dụng cụ đo màu như i1iO (như hình bên dưới) phát hiện màu sắc của các mảng màu. Dữ liệu được đưa trở lại phần mềm quản lý màu và so sánh với màu in mục tiêu. Nếu độ lệch màu vượt quá phạm vi dung sai, phần mềm sẽ điều chỉnh tỷ lệ màu theo giá trị độ lệch. Sau đó, bản in thứ hai được thực hiện... chu trình khép kín-này tiếp tục cho đến khi bản in kỹ thuật số phù hợp với tiêu chuẩn in.
04
Dù là in thử mềm hay in thử kỹ thuật số, việc kiểm tra và hiệu chỉnh thường xuyên đều được yêu cầu để đảm bảo màu sắc nhất quán và phù hợp với tiêu chuẩn in. Nếu màu sắc không đạt chuẩn hoặc không ổn định, hãy cân nhắc thay đổi điều kiện in để phù hợp.
05
Sau khi cả in thử mềm và in thử kỹ thuật số đều đạt tiêu chuẩn, chúng ta cần kiểm tra tấm in. Hãy chú ý đến hai điểm, một là tiêu chuẩn hóa hoạt động xuất bản trước và đặt đường cong của tấm in, sao cho độ lệch của các đầu ra của tấm in nằm trong phạm vi dung sai, chẳng hạn như độ lệch không vượt quá 0,5%. Thứ hai là tiến hành kiểm tra thường xuyên để đảm bảo mỗi tấm in đều đạt tiêu chuẩn, khi phát hiện sự cố thì cần xử lý, loại bỏ kịp thời.
06
Sau đó là việc quản lý tiêu chuẩn hóa máy in.
Đầu tiên là quản lý tiêu chuẩn chất lỏng giảm chấn: giá trị PH/độ dẫn điện/tỷ lệ cồn/nhiệt độ bể nước và các thông số khác. Thứ hai là tiêu chuẩn hóa hệ thống truyền mực: bao gồm trạng thái nước và trục lăn mực có đạt tiêu chuẩn hay không, áp suất của trục lăn mực có đạt tiêu chuẩn hay không, cũng như trạng thái ổ trục, thông số dây mực,… Sau đó, các thông số của chăn được chuẩn hóa: độ đàn hồi, độ cứng và độ đàn hồi của chăn sau một thời gian dài. Bao gồm giấy đặc biệt hoặc giấy thông thường để lót (giấy lót) dưới chăn. Độ nhám bề mặt chăn/độ cứng bề mặt (quá cao sẽ dễ xuất hiện "phình", "thanh", v.v. khi in, quá thấp có thể dễ dẫn đến biến dạng đồ họa) / tỷ lệ mất độ dày/tỷ lệ cản trở in ...... v.v. Những thứ khác, bao gồm chức năng đăng ký, chức năng liên kết bình mực và mực in, chức năng làm lạnh bình chứa nước và tuần hoàn chất lỏng làm ướt và bổ sung, v.v., phải đủ tiêu chuẩn hóa và tiêu chuẩn hóa.
Chỉ sau khi quản lý tiêu chuẩn hóa nội bộ của máy in, định lượng các chỉ số và đáp ứng các tiêu chuẩn thì việc khớp tiêu chuẩn in của máy in mới có thể được thực hiện ở bước tiếp theo, điều này rất có ý nghĩa.
07
Tiếp theo, tiêu chuẩn in của máy in được phù hợp.
Trước tiên, chúng tôi kiểm tra xem độ chênh lệch màu của các màu thực như CMYKRGB có đáp ứng tiêu chuẩn hay không bằng cách in các phiên bản thử nghiệm. Nếu không đạt tiêu chuẩn thì cần xem xét việc thay thế mực, giấy. Thứ hai, bằng cách thu được độ phóng to điểm và đường cong tấm cân bằng màu xám chính xác, tấm được sao chép để có được độ phóng to điểm và cân bằng xám chính xác. Cuối cùng, thông qua sự hợp tác của máy in, phần mềm quản lý màu và dụng cụ đo màu, màu in của máy in sẽ khớp với mục tiêu in. Ghi lại mật độ tiêu chuẩn và thu được ICC của máy ép.
08
Lần nhấn đầu tiên hoàn thành việc khớp tiêu chuẩn in, tiếp theo, chúng ta phải thực hiện thao tác ngang, lần thứ hai, lần thứ ba... Cách thực hiện tương tự như lần đầu tiên, tuy nhiên, hãy chú ý những điều sau:
1. Việc mở rộng các đầu ra của mỗi máy in và quản lý chính xác đường cong của tấm in cân bằng màu xám, không đội vương miện.
2. Quản lý rõ ràng và chính xác đường cong hiệu chỉnh mạng của máy xuất bản chế bản và mở rộng mạng máy in và đường cong tấm cân bằng màu xám, hiểu rõ chức năng của chúng và không sử dụng sai lầm.
09
Duy trì tính nhất quán của các điều kiện in: chẳng hạn như vật liệu in như mực và dung dịch làm ẩm,-các tấm in trước khi in, chất tráng màu, mực in, giấy in kỹ thuật số, v.v.; phương pháp vận hành, chẳng hạn như in chuỗi màu, v.v.; Thương hiệu của giấy, v.v. Những thay đổi về điều kiện in trong quá trình in, bao gồm cả chế bản trước, sẽ ảnh hưởng đến sự thành công hay thất bại của việc quản lý màu sắc.
10
Giống như chế bản trước, sau khi hoàn thành việc khớp tiêu chuẩn in của máy in, máy phải được bảo trì thường xuyên, thực hiện quản lý tiêu chuẩn của máy in, đáp ứng và theo dõi định lượng các thông số. Cần thường xuyên thực hiện công việc đối chiếu tiêu chuẩn in của máy in, sửa chữa sai lệch, xác minh sự phù hợp với tiêu chuẩn in và duy trì sự phù hợp của tiêu chuẩn in.
11
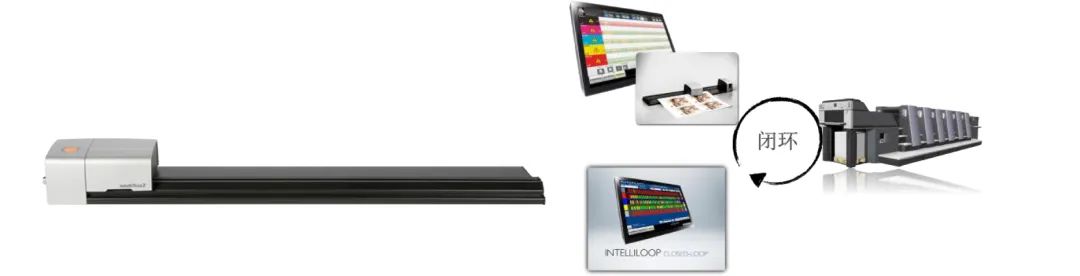
Trên cơ sở đó, để nâng cao hiệu quả sản xuất, chúng tôi kết nối CIP3/4 và tạo các đường cong đổ mực trước- theo tiêu chuẩn in để việc đổ mực trước-có hiệu quả. Ngoài ra, hệ thống quét và vòng lặp-đóng cũng có thể được cài đặt (như minh họa trong hình bên dưới): hệ thống quét phát hiện sự khác biệt giữa màu hiện tại và các tham số mục tiêu, đồng thời hệ thống vòng-đóng điều chỉnh một cách thông minh các phím mực của máy in qua máy tính để nhanh chóng đạt được màu mục tiêu. Điều này giúp giảm lãng phí giấy, cải thiện hiệu quả sản xuất và nâng cao chất lượng màu sắc.
 Bản tóm tắt
Tóm lại, liên quan đến vấn đề quản lý màu in, tôi hy vọng mọi người có thể thực hiện hiệu quả dự án quản lý màu có hệ thống này, với mỗi liên kết được kết nối, tạo thành một vòng khép kín màu hiệu quả và chính xác, nhằm đạt được mục tiêu cải thiện chất lượng màu, giảm lãng phí giấy, mực, nhân công và nâng cao hiệu quả công việc.