


Chỉ cần một động tác! Quy trình dập nóng được cải thiện cho các gói thuốc lá, dễ dàng đạt được sự cải thiện chất lượng và hiệu quả
Quan điểm của ngành: Nhiều thách thức và cơ hội trong sản xuất bao bì thuốc lá
Là thẻ hình ảnh của các sản phẩm thuốc lá, các gói thuốc lá mang trách nhiệm giao tiếp thương hiệu và hiệu ứng hình ảnh của chúng ảnh hưởng trực tiếp đến quyết định mua hàng của người tiêu dùng. Điều này đòi hỏi các gói thuốc lá không chỉ có chất lượng thủ công- cao, mà còn có sự công nhận tuyệt vời và hiệu suất chống giả -. Quá trình dập bóng nóng bằng nhôm mạ điện chuyển kết cấu kim loại của lá nhôm mạ điện lên bề mặt của sản phẩm được in thông qua điều khiển nhiệt độ và áp suất chính xác. Các đặc điểm của nó đáp ứng hoàn hảo nhu cầu của bao bì thuốc lá về quy trình, nhận dạng và chống - hiệu suất giả, và do đó được sử dụng rộng rãi trong sản xuất bao bì thuốc lá.
Là một phân khu quan trọng của in bao bì, in bao bì thuốc lá có các đặc điểm của các lô sản xuất lớn và tiêu chuẩn chất lượng cao. Theo hướng dẫn chính sách của "thực hành tiết kiệm và chất thải đối lập", ngành công nghiệp thuốc lá đã tham gia sâu vào việc cải thiện chất lượng, giảm chi phí và tăng hiệu quả trong nhiều năm và hiện đã bước vào giai đoạn vượt qua khó khăn. Về vấn đề này, các doanh nghiệp in bao bì thuốc lá cần phải đổi mới công nghệ, tối ưu hóa luồng quy trình và khai thác sâu tiềm năng của chính họ để đối phó với nhiều thách thức như nâng cấp nhu cầu của khách hàng và tăng áp lực chi phí.
Hiện tại, quá trình dập nóng của các gói thuốc lá chủ yếu trình bày bốn đặc điểm: nhiều điểm dập nóng, các mẫu dập nóng tốt, các vật liệu dập nóng và đa dạng (như lá trơn, lá laser, chống lại các dấu ấn. Với việc áp dụng toàn diện công nghệ mã QR trong in bao bì thuốc lá, khách hàng đã đưa ra các yêu cầu cao hơn về độ chính xác của quy trình và thời gian giao hàng. Trong bối cảnh này, làm thế nào để đạt được việc sử dụng hiệu quả các vật liệu nhôm mạ điện và cải thiện hiệu quả sản xuất đều đặn đã tự nhiên trở thành trọng tâm của các doanh nghiệp khác nhau trong quá trình dập nóng.
Phân tích sự cố: Tình huống khó xử chất thải vật liệu của phương pháp kéo trực tiếp trong các tình huống đặc biệt
Lượng nhôm được sử dụng chủ yếu được xác định bởi chiều rộng của nhôm và chiều dài của bước nhảy nhôm. Trong phương pháp vẽ trực tiếp thông thường, chiều rộng của lá nhôm bằng với chiều rộng của mẫu dập nóng cộng với lề ở cả hai bên (lề ở cả hai bên đề cập đến lề dành cho chiều rộng của lá nhôm để ngăn chặn mô hình dập). Nhưng khi mô hình dập nóng hẹp (chẳng hạn như mô hình dập nóng "hình vuông" trong Hình 1, chỉ rộng 7mm) và quá trình dập nóng cần chạy ở tốc độ máy cao 6000 mỗi giờ, để đảm bảo rằng việc điều trị bằng cách điều trị không thường xuyên. Bánh xe, chiều rộng của nhôm mạ điện phải được tăng lên 20 mm trở lên.
Đề cập đến dữ liệu trên (không bao gồm bước bỏ qua mạ nhôm), dựa trên biên độ 10 mm ở cả hai bên, tốc độ sử dụng của mạ nhôm là [(7+10)/20] × 100%=85%; Nếu được tính toán dựa trên biên độ 6 mm ở cả hai bên, tốc độ sử dụng của nhôm điện phân chỉ là [(7+6)/20] × 100%=65%.
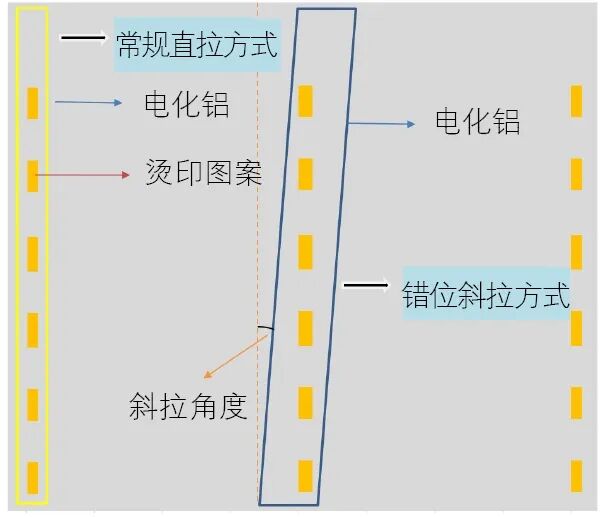
Hình 1 Ví dụ về phương pháp kéo thẳng thông thường và phương pháp kéo chéo sai
Sự cải thiện của quá trình vẽ nghiêng cho mạ điện nhôm là một phương pháp mạ điện nhôm tùy chỉnh được thiết kế để tăng cường tốc độ sử dụng của mạ điện nhôm trong khi đảm bảo hoạt động trơn tru của quá trình mạ điện trong tình huống đặc biệt nơi mô hình dập nóng tương đối hẹp. Như được hiển thị trong Hình 1 "Phương pháp vẽ sai lệch", bằng cách điều chỉnh độ nghiêng của lá nhôm trên tấm tổ ong dập nóng, lá nhôm có thể được cải thiện từ phương pháp vẽ thẳng thông thường sang phương pháp vẽ xiên, có thể sử dụng một cách khéo léo khu vực trống.
Thực hiện xác minh: So sánh trước - và đăng dữ liệu và chia sẻ kinh nghiệm thực tế
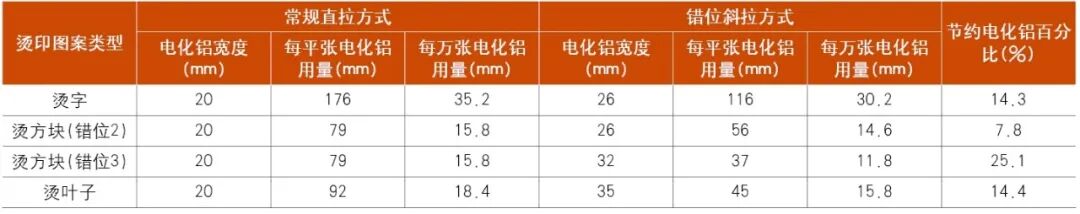
Hình 2 minh họa trực quan cách bố trí các vị trí dập một hàng nóng của tấm phẳng cho nhiều sản phẩm gói thuốc lá, cũng như so sánh các hiệu ứng dập nóng thực tế của lá nhôm dưới các phương pháp kéo thẳng thông thường và các phương pháp kéo chéo so le. Bảng 1 xác minh thêm sự khác biệt về lượng nhôm được sử dụng bởi nhiều sản phẩm khi sử dụng các phương pháp vẽ đường chéo thẳng thông thường và các phương pháp vẽ chéo so với so sánh dữ liệu chi tiết, cung cấp hỗ trợ dữ liệu vững chắc cho hiệu quả của phương pháp cải tiến này.
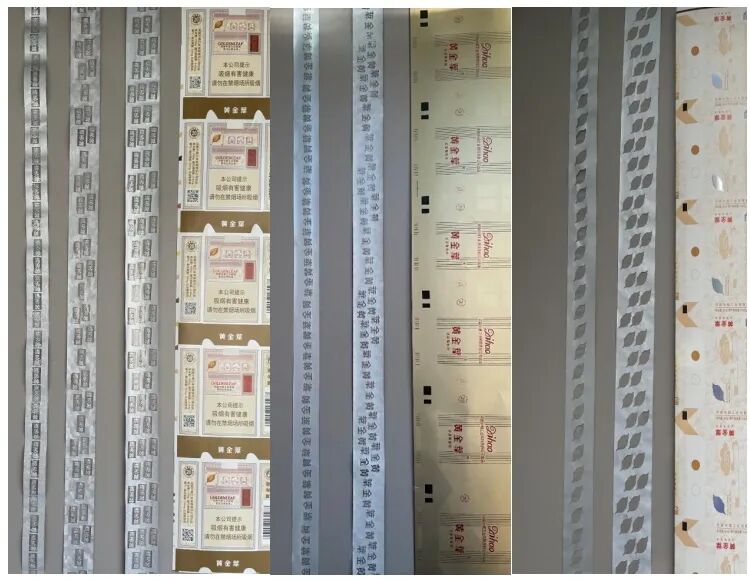
Hình 2: Hình ảnh hiệu ứng của các vị trí dập nóng và kéo thẳng thông thường và kéo chéo sai cho nhiều sản phẩm gói thuốc lá
Bảng 1: Tiêu thụ nhôm và so sánh giữa phương pháp kéo thẳng thông thường và phương pháp kéo chéo sai
Trong hoạt động thực tế, số lượng sai lệch trong dập bóng nóng xiên là không cố định, nhưng cần phải được điều chỉnh theo tốc độ sử dụng của nhôm và hiệu ứng dập nóng thực tế. Hình 3 trình bày so sánh các hiệu ứng ứng dụng của nhiều sản phẩm với số lượng khác nhau của sự sai lệch trong quá trình dập nóng xiên. Có thể thấy rằng sự gia tăng số lượng sai lệch sẽ đi kèm với việc mở rộng bề mặt lá nhôm và sự gia tăng độ dốc. Mặc dù điều này có thể cải thiện tốc độ sử dụng của lá nhôm ở một mức độ nhất định, nhưng xác suất gấp, nhăn, đu và dập các vị trí nặng (chủ yếu là sự chồng chéo ngang giữa các mẫu bị sai lệch) xảy ra trong quá trình hoạt động tốc độ-. Do đó, cần phải xem xét toàn diện và toàn diện các yếu tố khác nhau, cân bằng mối quan hệ giữa tốc độ sử dụng của mạ điện nhôm và hoạt động trơn tru của dập nóng, và đảm bảo hiệu ứng sản xuất tối ưu.
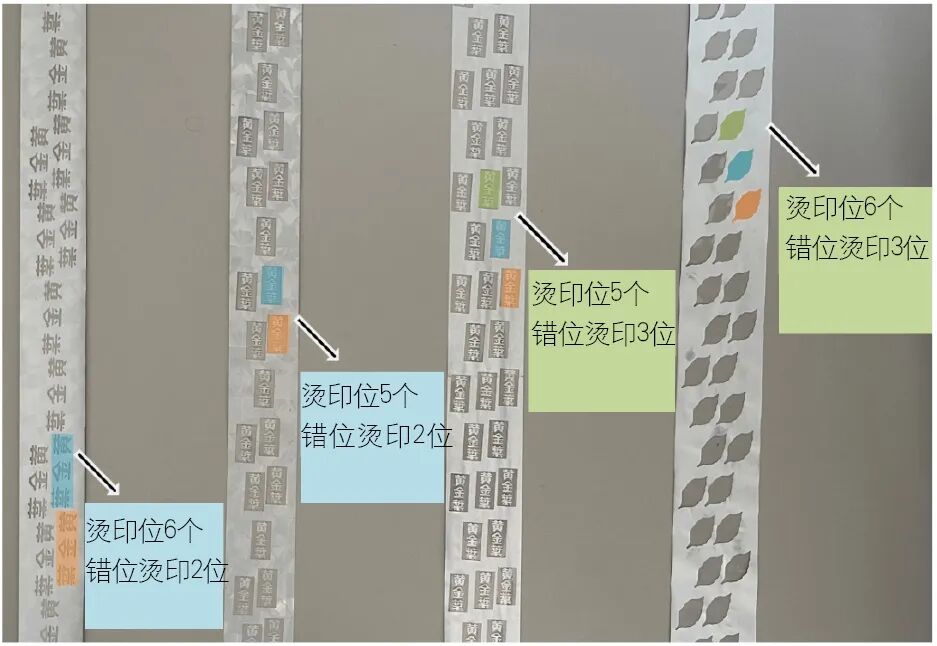
Hình 3 So sánh các hiệu ứng ứng dụng của các số sai lệch khác nhau cho nhiều sản phẩm trong quá trình dập bóng nóng bù trừ
Về mặt tính toán bước nhảy, mặc dù có sự khác biệt giữa phương pháp tính toán của việc kéo chéo nhôm chéo và phương pháp kéo thẳng thông thường, nguyên tắc lõi là như nhau. Khi tính toán bước bỏ qua, chỉ cần trừ đi số lượng vị trí dập nóng bù khỏi số lượng vị trí dập nóng ban đầu để có được số lượng vị trí dập hình chéo chéo. Độ dài của mẫu dập nóng ban đầu và khoảng cách giữa các vị trí dập nóng ban đầu vẫn không thay đổi và tính toán bước bỏ qua vẫn được thực hiện theo phương pháp vẽ thẳng thông thường. Đối với khoảng cách ngang giữa hai vị trí dập nóng sai, nó có thể đạt được bằng cách điều chỉnh góc của lực kéo chéo bằng nhôm.
Cần lưu ý rằng do thực tế là chiều dài bước (a) của lá nhôm được tính toán dựa trên chế độ kéo thẳng, có thể có độ lệch giữa chiều dài bước đặt trước (a) và chiều dài đi bộ bằng nhôm thực tế (c) khi hoạt động ở chế độ kéo nghiêng nghiêng
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Độ lệch này sẽ khiến kết quả dập nóng thực tế trên lá nhôm không phù hợp với hiệu ứng dự kiến khi đặt bước nhảy. Tại thời điểm này, người vận hành cần liên tục thử và điều chỉnh chiều dài mô hình dập nóng ban đầu, khoảng cách vị trí dập nóng, khoảng cách mô hình dập nóng theo chiều dọc và các dữ liệu khác dựa trên kết quả dập nóng của lá nhôm, do đó, các bước nhảy vọt, các bước tiến hành của các thông số.
Sự đổi mới là không thể đạt được, nó được ẩn giấu trong từng chi tiết sản xuất hàng ngày. Một tia sáng của cảm hứng, một điều chỉnh quy trình nhỏ, có thể mang lại những thay đổi đáng kể. Đổi mới là động lực cốt lõi và nền tảng của khả năng cạnh tranh để phát triển doanh nghiệp. Chúng ta nên khuyến khích nhân viên tiếp tục khám phá, tích lũy những đổi mới nhỏ cho những bước đột phá lớn và cùng thúc đẩy các doanh nghiệp và ngành công nghiệp đạt được tầm cao mới.