


Làm thế nào để giải quyết vấn đề của bong bóng không khí trong các sản phẩm dính? Một bản tóm tắt toàn diện về kinh nghiệm của một bậc thầy ràng buộc keo!
Với sự phát triển liên tục của công nghệ in, ràng buộc chất kết dính không dây chiếm một vị trí quan trọng trong sách giáo khoa, hỗ trợ giảng dạy và ràng buộc sách do hiệu quả ràng buộc cao và chi phí thấp. Tuy nhiên, vấn đề của các bong bóng không khí ở mặt sau của các sản phẩm ràng buộc kết dính luôn gây khó chịu cho các công ty in ấn khác nhau. Vấn đề này không chỉ làm giảm tính cứng rắn và dịch vụ của sách, mà còn ảnh hưởng nghiêm trọng đến chất lượng ngoại hình của sách, dẫn đến khiếu nại và lợi nhuận của khách hàng, gây ra tổn thất kinh tế cho doanh nghiệp.
Tác giả có nhiều năm kinh nghiệm trong hoạt động của các đường liên kết liên kết dính. Thông qua việc học liên tục và trong phân tích độ sâu - của toàn bộ quá trình liên kết dính, tác giả sẽ khám phá các nguyên nhân của các bong bóng không khí từ nhiều quan điểm như thiết bị, quy trình, vật liệu và vận hành, kết hợp với các trường hợp sản xuất thực tế và đề xuất đề xuất tối ưu hóa quá trình liên kết dính. Mục đích là để cung cấp các giải pháp thiết thực và khả thi cho ngành in và cải thiện chất lượng tổng thể của các sản phẩm liên kết dính.
Biểu hiện của bong bóng không khí trong các sản phẩm dính
Các bong bóng không khí trong các sản phẩm kết dính chủ yếu xuất hiện dưới dạng các lỗ nhỏ hoặc bong bóng hình tổ ong rõ ràng ở phía trên và dưới cùng của cuốn sách, và có một cảm giác không đồng đều khi ấn mặt sau của cuốn sách bằng lực. Các biểu hiện cụ thể như sau:
01/Phân phối không đồng đều của chất kết dính nóng chảy
Như được hiển thị trong Hình 1, trong lớp kết dính được chữa khỏi, có những khoảng trống rõ ràng được hình thành bởi bong bóng, hoặc các điểm trống ở một số khu vực được phát hiện hoàn toàn bởi chất kết dính nóng chảy. Bong bóng gây ra diện tích liên kết không đủ trong khu vực, và phần rỗng hoàn toàn mất lực liên kết của nó. Bằng cách cắt mở cuốn sách từ giữa phía sau, có thể thấy rằng không có lớp phủ kết dính nóng chảy hoặc chất kết dính nóng chảy không chắc chắn ở một số khu vực phía sau, và có khoảng trống.
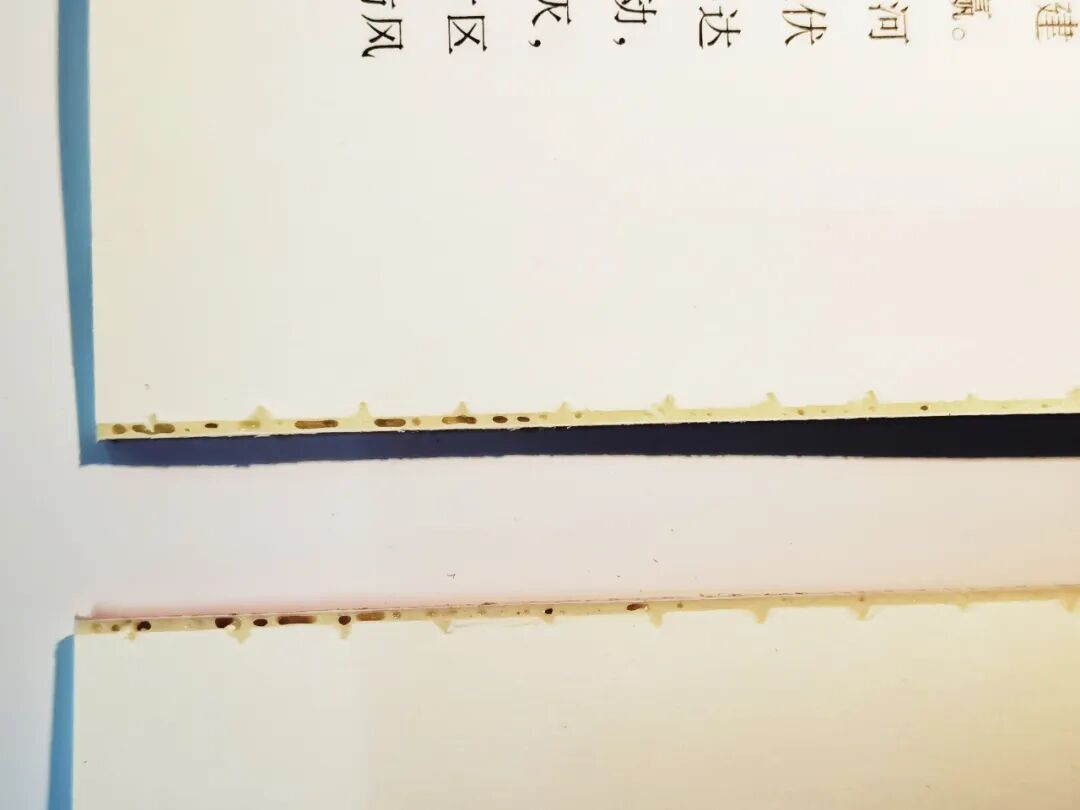 Hình 1: Chất kết dính ở mặt sau của cuốn sách mỏng và có khoảng trống
02/Độ dày lớp kết dính không nhất quán
Vấn đề này làm cho bề mặt của cuốn sách trở lại không đồng đều (lượn sóng), biểu hiện dưới dạng gợn sóng không đều, phình ra hoặc trầm cảm trên bề mặt được chữa khỏi của cuốn sách trở lại, không còn ở trạng thái mịn và đồng đều (như trong Hình 2), và cũng có thể có sự khác biệt đáng kể về độ dày của lớp dính trên đầu và dưới của cuốn sách).
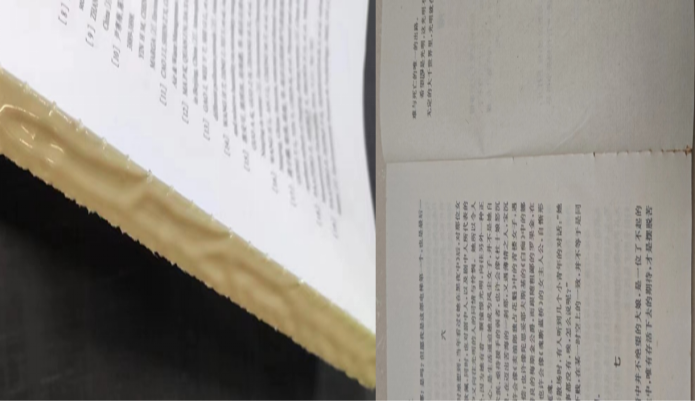
Hình 2: Bề mặt của cuốn sách trở lại không đồng đều và không đồng đều
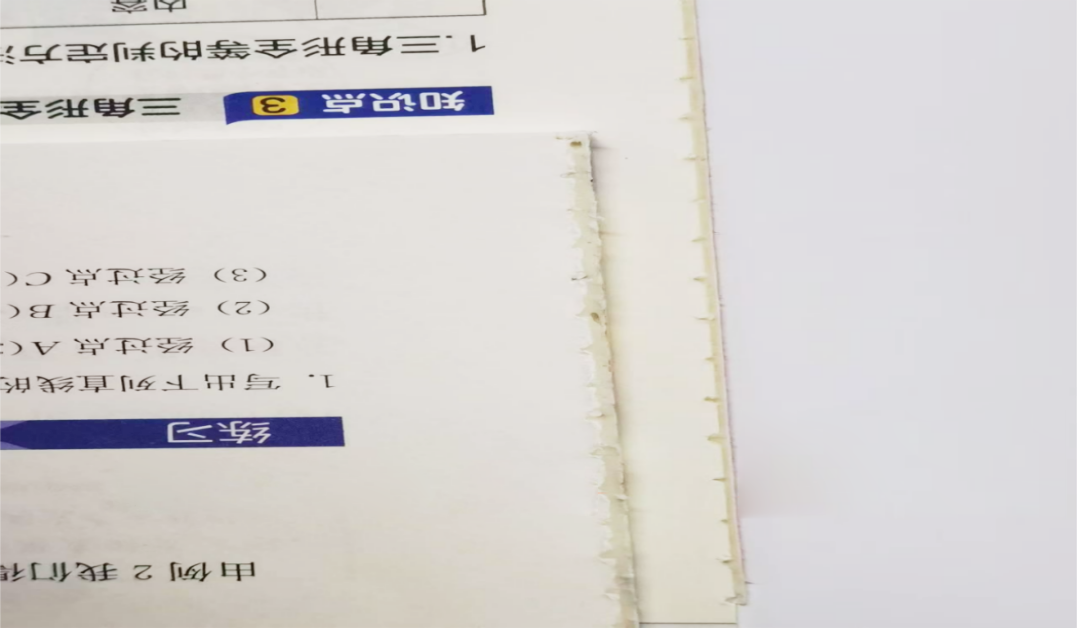 Có một sự khác biệt đáng kể về độ dày của lớp dính giữa trên và dưới của Hình 3
Tác động của bong bóng không khí đến chất lượng của các sản phẩm liên kết dính
01/ảnh hưởng đến sự xuất hiện của sản phẩm
Một là gây ra sự không đồng đều hoặc trầm cảm một phần của cuốn sách trở lại, ảnh hưởng đến sự bằng phẳng và vẻ đẹp tổng thể của cuốn sách trở lại. Thứ hai là các bong bóng không khí trên bầu trời và bàn chân, ảnh hưởng đến cảm giác đọc của khách hàng hoặc độc giả.
02/Cavites nghiêm trọng ảnh hưởng đến độ cứng
Bong bóng không khí nghiêm trọng tạo thành keo trống, làm cho các trang dễ tách ra, thiếu độ cứng và không đáp ứng các tiêu chuẩn thử nghiệm kéo dài. Trong trường hợp nghiêm trọng, nó có thể gây ra các tai nạn chất lượng nghiêm trọng như phá vỡ cuốn sách và các trang lỏng lẻo.
03/gây ra lợi nhuận và khiếu nại của khách hàng
Bong bóng có kích thước lớn hơn 1mm ở phía trên và dưới cùng của sản phẩm có thể dẫn đến lợi nhuận của khách hàng, khiếu nại hoặc thậm chí là hình phạt, có thể ảnh hưởng đến danh tiếng của công ty. Nếu các bong bóng không khí đặc biệt nghiêm trọng, sản phẩm sẽ được đánh giá là không đủ tiêu chuẩn trong kiểm tra chất lượng, điều này sẽ có tác động nghiêm trọng đến danh tiếng của doanh nghiệp.
Phân tích nguyên nhân của bọt khí trong các sản phẩm kết dính
01/Điều chỉnh không đúng cơ chế dán
. Sự khác biệt về số lượng các tấm in cũng có thể ảnh hưởng đến thời gian bảo dưỡng và làm mát của chất kết dính nóng chảy, do đó cần phải điều chỉnh nhiệt độ dính theo thay đổi nhiệt độ theo mùa và môi trường.
.
. Độ nhớt không phù hợp của chất kết dính nóng chảy cũng có thể ảnh hưởng đến tính đồng nhất và độ bám dính của lớp phủ.
Hình 4: Độ dày của lớp dính quá mỏng
(4) Nếu bánh xe keo bị hỏng ở vị trí sai, nó sẽ gây ra thiếu keo ở mặt sau của cuốn sách (như trong Hình 5).
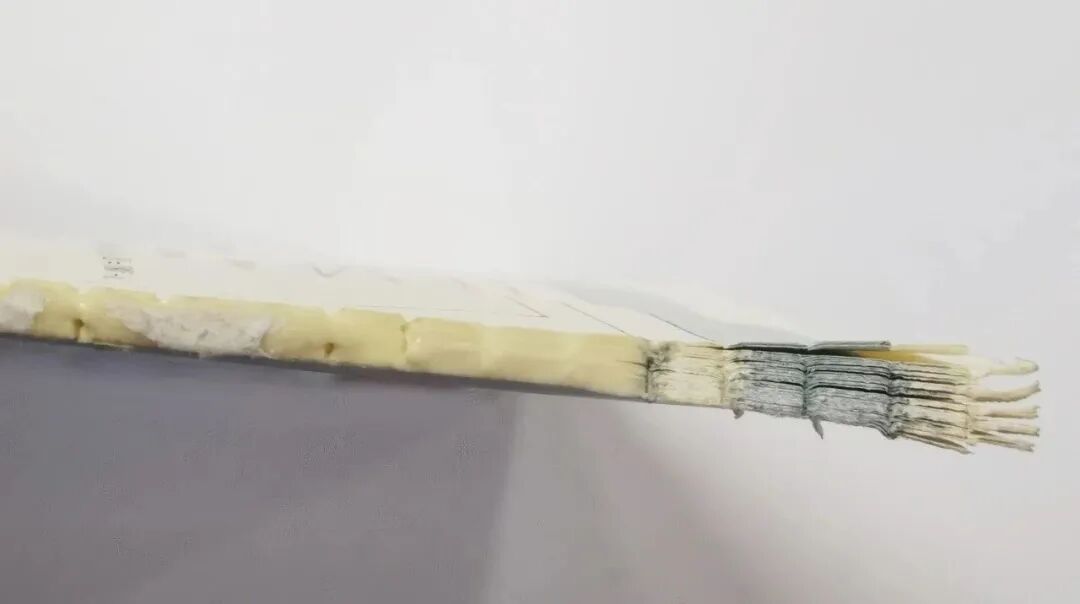 Vị trí của cao su bị vỡ trên bánh xe cao su trong Hình 5 không chính xác và không có chất lỏng dính ở bàn chân
02/Điều chỉnh không phù hợp của máy cắt trở lại
.
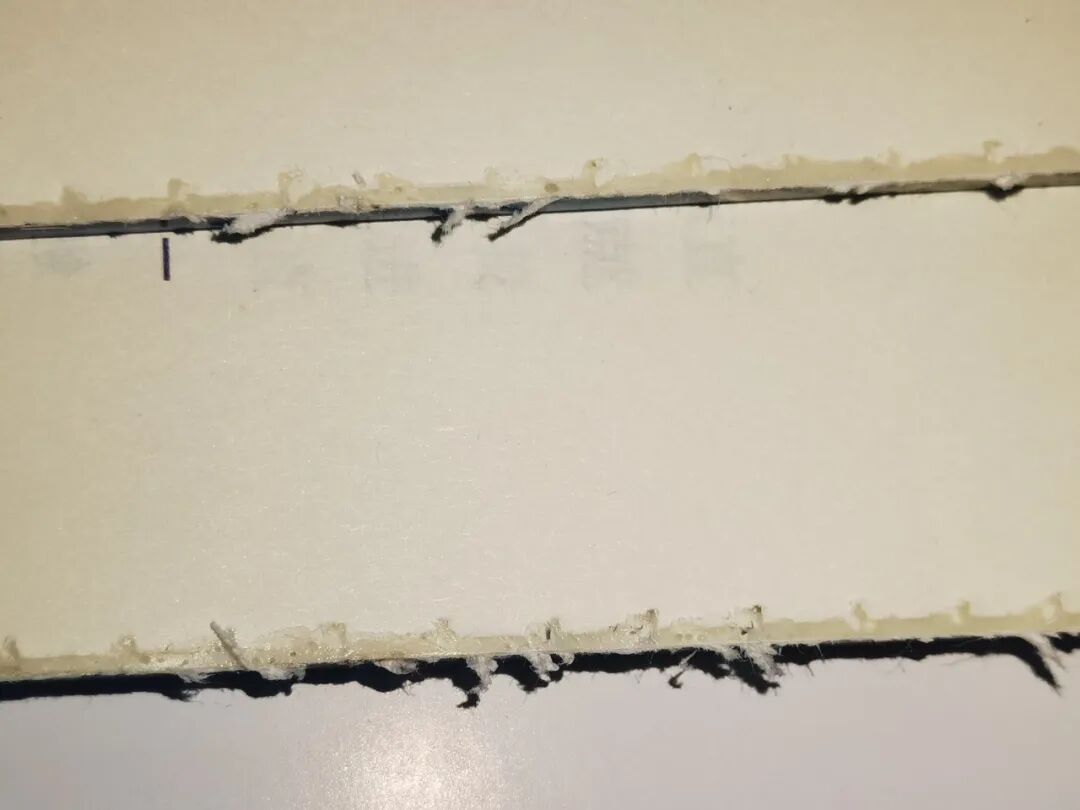 Hình 6: Bề mặt của cuốn sách trở lại không được nghiền sạch
.
. Điều này sẽ làm cho độ dày của liên kết cao hơn so với vết mổ, dẫn đến các khiếm khuyết như bong bóng không khí, nếp gấp và nếp nhăn trên sách trở lại, và cũng gây khó khăn cho việc cắt sản phẩm hoàn chỉnh; Nếu khoảng cách quá nhỏ, nó sẽ ảnh hưởng đến độ sâu thâm nhập của chất kết dính nóng chảy và ảnh hưởng đến cường độ liên kết.
03/Điều chỉnh không đủ cơ chế hình thành pallet
. Nếu có bọt khí ở phía trên hoặc dưới của mặt đất, nên sử dụng một mức độ để điều chỉnh sự cân bằng của hỗ trợ.
. Tại thời điểm này, cần phải điều chỉnh thời gian hành động kẹp của palletizing.
04/Lựa chọn và gấp giấy không đúng
.
.
.
05/Điều chỉnh khe không đúng
(1) Khoảng cách và độ sâu của các rãnh không đáp ứng các yêu cầu tiêu chuẩn, điều này có thể dẫn đến việc không đủ chất kết dính ở mặt sau của cuốn sách, dẫn đến bong bóng không khí ở mặt sau của cuốn sách.
(2) Con dao rãnh bị mòn nghiêm trọng và độ sâu của rãnh trên bề mặt sau của cuốn sách khác nhau. Chất kết dính nóng chảy không dễ lấp đầy, điều này sẽ ảnh hưởng đến chất lượng của lớp phủ dính (như trong Hình 7).
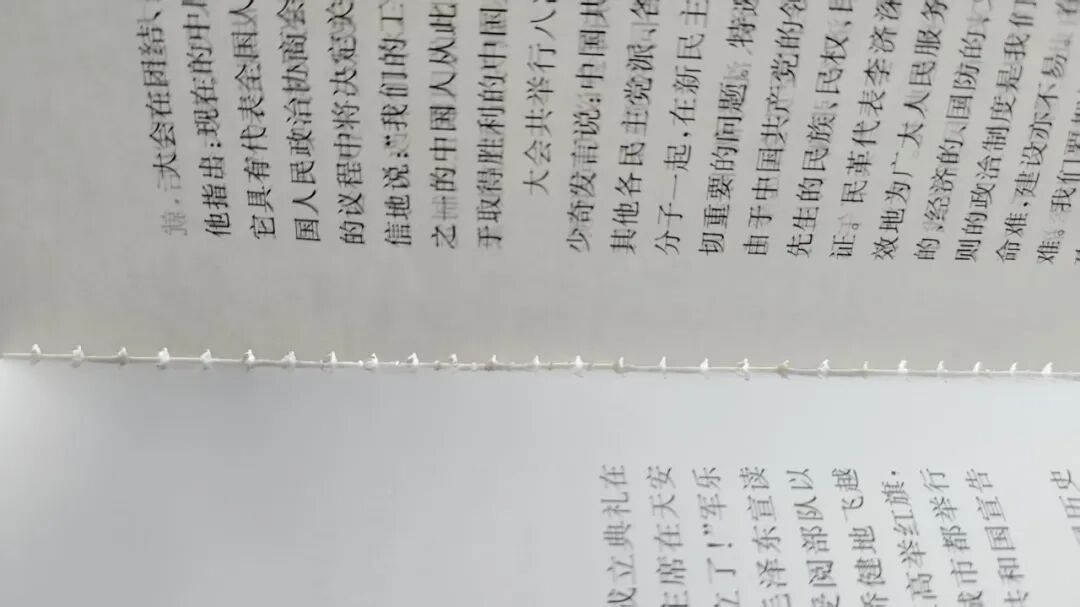
Hình 7: Con dao rãnh bị mòn nghiêm trọng và độ sâu của rãnh ở mặt sau của cuốn sách khác nhau
.
06/Điều chỉnh không nhất quán của clip clamp Lực lượng
Khi lực kẹp của mỗi clip sách trong máy liên kết keo không nhất quán, lõi sách có thể dễ dàng bị kéo bởi tấm áp suất qua trạm phay trở lại trong clip sách với quá ít áp lực, khiến cho việc phay trở lại không đồng đều (nghiêng). Sau khi đi qua rãnh, độ sâu của rãnh ở phía trước và phía sau của lõi sách sẽ không nhất quán, và lực hỗ trợ cũng sẽ không cân bằng, dẫn đến bong bóng không khí ở mặt sau của cuốn sách.
07/Sử dụng chất kết dính nóng chảy không đúng
. Không cho phép trộn các loại chất kết dính nóng chảy khác nhau (nồi keo phải được làm sạch hoàn toàn khi thay đổi chất kết dính), nếu không nó sẽ gây ra chất kết dính không đồng đều ở mặt sau của cuốn sách, dẫn đến bong bóng.
. Thời gian bảo dưỡng của chất kết dính tốc độ thấp là 8-13 giây và thời gian mở cửa là 9-15 giây. Lựa chọn không phù hợp của chất kết dính nóng chảy, thời gian mở quá nhanh hoặc quá chậm và thời gian mở cửa, cũng có thể ảnh hưởng đến chất lượng của chất kết dính và gây ra các bong bóng không khí.
.
Giải pháp cho bong bóng không khí trong các sản phẩm dính
01/Tối ưu hóa và điều chỉnh các tiêu chuẩn cơ chế kết dính
(1) Điều chỉnh nhiệt độ keo: Điều chỉnh nhiệt độ keo theo nhiệt độ môi trường để đảm bảo rằng chênh lệch nhiệt độ được kiểm soát trong phạm vi ± 5 độ. Ví dụ, nhiệt độ keo có thể được đặt thành 160 độ vào mùa hè và tăng lên 170 độ vào mùa đông.
(2) Điều chỉnh vị trí chiều cao của bánh xe cao su: Kiểm tra và điều chỉnh chiều cao của bánh xe cao su trên và bánh xe cao su đồng đều để đảm bảo áp lực của bánh xe cao su đồng đều và phù hợp, tránh quá cao hoặc quá thấp.
Gợi ý cho nồi keo đáy 1 #: Khoảng cách giữa bánh xe keo 1 và lõi sách là 0,50-0,80mm; Khoảng cách giữa bánh xe keo thứ 2 và lõi sách là 0,80-1,00mm; và khoảng cách giữa bánh xe keo đồng đều và lõi sách là 0,85-0,90mm.
Gợi ý cho nồi keo đáy 2 #: Khoảng cách giữa bánh xe keo 1 và lõi sách là 0,80-1.00mm; Khoảng cách giữa bánh xe keo thứ 2 và lõi sách là 1,80-2,00mm; và khoảng cách giữa bánh xe keo đồng đều và lõi sách là khoảng 2,00mm
. Độ dày của cuốn sách, độ dày của lớp dính và tham chiếu cho các hướng dẫn như sau: Nếu độ dày của cuốn sách nhỏ hơn 10 mm, độ dày lớp kết dính được đề xuất là 0,6-1,0mm. Sách mỏng nên tránh làm cứng cột sống do độ dày lớp dính quá mức; Độ dày của cuốn sách là 10-30mm và độ dày lớp kết dính được đề xuất là 1,0-1,5mm. Đối với sách độ dày trung bình, cần phải xem xét cả tính thấm và sức mạnh của chất kết dính nóng chảy; Nếu độ dày của cuốn sách lớn hơn 30 mm, nên sử dụng độ dày lớp keo là 1,5-2,0mm. Đối với những cuốn sách dày, cần phải tăng lượng keo để lấp đầy rãnh sách, và cũng hợp tác với quá trình kéo rãnh (độ sâu rãnh lớn hơn hoặc bằng 1,5mm).
02/Cải thiện quy trình phay trở lại
. Nếu cần thiết, lưỡi dao có thể được nối đất hoặc thay thế (như trong Hình 8).
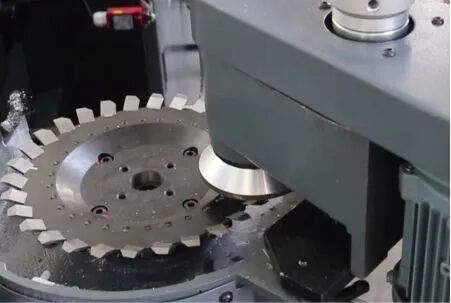
Hình 8 Kiểm tra thường xuyên của Edge Back Back Edge
.
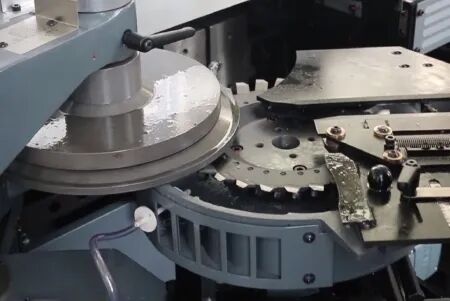
Hình 9 Điều chỉnh khoảng cách giữa máy cắt trở lại và tấm áp suất
. Phần tiếp xúc của ràng buộc=lượng phay +10 mm. Nếu phần tiếp xúc của liên kết là 13mm, thì lượng phay là 3 mm.
(4) Độ sâu phay: Nói chung, độ dày của giấy là 1,5-3,0mm (giấy 80g/m2 dày khoảng 2.0-2,5mm). Lấy lõi sổ chất thải để phay thử nghiệm và kiểm tra xem độ sâu phay có đồng đều không (chênh lệch độ sâu nhỏ hơn hoặc bằng 0,1mm là đủ điều kiện).
03/Điều chỉnh cơ chế hình thành pallet
. Lấy mô hình chính xác Cambridge 12000 làm ví dụ, lõi sách trở lại được dừng ở vị trí 0 phía trên bảng đóng gói. Tại thời điểm này, bảng đóng gói nằm ở điểm cao nhất và khoảng cách từ bề mặt làm việc của đường ray hướng dẫn vào tấm điện áp thấp - của bảng đóng gói là 138,5mm, với lỗi 0,1mm. Tại thời điểm này, chiều cao của cơ chế đúc hỗ trợ cũng chắc chắn như cuốn sách trở lại sau khi dán.
.
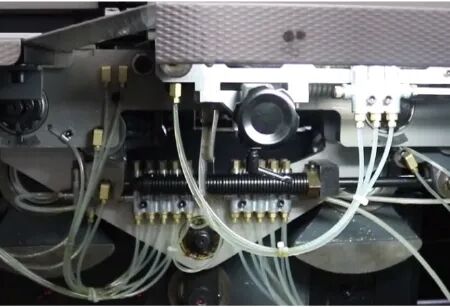
Hình 10 Điều chỉnh sự cân bằng của cơ chế hình thành pallet
04/Các biện pháp quy trình tối ưu hóa giấy
(1) Các biện pháp tối ưu hóa cho giấy nhẹ: cần phải nhỏ gọn và gói giấy nhẹ trước khi ràng buộc, và để nó trong hơn 8 giờ; Chọn chất kết dính nóng chảy thích hợp; Điều chỉnh tốc độ, áp suất và các tham số khác của máy liên kết dính một cách thích hợp để đảm bảo rằng chất kết dính nóng chảy được phân phối đều và thâm nhập hoàn toàn.
.
. Nếu nó thực sự cần thiết trong quá trình thiết kế, nên tăng việc sử dụng chèn hoặc lót để chuyển đổi độ căng giữa hai.
05/Điều chỉnh cơ chế khe
(1) Tăng độ sâu rãnh lên khoảng 1,2mm và đảm bảo rằng chất kết dính nóng chảy hoàn toàn xâm nhập vào rãnh.
(2) Kiểm soát khoảng cách khe trong khoảng 5,0-7,0mm.
(3) Thường xuyên kiểm tra và thay thế máy cắt Groove phay trở lại và rãnh phay trở lại khối cắt đúng thời gian.
(4) Yêu cầu tiêu chuẩn cho khoảng cách khe là 5,0-7,0mm; Yêu cầu tiêu chuẩn cho độ sâu khe là 1,5 ± 0,5mm.
06/Sách clip Điều chỉnh lực
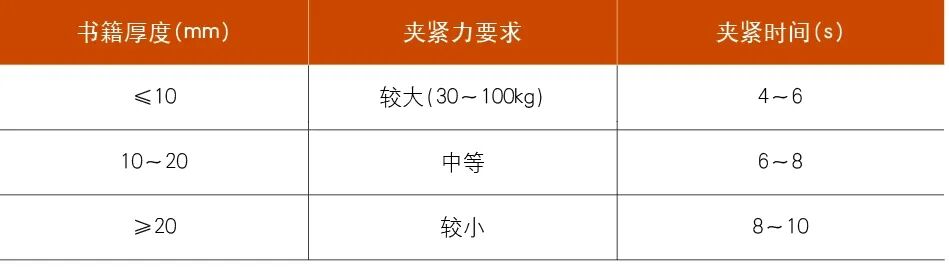
(1) Xác định mối quan hệ giữa độ dày của cuốn sách và lực kẹp, với tham chiếu đến các tiêu chuẩn được hiển thị trong Bảng 1.
Bảng 1 mối quan hệ giữa độ dày của cuốn sách và lực kẹp
(2) Các thiết bị khác nhau có thể phát hiện dữ liệu sổ sách thông qua các cảm biến độ dày và bộ điều khiển tự động khớp với sự dịch chuyển của tấm kẹp để kiểm soát chính xác khoảng cách kẹp. Ví dụ, khi phát hiện độ dày của cuốn sách 15mm, tấm kẹp di chuyển đến một khoảng cách số lượng bù 15mm+(xấp xỉ 0,5mm). Hoặc bằng cách điều chỉnh áp suất lò xo xoắn của mỗi clip sách trên máy chủ, lực kẹp của mỗi clip sách có thể được thực hiện phù hợp.
(3) Nếu sự co ngót của lõi sách sau khi kẹp nhỏ hơn hoặc bằng 2,5mm, thì đó là đủ điều kiện. Mặt sau của cuốn sách được kiểm tra ngẫu nhiên các khuyết tật như nếp nhăn, bong bóng, rễ keo lộ ra và keo tràn.
Giải pháp cho vấn đề bọt khí trong các sản phẩm kết dính cần bắt đầu từ nhiều khía cạnh như thiết bị, quy trình, vật liệu và hoạt động. Thông qua phân tích và tối ưu hóa có hệ thống, tính ổn định của chất lượng sản phẩm kết dính có thể được cải thiện một cách hiệu quả. Giải pháp được mô tả trong bài viết này đã được xác nhận trong sản xuất thực tế, nhằm mục đích cung cấp ý tưởng cho các đồng nghiệp để giải quyết các vấn đề quá trình liên kết không dây và có giá trị tham chiếu cho các nhà lãnh đạo máy ràng buộc và kỹ thuật viên chất lượng.