


Lựa chọn mực in cho vật liệu dán phim như thế nào? Cần chú ý điều gì trong quá trình in ấn? Hãy nhớ những điểm chính này!
Vật liệu dán màng là loại polyme có bề mặt không hấp thụ mực in. Các phương pháp làm khô mực in trên bề mặt vật liệu kết dính màng bao gồm bay hơi, kết tụ, liên kết chéo và đóng rắn hầu như không có sự thâm nhập, điều này hoàn toàn khác với vật liệu kết dính trên giấy-. Năng lượng bề mặt của vật liệu kết dính màng thấp, cần phải xử lý trước trước khi in để đáp ứng các yêu cầu làm ướt và san bằng của mực; nếu không, có thể xảy ra các vấn đề như độ bám mực kém. Lựa chọn và ứng dụng mực in01Sử dụng mực, vecni và chất phụ gia được thiết kế đặc biệt để in phim. Có nhiều loại mực và một số được thiết kế đặc biệt cho vật liệu kết dính màng, hoặc thậm chí cho một loại vật liệu kết dính màng cụ thể. Vì vậy, mực in phải chuyên dụng và sử dụng cùng với các loại vecni, phụ gia tương thích; nếu không, sự không khớp giữa mực và chất nền có thể dẫn đến vấn đề về chất lượng in và khiến lớp mực bị bong ra.02Sử dụng mực phù hợp với lớp phủ của vật liệu màng để tăng độ bám dính của lớp mực. Đối với vật liệu màng tráng, phải chọn loại mực có đặc tính tương thích; nếu không, mực có thể bong ra. Nếu chọn mực đúng cách, nhựa trong mực sẽ liên kết chắc chắn với nhựa trong lớp phủ, thậm chí mực chưa khô hoàn toàn thì lớp mực cũng không bị bong ra. Ví dụ, một công ty in nhãn nhận thấy kết quả kém khi sử dụng mực Hanghua 161 cho một sản phẩm nào đó, nhưng sau khi chuyển sang mực VP cùng nhãn hiệu, kết quả được cải thiện và vấn đề bong tróc mực đã được giải quyết.
03
Kiểm soát độ dày lớp mực và nếu cần, hãy sử dụng phương pháp in chồng. Một số vật liệu in yêu cầu độ dày nhất định của lớp mực. Khi lớp mực dày, mực khô không hoàn toàn có thể gây bong mực. Giải pháp tốt nhất là sử dụng in lụa và in ống đồng. Đối với những nhà máy in không có những điều kiện này, có thể cân nhắc sử dụng-mực cùng màu để in hai lần. Cách làm thông thường là trước tiên hãy in một lớp mực thật mỏng, sau khi mực khô hoàn toàn thì in lại lên bề mặt. Sau hai lần in, nó không chỉ cải thiện độ dày lớp mực mà còn giải quyết vấn đề bám dính của mực, đáp ứng yêu cầu của quy trình.04Kiểm soát tốc độ khô mựcChú ý đến thời hạn sử dụng của mực. Khi mực khô chậm, có thể thêm một lượng nhỏ chất làm khô để tăng tốc độ sấy.05Đảm bảo năng lượng sấy hoặc lưu hóa mực. Vệ sinh thường xuyên thiết bị lưu hóa mực và thay đèn UV định kỳ là chìa khóa để đảm bảo lưu hóa hoàn toàn mực UV. Thường xuyên kiểm tra hiệu suất và tình trạng của thiết bị xử lý bằng tia cực tím bằng dụng cụ hoặc giấy thử, đồng thời điều chỉnh độ dày lớp mực và tốc độ in theo những dữ liệu này để đạt được kết quả in tốt nhất.06Kiểm soát tốc độ in để in nhiều màu và đảm bảo lớp mực khô hoàn toànĐối với nhãn in nhiều màu,{12}không nên in tốc độ cao. Bạn nên kiểm soát tốc độ in trong khoảng 30–50 m/phút để đảm bảo lớp mực khô hoàn toàn và giảm lãng phí. Loại bỏ tĩnh điện Tĩnh điện là một trong những yếu tố chính gây ra vấn đề về chất lượng trong quá trình in trên vật liệu tự dính phim. Việc loại bỏ tĩnh điện và kiểm soát tĩnh điện là cần thiết khi in vật liệu{19}}tự dính phim. Việc loại bỏ tĩnh điện có hai yêu cầu đối với các công ty in: một là về môi trường và hai là bổ sung các thiết bị khử tĩnh điện tương ứng vào thiết bị.01Kiểm soát nhiệt độ và độ ẩm Nhiệt độ thấp và độ khô là nguyên nhân chính gây ra tĩnh điện. Khi nhiệt độ xưởng in khoảng 22 độ và độ ẩm tương đối trên 50%, tĩnh điện bề mặt của vật liệu tự dính màng sẽ biến mất hoặc giảm đến mức tối thiểu. Vì vậy, nhiệt độ, độ ẩm trong xưởng sản xuất phải được kiểm soát. Xưởng phải được trang bị các thiết bị nhiệt độ và độ ẩm ổn định. Các công ty không có điều kiện như vậy có thể xem xét cách ly thiết bị in ấn, chẳng hạn như thành lập một phòng kính nhỏ để tạo môi trường in ấn lý tưởng. Hiện tại, một số công ty in nhãn vừa và nhỏ ở miền bắc Trung Quốc thường sử dụng phương pháp này để kiểm soát tĩnh điện với kết quả tốt.02Cài đặt thiết bị khử tĩnh điệnCó hai loại thiết bị khử tĩnh điện phổ biến. Loại thứ nhất là điện, sử dụng một số lượng lớn các ion được tạo ra trong điện trường để hấp thụ, trung hòa và loại bỏ các electron tự do trên bề mặt màng để loại bỏ tĩnh điện. Loại thứ hai là loại phóng điện, có thể hoạt động mà không cần nguồn điện, như trong Hình 1. Khi màng đi qua một dây kim loại (còn gọi là dây chống tĩnh điện), các electron dư thừa trên bề mặt màng sẽ được thải xuống đất qua dây kim loại. Do điện thế của dây kim loại thấp hơn điện thế của các electron tự do trên bề mặt màng nên việc phóng điện qua dây kim loại có thể loại bỏ tĩnh điện trên màng.
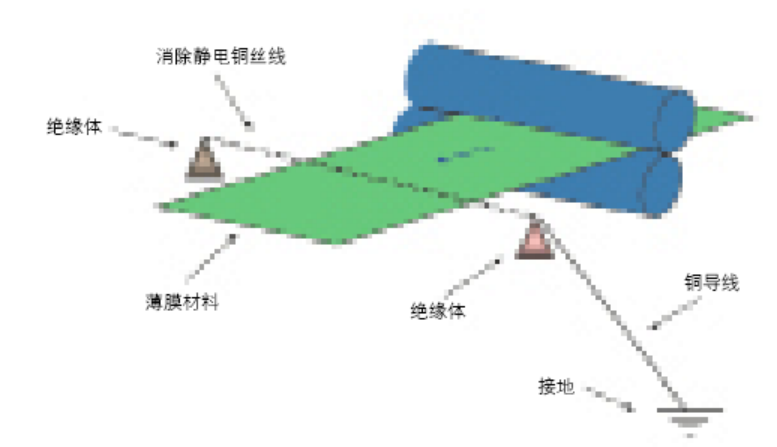
Hình 1 Sơ đồ của bộ khử tĩnh điện-loại phóng điện Bộ khử tĩnh điện là thiết bị rất thiết thực được sử dụng trong quy trình in vật liệu tự dính màng mỏng. Chúng có thể được đặt ở nhiều vị trí trên thiết bị in theo yêu cầu. Như minh họa trong Hình 2, bộ khử tĩnh điện được lắp đặt trước và sau trạm cắt khuôn-. Khi lắp đặt thiết bị khử tĩnh điện trên máy in cần lưu ý các vấn đề sau: Thiết bị phải được nối đất, vì nối đất sẽ dẫn tĩnh điện vào đất; Bản thân bộ khử tĩnh điện cũng phải được nối đất và cần phải nối đất riêng để đạt được hiệu quả khử tĩnh điện tốt hơn; do tĩnh điện phát sinh liên tục nên nếu có điều kiện phải lắp đặt thiết bị khử tĩnh điện tại tất cả các trạm làm việc của máy in, bao gồm trạm nạp giấy, trạm in và xử lý, trạm thu giấy để có kết quả tốt nhất; hiệu quả của việc khử tĩnh điện cần được kiểm tra thường xuyên để đảm bảo độ tin cậy của bộ khử tĩnh điện.
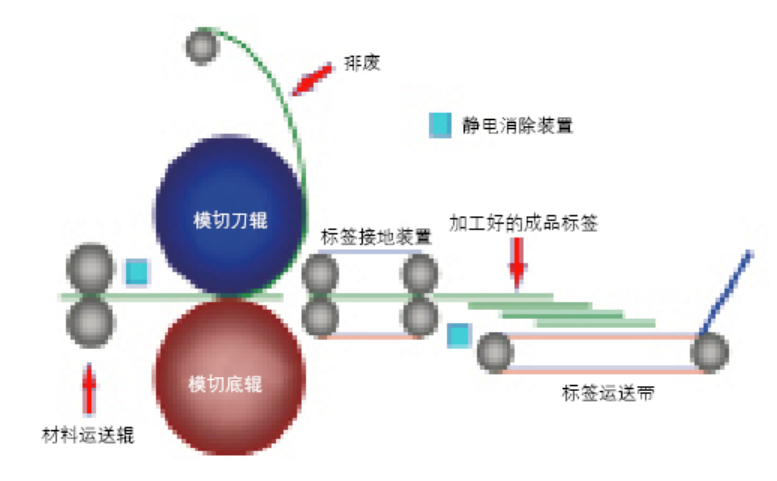
Hình 2 Khuôn-bộ phận cắt và xử lý chất thải có lắp đặt thiết bị xử lý tĩnh điện. Các biện pháp phòng ngừa khi in trên vật liệu dính màng01Kiểm soát đúng cách độ căng khi in Đối với thiết bị in cấp giấy gián đoạn và chuyển động qua lại-, có thể dễ dàng kiểm soát độ căng cấp giấy-. Các ví dụ bao gồm máy in nhãn B{8}}100 của Lindetec Nhật Bản và máy in nhãn loại 300-hình trụ-đến{13}}hình trụ. Các loại thiết bị này là máy in có độ căng không đổi{15}}có độ căng ổn định, không ảnh hưởng đến việc đăng ký in. Tuy nhiên, đối với các máy in nhãn quay cấp giấy-liên tục, chẳng hạn như máy flexo và máy in nhãn vệ tinh, cần phải kiểm soát và điều chỉnh chặt chẽ độ căng in, nếu không có thể xảy ra hiện tượng đăng ký sai. Kiểm soát độ căng trên máy in bao gồm việc kiểm soát cả độ căng nạp giấy{20}}và độ căng cuộn lại. Chúng phải được điều chỉnh theo các loại và độ rộng khác nhau của vật liệu để đảm bảo in bình thường.(1) Giấy-Kiểm soát độ căng nạp Giấy đặc biệt-độ căng nạp giấy đảm bảo đăng ký chính xác vật liệu dính màng và ngăn ngừa biến dạng vật liệu trong quá trình in, nghĩa là các cạnh vật liệu không bị nghiêng. Nếu các cạnh của vật liệu nhô lên trong quá trình in, điều đó cho thấy độ căng cuộn lại quá lỏng hoặc độ côn được đặt không đúng. Tài liệu cần được tua lại và in lại. Nếu không có thiết bị quấn lại, giải pháp tạm thời là lắp một kẹp trên trục tháo cuộn để ngăn các mép vật liệu nhô lên. Tuy nhiên, vấn đề đăng ký vẫn có thể xảy ra trong trường hợp này.(2) Kiểm soát độ căng cuộn lại Độ căng cuộn lại cũng liên quan đến đăng ký in và xác định độ gọn gàng của các cạnh cuộn lại. Nếu độ căng cuộn lại quá thấp, nó sẽ ảnh hưởng đến việc đăng ký và gây ra các cạnh cuộn lại không đều, điều này có thể gây ra sự cố trong các quy trình tiếp theo. Lực căng cuộn quá mức có thể dẫn đến hiện tượng thấm keo ở các cạnh vật liệu, dịch chuyển nhãn hoặc vỡ lớp lót sau khi in, ảnh hưởng đến hiệu quả in. Do đó, độ căng cuộn lại thích hợp là rất quan trọng và giá trị độ căng tối ưu thường phải được xác định thông qua thử nghiệm. Đối với{41}}máy nạp nhãn nạp giấy liên tục, cả độ căng khi nạp giấy và cuộn lại phải được kiểm soát tốt. Sau khi đạt được chất lượng in ấn với các vật liệu và chiều rộng khác nhau, những dữ liệu này cần được tóm tắt và ghi lại kịp thời để nâng cao hiệu quả và đảm bảo chất lượng. Nói chung, độ căng khi cuộn lại phải bằng hoặc lớn hơn độ căng khi tháo cuộn, nhưng không vượt quá hai lần độ căng khi tháo cuộn.02Sử dụng sơn bóng thay vì cán màng Mỗi loại vật liệu màng có các đặc tính vật lý và hóa học riêng biệt; một số không thích hợp để cán màng. Cán màng sau khi in có thể làm mất đi tính chất của vật liệu. Vật liệu PE có bề mặt mềm mại, phù hợp với những vật thể có bán kính cong lớn hoặc bề mặt hình cầu. Vật liệu cán thường được sử dụng là màng BOPP cứng và khi nhãn nhiều lớp kết hợp PE và BOPP, các đặc tính của nó sẽ bị thay đổi, khiến nhãn không phù hợp với bề mặt cong hoặc hình cầu. Sự kết hợp của hai vật liệu cũng có thể dẫn đến lực căng không khớp, gây biến dạng nhãn và các vấn đề như nâng cạnh hoặc bong ra trong quá trình dán. Vì vậy, đối với nhãn có diện tích lớn và nhãn dán trên bề mặt cong thì nên sử dụng sơn UV thay vì cán màng. Varnishing không chỉ bảo vệ lớp mực mà còn tối đa hóa hiệu suất của vật liệu để có ứng dụng tối ưu.
03
Nên sử dụng 150 lpi để in nhãn bán sắc màu và không nên sử dụng 175 lpi.
Nhãn cuối cùng thu hút sự chú ý của người tiêu dùng thông qua sự hấp dẫn của kệ. Đối với vật liệu in, tần số màn hình bán sắc càng cao thì hình ảnh và văn bản càng rõ nét nhưng độ phủ mực ít hơn nên màu sắc nhạt hơn; Tần số màn hình bán sắc càng thấp thì mực được sử dụng càng nhiều, mang lại hiệu ứng hình ảnh tốt hơn nhưng hình ảnh và văn bản có vẻ thô hơn.
Tần số màn hình bán sắc cũng liên quan trực tiếp đến chất lượng in, tỷ lệ lãng phí khi in, độ chính xác của thiết bị in và vật liệu in. Tần số màn hình cao hơn đòi hỏi vật liệu mịn hơn và thiết bị-có độ chính xác cao để đáp ứng yêu cầu về chất lượng; tần số màn hình thấp hơn có điều kiện thoải mái hơn nhiều. Vì vậy, sự lựa chọn tốt nhất cho nhãn phim là bán sắc màu 150 lpi. Điều này không chỉ đáp ứng các yêu cầu về độ hấp dẫn về mặt hình ảnh và tác động lên kệ mà còn đảm bảo chất lượng in ấn, kiểm soát mức tiêu thụ trong phạm vi hợp lý và đạt được sự cân bằng toàn diện.