


Tôi nên làm gì nếu gặp phải những vấn đề này trong quá trình in flexographic? Xem ở đây để biết những ý tưởng chính!
In ấn Flexographic là một phương pháp in ấn tương đối thân thiện với môi trường và hiệu quả đã phát triển nhanh chóng ở Trung Quốc, với các công nghệ và quy trình khác nhau được cập nhật nhanh chóng. Tuy nhiên, các công ty sử dụng in flexographic thường gặp phải các vấn đề trong quá trình in do các khả năng kỹ thuật khác nhau, chẳng hạn như in ấn không chính xác, burrs, các chấm rỗng, v.v., điều này mang lại nhiều rắc rối cho công ty. Bài viết này liệt kê một số lỗi in flexographic phổ biến và các giải pháp của chúng, hy vọng sẽ hữu ích cho độc giả.
01
Cạnh thô
Các cạnh không đều, tràn hoặc không đều của văn bản in và hình ảnh được gọi là Burrs. Lý do cho sự xuất hiện của các Burrs phần lớn là do các vấn đề về mực, chẳng hạn như độ nhớt mực quá mức và làm khô mực nhanh. Đôi khi, mực có thể làm khô một phần của tấm in trước, và sau đó chuyển nó cùng với các vảy nhỏ xung quanh nó, tạo thành các khối. Đôi khi nó không nhất thiết là do độ nhớt mực quá cao, nó cũng có thể xảy ra khi độ nhớt thấp và điều này nên được xử lý khác nhau. Thông thường, ở nhiệt độ phòng 25 độ C, phù hợp để kiểm soát giá trị pH của mực trong khoảng 8,5 đến 9,5.
Ngoài ra, tải mực quá mức có thể làm tăng nồng độ mực xung quanh dấu chấm và cũng tạo thành các khối. Tại thời điểm này, một con lăn lưới với số lượng ren cao hoặc tải trọng mực thấp nên được chọn.
Đôi khi tĩnh điện trong in ấn cũng có thể ảnh hưởng đến việc chuyển mực vào các chấm, gây ra các Burrs. Nếu cần thiết, các thiết bị chống tĩnh có thể được sử dụng để giảm hoặc loại bỏ tĩnh điện.
Độ sạch của bề mặt chất nền cũng có tác động nhất định đến việc san lấp và khuếch tán mực, đặc biệt là khi có quá nhiều lông giấy hoặc bụi nhỏ trên bề mặt chất nền, có thể dẫn đến các vấn đề cạnh. Do đó, làm sạch kịp thời bề mặt chất nền cũng có thể giúp giảm các vấn đề cạnh.
Tốc độ sấy của thiết bị cũng có thể ảnh hưởng đến các burrs. Nếu tốc độ sấy quá nhanh, nó sẽ làm giảm sự cân bằng của mực. Tại thời điểm này, một số chất làm khô chậm có thể được thêm vào để trì hoãn một cách thích hợp tốc độ sấy của mực trên bề mặt chất nền, làm cho mực đồng đều hơn.
Căng thẳng bề mặt không phù hợp của chất nền đôi khi có thể ảnh hưởng đến sự xâm nhập của mực, khiến mực tích tụ trên bề mặt và không khuếch tán tốt. Nói chung, độ căng bề mặt của chất nền phải cao hơn một chút so với mực để đạt được điều này
02
Điểm mạng rỗng
Các chấm rỗng là phổ biến hơn trong in flexographic, chủ yếu là do áp lực in quá mức. Với sự xuất hiện của các tấm in chấm trên cùng phẳng, hiện tượng này đã được giảm bớt một cách hiệu quả. Miễn là giá trị áp suất không quá lệch, về cơ bản các chấm hoàn chỉnh có thể được in.
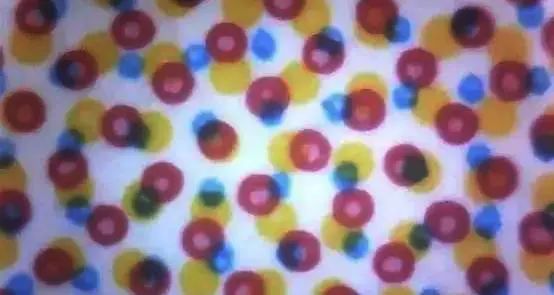
Ngoài ra, độ bám dính thấp của mực cũng có thể làm cho các chấm bình thường không thể giữ mực, dẫn đến một cảm giác rỗng. Bạn có thể sử dụng một lượng mực thích hợp để điều chỉnh dầu. Độ nhớt mực thấp cũng có thể gây ra các vấn đề tương tự, vì vậy điều quan trọng là phải chú ý đến sự thay đổi độ nhớt của mực, đặc biệt là khi nhiệt độ hội thảo in cao. Những thay đổi độ nhớt của mực mới được cấu hình vẫn còn đáng kể so với mực đã được sử dụng trong một khoảng thời gian, vì vậy nó cần được kiểm tra thường xuyên.
03
Quá nhiều
Rò rỉ là một ví dụ điển hình về chuyển mực kém, trong đó mực rất nông hoặc hoàn toàn thiếu trong một số khu vực của vật liệu in. Lý do chính để in ấn là do áp suất in không đủ, chẳng hạn như áp suất tiếp xúc không nhất quán giữa con lăn anilox và tấm in, và giữa tấm in và chất nền, dẫn đến truyền mực không hiệu quả. Có lẽ có hai khả năng cho áp lực tiếp xúc không nhất quán: một là không đủ áp suất và cái còn lại là cân bằng ngang kém giữa các thành phần đơn vị, có thể được kiểm tra thường xuyên.
Ngoài ra, điều kiện bề mặt của tấm in (như vết dầu, vết lõm hoặc độ dày không đủ) cũng có thể gây ra các vấn đề rò rỉ mực. Nếu đó là một vết dầu, nó có thể bị xóa sạch bằng rượu. Nếu đó là một vấn đề khác, một tấm in mới cần phải được thay thế.
Nguồn cung mực không đủ cũng có thể gây ra vấn đề rò rỉ. Hiện tại, thiết bị nâng cao hơn sử dụng buồng mực kín. Nếu lượng mực được bơm bởi máy bơm không khí quá nhỏ, nó không thể làm ướt hoàn toàn con lăn lưới và các vấn đề rò rỉ sẽ xảy ra một cách tự nhiên. Ngoài ra, khi con lăn lưới bị chặn nghiêm trọng, nó không thể chuyển mực bình thường, do đó, độ sạch của toàn bộ đường ống mực nên được thực hiện nghiêm túc.
04
In không chính xác quá mức
In ấn không chính xác là một vấn đề phổ biến trong in flexographic, gây ra bởi định vị nhóm màu không chính xác, dẫn đến mờ hoặc thậm chí là hình ảnh in bị méo.
Có nhiều lý do để in ấn không chính xác, đầu tiên nhìn vào tấm in. Hiện tại, đầu ra phim đã rất tốt, và ảnh hưởng của góc xoắn theo hướng dọc và ngang của đầu ra phim không nên có ý nghĩa. Tuy nhiên, các tiêu chuẩn hiệu chuẩn của các nhà sản xuất khác nhau không giống nhau, vì vậy các tấm in của các nhà sản xuất khác nhau có thể không thể khớp với nhau, bao gồm cả các tấm laser. Hãy nhìn một cái nhìn khác vào nhãn dán. Nói chung, dòng căn chỉnh ban đầu là một tập hợp nhìn vào trung tâm của tấm in, do đó khi dán, nó sẽ được đẩy sang cả hai bên, ít có khả năng gây ra lỗi đáng kể, với điều kiện là máy dán cần phải được hiệu chỉnh trước.
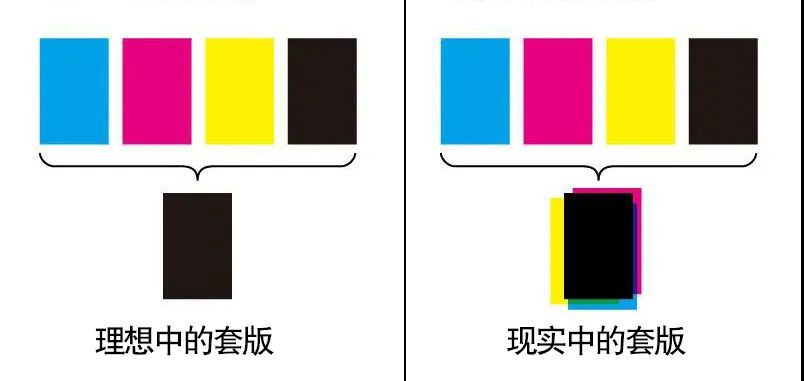
Sự khởi đầu của quá mức là khi không có vấn đề gì với các tấm in và dán. Các mô hình khác nhau có các cài đặt nhà máy khác nhau để in quá mức độ chính xác. Ví dụ, độ chính xác của máy in đơn vị chung là 0,2mm, trong khi độ chính xác của máy in vệ tinh là 0,15mm. Do đó, khi in quá mức, không cần thiết phải chính xác 100%. Tất nhiên, độ chính xác 100% là tốt hơn, nhưng rất khó để đạt được.
Nếu quá mức không chính xác xảy ra ngay cả trong điều kiện bình thường, cần phải xem xét liệu đó là vấn đề với thiết bị hoặc vật liệu. Các vấn đề về thiết bị chính là cài đặt của hệ thống ổ đĩa tấm, cài đặt hiệu chỉnh tự động, điều khiển căng thẳng, v.v.; Các vấn đề vật liệu chính là kích thước của cuộn, mức độ kéo dài vật liệu và biến dạng nhiệt. Hãy chú ý đến các điều chỉnh tương ứng trong hoạt động.
Ở trên, chúng tôi đã chia sẻ một số vấn đề phổ biến gặp phải trong quá trình sản xuất in flexographic và đề xuất một số giải pháp. Trong thực tế, có nhiều vấn đề khác có thể gặp phải trong quá trình sản xuất. Điều quan trọng là phải nhớ quy định đúng thuốc và xác định nguyên nhân gốc rễ của vấn đề.