


Liệu vấn đề của các đường nhăn trên bề mặt màu của các hộp rượu vang xảy ra thường xuyên? Tại sao bạn không thử thủ thuật này!
Công nghệ tiên tiến, quá trình báo chí, cắt chết, dập nóng, đóng gói rượu vang
Trong sản xuất hàng ngày, tác giả đã phát hiện ra rằng khi bề mặt màu của hộp rượu được dán, sẽ có các vấn đề sau đây ở đường thụt của bề mặt màu: nếu sự nhô ra của đường thụt vào quá sâu, sau khi sử dụng máy keo để keo, sẽ có một tình huống không được dán hoàn toàn, dẫn đến Glue Glue Nếu phần nhô ra của đường thụt vào quá nông, cần phải gấp trước để đúc. Nói chung, các đường thụt có xu hướng nhô ra quá sâu, dẫn đến keo không đủ trên bề mặt và keo rỗng sau khi bề mặt màu được hình thành. Tuy nhiên, các đường thụt hai lần dễ bị tình huống trên do khoảng cách gần của chúng. Trong bài viết này, tác giả sẽ cải thiện các vấn đề như vậy bằng cách giảm thời gian điều chỉnh máy cắt chết và tăng cường tính ổn định của đường thụt trong khi đảm bảo hiệu ứng đúc.
Trước khi cải tiến, công ty của chúng tôi thường sử dụng các đường lưỡi 23,8mm phù hợp với các đường thụt vào 22,9mm. Dựa trên độ dày của bề mặt màu, chúng tôi đã chọn sử dụng các dải thụt 0,3-1,0mm cho khuôn dưới cùng và sử dụng băng dính để bù cho áp suất ở mặt sau của khuôn đáy lưỡi. Cách tiếp cận này có các vấn đề sau:
(1) Dải thụt cần phải được khớp và liên kết theo đường thụt lưỡi, và được chuyển vào khuôn dưới qua thụt lưỡi. Nếu đó là một vị trí đường thụt hai lần, rất khó để cài đặt do chiều rộng của chính dải thụt. Dải thụt cần phải được cài đặt hai lần thông qua đường thụt lưỡi. Đối với các khuôn có nhiều đường thụt hơn, phải mất rất nhiều thời gian để cài đặt dải thụt qua phương pháp truyền lưỡi dao. Do phương pháp cài đặt của dải thụt vào liên kết dải thụt vào vị trí của đường thụt lưỡi và sau đó chuyển nó vào khuôn dưới cùng, loại chuyển này có thể dẫn đến cạnh của dải thụt không được tuân thủ hoàn toàn. Sau khi cắt chết, sẽ có các bước trên cạnh của đường thụt bề mặt màu, điều này sẽ ảnh hưởng đến tính thẩm mỹ và ứng dụng dính của bề mặt màu.
(2) Sử dụng các dải thụt để phù hợp với các bề mặt màu có độ dày khác nhau và điều chỉnh độ dày của các dải thụt được sử dụng bất cứ lúc nào. Nếu bậc thầy cắt chết thiếu kinh nghiệm và không thể kiểm soát độ dày của dải thụt và áp lực của giấy ủng hộ cục bộ đúng cách, nó có thể dẫn đến việc thụt vào quá sâu hoặc quá nông sau khi cắt chết. Đồng thời, do vấn đề tương thích giữa dải thụt và bề mặt màu, phải mất một thời gian dài để sửa chữa đáy bằng băng dính.
. Dải thụt là một sản phẩm nhựa với tuổi thọ tương đối ngắn.
. Các dòng thụt vào quá nông. Khi hình thành thủ công cơ thể hộp, cần phải gấp hoàn toàn đường thụt, đòi hỏi lao động thủ công bổ sung. Hơn nữa, việc gấp trước có thể không thể gấp hoàn toàn ở đường thụt lề, dẫn đến bề mặt màu giấy bị loại bỏ.
.
Chọn các loại đường thụt khác nhau dựa trên độ dày giấy
Sau khi phân tích bởi tác giả, người ta thấy rằng các vật liệu và độ dày phổ biến cho các bề mặt màu của hộp rượu được chia thành giấy đặc biệt 150-250g/m2 với độ dày 0,17-0,28mm, 215-275g/m2 Cardboard Bạc có độ dày 0,26-0,34mm. Do độ dày màng dày hơn, độ dày tổng thể của bề mặt màu thậm chí có thể đạt 0,5mm trở lên.
Nói chung, độ dày của giấy và chiều cao của đường thụt lề cần phải được khớp. Giấy càng dày, chiều cao của đường thụt được sử dụng càng ngắn. Ngược lại, giấy càng mỏng, chiều cao của đường thụt vào càng cao. Căn cứ nhọn ban đầu có chênh lệch chiều cao 0,9mm so với đường lưỡi dao, hoàn toàn dựa trên dải thụt và giấy ủng hộ để phù hợp với vết lõm cắt chết. Dải thụt là một sản phẩm nhựa với tuổi thọ dịch vụ ngắn và chênh lệch chiều cao giữa vết lõm nhọn và đường lưỡi dao quá lớn. Phương pháp cắt chết xác định rằng tính ổn định của thụt không tốt lắm.
Tác giả đã chọn một thụt nhọn 23,4-23,6mm được sử dụng với đường lưỡi dao 23,8mm, làm giảm chênh lệch chiều cao giữa vết lõm nhọn và đường lưỡi dao, và điều khiển nó ở mức 0,2-0,4mm. Độ dày của bề mặt màu cắt chết thường là 0,2-0,3mm, làm giảm đáng kể chênh lệch chiều cao giữa đường thụt và đường lưỡi, và cải thiện hơn nữa sự ổn định của thụt cắt. Tuy nhiên, phương pháp cài đặt và chiều cao của dải thụt yếu cần một vật liệu khuôn dưới cùng có thể thay thế dải thụt.
Điều chỉnh khuôn dưới cùng
Khi sử dụng các dải thụt vào khuôn dưới cùng, có một vấn đề khó cài đặt các dải thụt vào vị trí thụt hai lần, tốn thời gian và tốn nhiều công sức. Chiều cao của dải thụt nói chung nằm trong khoảng 0,3-1,0mm, chiều rộng của rãnh ở giữa dải thụt đầu thường nằm trong khoảng 1,2-3,0mm và chiều rộng của dải thụt lề thường là 5,5mm. Nó đặc biệt rắc rối khi xử lý thụt hai lần. Đầu tiên, nhấn ra thụt vào một bên của thụt hai lần, cài đặt lại dải thụt lề và sau đó lắp đặt một dải thụt khác, sau đó sử dụng máy cắt chết để nhấn ra dải thụt khác. Sau khi điều chỉnh chiều cao của dải thụt, tìm vật liệu khuôn đáy ổn định đã trở thành yếu tố lớn nhất hạn chế cắt chết. Các vật liệu quá mềm hoặc quá cứng rõ ràng là không phù hợp. Tác giả chọn sử dụng đường thụt vào 23,4-23,6mm, với chênh lệch chiều cao 0,2-0,4mm so với đường cắt 23,8mm. Sau khi loại bỏ độ dày của bề mặt màu, độ dày của vật liệu được sử dụng để thay thế khuôn dưới cùng cần được chọn trong khoảng 0,1-0,3mm. Sự thay đổi độ dày của vật liệu khuôn dưới cùng là tương đối nhỏ, cải thiện hơn nữa sự ổn định của việc cắt chết.
Vì vậy, tác giả đã chọn một bản vá PTFE với độ dày 0,18-0,30mm, như trong Hình 1. Đầu tiên, toàn bộ mảnh của bản vá PTFE được liên kết với khuôn dưới cùng. Sau đó, sử dụng một khuôn cắt, khuôn dưới cùng được cắt trống, và hình dạng của các đường cắt và thụt vào khuôn dưới cùng được ép ra. Cuối cùng, khu vực bên ngoài việc cắt chết đã được loại bỏ bằng một lưỡi kiếm. Sử dụng phương pháp này để cắt chết, dải thụt được nhấn ra bằng cách nhấn mạnh. Việc so sánh các hiệu ứng thụt khác nhau trên sản phẩm hoàn chỉnh được thể hiện trong Hình 2.
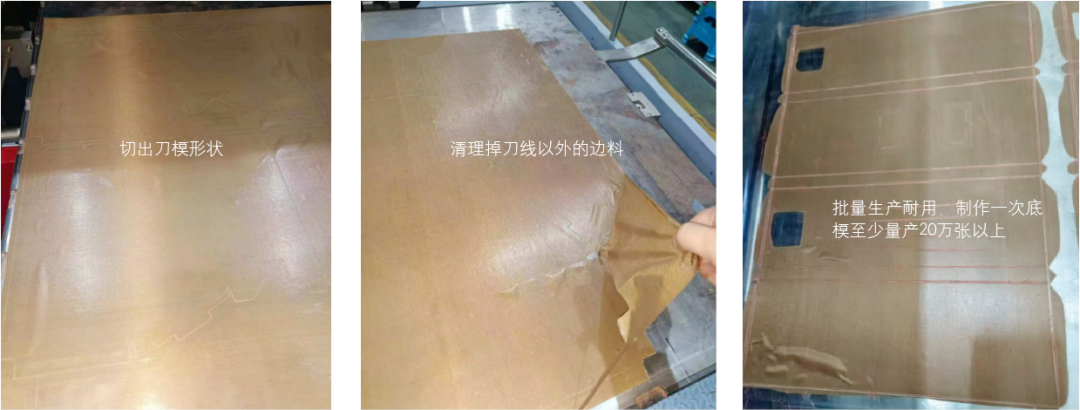
Hình 1 Phương pháp cài đặt của bản vá PTFE ở khuôn dưới cùng
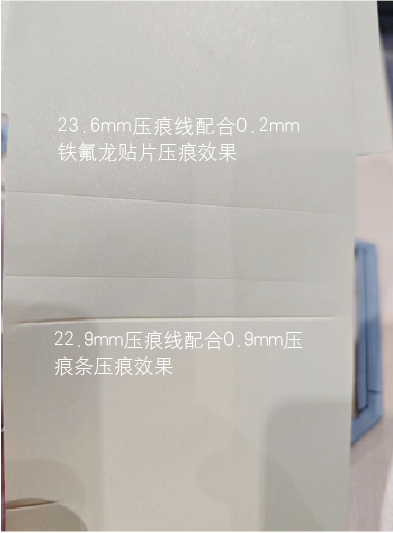
Hình 2 So sánh các sản phẩm hoàn chỉnh với các hiệu ứng thụt khác nhau
Sau khi cải thiện chế độ nhấn cứng để cắt chết, độ phẳng của đường thụt sau là tốt, việc kéo dài tổng thể của đường thụt được cải thiện và các bước cạnh gần như được loại bỏ. Quá trình tiếp theo dễ dàng hơn để áp dụng keo, và việc gấp trước cũng có thể được gấp lại tại chỗ. Tình huống keo trống được cải thiện đáng kể sau khi bề mặt màu được hình thành; Đồng thời, nó tiết kiệm đáng kể thời gian cài đặt của khuôn dưới cùng. Thời gian ước tính ban đầu là 4-6 giờ để cài đặt dải thụt lề có thể được rút ngắn xuống còn 1 giờ. Sau khi áp suất tổng thể của khuôn dưới cùng là đồng đều, áp suất lên tấm trên có thể được điều chỉnh bằng giấy dưới cùng bổ sung, chỉ yêu cầu điều chỉnh nhỏ cục bộ và cũng tiết kiệm thời gian để lắp đặt giấy tờ của giấy bổ sung. Ngoài ra, bản vá PTFE được cài đặt toàn bộ, với tính đồng nhất áp suất tốt hơn so với dải thụt, cũng mở rộng tuổi thọ dịch vụ của việc cắt chết.
Bài viết này cải thiện dòng thụt cắt chết và khuôn dưới cùng bằng cách tối ưu hóa chúng. Một đường thụt nhọn 23,4-23,6mm được sử dụng thay vì đường thụt 22,9mm và một miếng vá PTFE dày 0,18-0,30mm được sử dụng thay vì dải thụt dày 0,30-1,00mm. Điều này giải quyết vấn đề dính keo ở điểm thụt, giảm thời gian cắt hiệu chuẩn tấm và cải thiện sự ổn định cắt chết.