

Hướng dẫn toàn diện về hộp đóng gói rượu
Hộp đóng gói bằng giấy được hình thành bằng cách liên kết các vật liệu bề mặt với chất nền được đúc để tạo ra nhiều thành phần khác nhau, sau đó được lắp ráp thành hộp nhiều{0}}thành phần. Hiện nay, chất liệu làm hộp bao bì giấy đúc ngày càng đa dạng và phức tạp. Vật liệu bề mặt chủ yếu là giấy, nhựa, vải, da, v.v., trong khi chất nền đúc chủ yếu là bìa cứng, ván sợi có mật độ-trung bình, nhựa, thiếc và các vật liệu khác.
Do các loại hộp đóng gói này sử dụng nhiều loại vật liệu, quy trình sản xuất lâu dài, nhiều bộ phận, kết cấu phức tạp nên chủ yếu được sản xuất thủ công. Tuy nhiên, với nhu cầu thị trường tăng lên đáng kể, những cải tiến trong sản xuất công nghiệp và tự động hóa cũng như sự cạnh tranh thị trường ngày càng khốc liệt, cấu trúc hộp của các loại hộp đóng gói này về cơ bản đã được tiêu chuẩn hóa. Đối với các loại hộp phổ biến như hộp-mở trên cùng, hộp cứng hai-mảnh, hộp kiểu sách-và hộp ngăn kéo, dây chuyền sản xuất hoàn toàn tự động hiện đã được triển khai.
Như minh họa trong Hình 1, hộp đựng-mở trên cùng dùng để chỉ hộp hình vuông thẳng đứng mở từ trên xuống, với thân hộp dọc được trang bị nắp lật kèm theo. Như minh họa trong Hình 2, hộp cứng hai-mảnh bao gồm hai hộp riêng lẻ không được gắn kín với nhau, với các hộp trên và dưới khớp với nhau để đóng hộp đóng gói; hộp trên cùng là 'nắp' và hộp dưới cùng là 'đế'. Như minh hoạ trong Hình 3, hộp kiểu sách-là hộp đóng gói mở ra giống như một cuốn sách từ phải sang trái. Nó thường bao gồm hai phần: vỏ ngoài và hộp bên trong. Lớp vỏ bên ngoài bao bọc lấy hộp bên trong, một phần vỏ bên ngoài có thể lật mở ra, dùng làm nắp hộp.
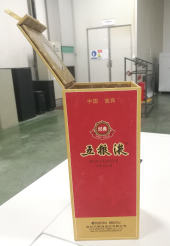
Hình 1 Mở hộp loại thùng{1}}
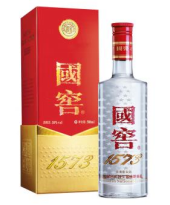
Hình 2 Hộp Trời Đất
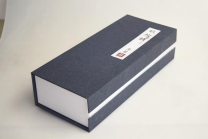
Hình 3 Hộp kiểu sách-
Về ba loại hộp phổ biến nêu trên, có rất nhiều nhà sản xuất thiết bị ở Ôn Châu, Chiết Giang và Đông Quan, Quảng Đông sản xuất và phát triển các thiết bị tự động hóa liên quan. Một số chỉ sản xuất thiết bị phụ trợ cho dây chuyền sản xuất như máy ép vỉ, máy gấp mép; một số sản xuất thiết bị tự động hóa tương ứng cho các bộ phận cụ thể, chẳng hạn như máy bọc da, máy lắp ráp vỏ, máy tạo hình thân hộp-hình thùng và máy tạo hình hộp hai{{2} mảnh; một số công ty đã phát triển dây chuyền sản xuất hoàn toàn tự động cho một loại hộp duy nhất, tự động tạo hình từng bộ phận, tự động kết nối các trạm tạo hình và lắp ráp tự động các bộ phận bao gồm thân hộp, nắp, tấm chống sốc và túi, nhưng họ không có khả năng sản xuất dây chuyền tự động cho nhiều loại hộp.
Nhìn chung, việc phát triển dây chuyền sản xuất tự động cho loại hộp đóng gói này vẫn còn thiếu sót. So với các máy in và đóng gói truyền thống như máy in, máy dập nóng và máy cắt khuôn-, vẫn còn những khoảng cách đáng kể về tốc độ, độ chính xác, độ ổn định và chất lượng máy tổng thể, đồng thời công việc trong tương lai vẫn còn dài và đầy thử thách. Dựa trên khảo sát các sản phẩm rượu được trưng bày trên kệ siêu thị, phân tích cấu trúc của hộp đóng gói tạo hình rượu thông thường hiện có, liên lạc với nhiều nhà sản xuất hộp đóng gói tạo hình rượu và nhà sản xuất mẫu khuôn, cũng như thăm các nhà sản xuất thiết bị tự động hóa cho loại sản phẩm này, tác giả tóm tắt những điểm chính của cấu trúc hộp đóng gói tạo hình rượu để giúp những người mới tham gia ngành lựa chọn thiết bị một cách hiệu quả, phát triển sản phẩm mới và đạt được sản xuất hàng loạt nhanh chóng và ổn định.
Ngoại hình tổng thể
01 Hướng mở
Hộp kiểu-thùng mở{1}}và hộp kiểu sách-thường được sử dụng thường được mở bằng cách nâng nắp từ phải sang trái, với lỗ mở thường nằm ở phía bên phải. Tuy nhiên, trong những năm gần đây xu hướng mở nắp từ trước ra sau đang xuất hiện đáng chú ý.
Hộp hai mảnh chủ yếu được chia thành loại mở-trên và mở dưới{2}}và các sản phẩm nội thất vẫn ở trong đế sau khi mở. Nếu loại hộp có tỷ lệ kích thước dọc thì các hộp đơn cao hơn có thể có bề mặt giấy và cấu trúc vật liệu lõi được thiết kế theo phương pháp tạo hình hộp loại thùng.
02 Vị Trí Đường May
Mặt hiển thị là mặt trước và vị trí của đường may ở giữa thường ở bên cạnh hoặc gần phía sau, bên trái hoặc bên phải. Sau khi tạo hình, mép đường may không được nằm trên bề mặt trưng bày chính.
Khuôn-Hướng cắt
Bề mặt bìa thường được cắt khuôn ở mặt trước, trong khi bề mặt giấy nhiều lớp và da bằng nhựa được cắt khuôn ở mặt sau. Ngoài ra, đối với một số lượng rất nhỏ sản phẩm có yêu cầu về độ đồng nhất đường viền cao, nếp gấp trên bề mặt màu là rãnh chữ V-ở mặt sau.
Cấu trúc giấy mặt của máy tạo hình tự động
Dây chuyền sản xuất máy tạo hình phổ biến nhất trong ngành sử dụng hướng nạp giấy làm tham chiếu. Phần dưới của tờ giấy mặt ở bên phải, mép đường may ở phía trước làm hướng về phía trước. Cho ăn về phía trước là loại máy tiêu chuẩn. Quá trình tạo hình trên máy tiêu chuẩn xảy ra ở bên trái theo hướng nạp giấy. Tất nhiên, có một số hộp có hình dạng miệng không đều hoặc yêu cầu bố trí khác biệt yêu cầu máy tạo hình phải nạp ngược lại, nghĩa là mép đường may nằm ở tấm cuối cùng.
Giấy mặt dưới có thể nối với thân hộp hoặc không, vẫn có thể tạo thành mép đường may lớn. Trong quá trình tạo hình, keo được bôi vào mặt sau của tờ giấy mặt và vật liệu bảng thẳng hàng với một tấm nằm ngoài mép đường may. Mặt sau của tờ giấy dán vào mặt sau của bảng, có sơ đồ căn chỉnh và tạo hình như trong Hình 4.
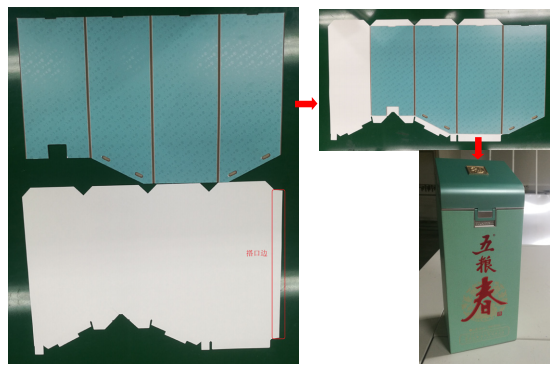
Hình. 4 Sơ đồ đúc căn chỉnh
Kích thước phù hợp với bề mặt màu
01
Đường kính lỗ phù hợp
Sau khi bề mặt màu và lỗ tấm được căn giữa và căn chỉnh, đường kính của bề mặt màu là 4mm bên ngoài và 5 mm bên trong, lỗ bìa cứng giống như đường kính lỗ bên trong của bề mặt màu. Kích thước lỗ bên trong và bên ngoài của bề mặt màu giống như kích thước của bìa cứng công nghiệp 6 mm.
02
Đường thụt đôi
Chiều rộng vết lõm kép được tăng thêm 0,3mm tùy theo độ dày của tấm.
03
Thiết kế viền miệng
Mép miệng được chia thành ba loại: khe miệng, khe hở đường giữa và miệng dưới, chiều rộng của mép miệng là 15 ~ 20mm. Đường cắt khuôn-ở mép miệng và đáy là 0,5 mm gần nhất với đường thụt miệng và đáy.
Độ dốc của mép miệng là 90 độ và đường cắt khuôn-của miệng hộp hình cuốn sách-giao với đường thụt và độ dốc của mép miệng là 45 độ . Độ dốc của đường may giữa là 10 ~ 15 độ. Độ dốc của vạt dưới là 90 độ.
04
Kích thước mặt màu
Kích thước cạnh của đường may giữa bằng kích thước của mặt kia trừ 0,5 ~ 1mm.
Carton công nghiệp
01
Bìa carton co kích thước lớn hơn giấy lụa
Giấy lụa dễ thấm nước và có kích thước lớn hơn đáng kể là chất liệu chưa được dán kín ở mặt sau, thường là loại giấy có trọng lượng thấp 105~125 g-gram. Chiều rộng bề mặt bìa cứng=chiều rộng giấy lụa tương ứng - 0.3mm, chiều cao bìa cứng=chiều rộng giấy lụa tương ứng - 1mm.
Giấy lụa có kích thước tăng trung bình sau khi hấp thụ nước dùng để chỉ vật liệu có lớp niêm phong ở mặt sau, thường được sử dụng cho giấy đặc biệt 150 ~ 190g và bìa cứng màu trắng. Chiều rộng bề mặt bìa cứng=chiều rộng giấy lụa tương ứng -0,5mm, chiều cao bìa cứng=chiều rộng giấy lụa tương ứng -1mm.
Giấy lụa có kích thước tăng lên một chút sau khi hấp thụ nước dùng để chỉ vật liệu có lớp bịt kín nước ở mặt sau, thường dùng để chỉ các tông vàng và bạc 255 ~ 375g, giấy đặc biệt có trọng lượng cao. Chiều rộng bề mặt bìa cứng=chiều rộng mô tương ứng -0,7mm, chiều cao bìa cứng=chiều rộng mô tương ứng -1mm.
Tuy nhiên, chiều rộng cạnh của đường may bìa cứng công nghiệp không tính đến kích thước thu nhỏ mà phải phù hợp với chiều rộng cạnh của mặt kia. Sau khi tìm ra nguyên nhân cốt lõi của vấn đề, chúng tôi đưa ra các yêu cầu kỹ thuật tương ứng để thay thế con lăn cao su dập nổi, trước tiên, phải đo sai số đường kính của cả hai đầu trước khi thay thế con lăn dính dấu ấn, và sai số vượt quá 0,5mm thì bị cấm sử dụng trên máy và con lăn dính dấu ấn cần phải được mài lại -và phải tạo ra các vết đầu lớn và nhỏ; thứ hai, tránh kích thước của con lăn dính dấu ấn của hai bộ phận liền kề quay về cùng một phía. Thông qua các biện pháp trên, vấn đề in chồng không chính xác do đường kính khác nhau của hai đầu con lăn cao su in về cơ bản đã được loại bỏ.
02
Phương pháp kết hợp bìa cứng
Nhìn chung có hai cách để va chạm giữa các đường nối giữa của bìa cứng của hộp, các khóa lõm và lồi khớp nhau và cạnh vát 45 độ được mở. Nhìn chung, có hai cách để va chạm với mặt dưới của bìa cứng và tấm đáy, đó là khóa lõm và lồi và các cạnh -góc phải.
Sau khi xác minh-dài hạn, cho dù là máy tạo hình tự động hay vận hành thủ công truyền thống, cấu trúc của phương pháp khớp khóa lõm và lồi sẽ ổn định và ổn định hơn, đồng thời xác suất góc cao và góc thấp thấp hơn. Độ sâu khóa lõm và lồi=độ dày bìa cứng -0,1mm, với chênh lệch 1mm giữa chiều rộng của vị trí lõm và lồi; Khóa rãnh ở đáy hộp được thiết kế có chiều rộng từ 20 ~ 35mm; Khóa lồi và lõm giữa được thiết kế theo khoảng cách giữa hai đầu thành năm phần bằng nhau 20mm.
03
Dòng dao răng
Vỏ hộp bìa cứng công nghiệp cần dán bằng miếng vỉ và ruy băng có thể thiết kế bằng dao răng để định vị. Vị trí cần xé bìa nên thiết kế đường dao răng cưa để giảm bớt gờ sau khi xé.
04
Dòng dao răng
Chiều rộng của khẩu hiệu là 18 ~ 25 mm, thường là 20 mm. Mặt sau miệng hộp được dùng dao đâm một nửa, còn lại 1/3 không cắt theo độ dày của bìa cứng.
05
Yêu cầu khía
Góc tạo rãnh phải rõ ràng trên bản vẽ khuôn dao và góc tạo rãnh của các sản phẩm khác nhau trong quy trình hiện tại được thể hiện trong Bảng 1.
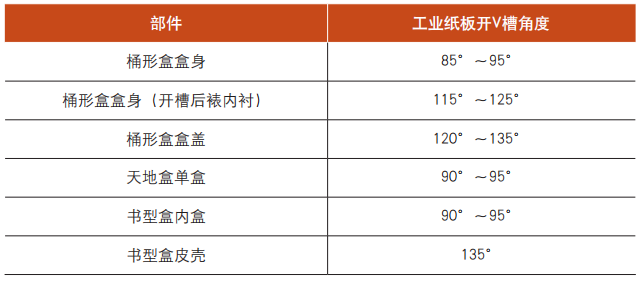
Bảng 1 Góc rạch giấy bìa công nghiệp
Cân nhắc áp đặt
Kích thước giấy tiêu chuẩn trong ngành là 787×1092mm cho tờ đầy đủ và 889×1194mm cho tờ lớn, với chiều rộng cuộn là 787mm và 889mm. Thông thường, kích thước đầu tiên của giấy là chiều rộng và kích thước thứ hai là chiều dài, tức là hướng của sợi.
Khi sắp xếp áp đặt, hãy cố gắng căn chỉnh chiều rộng của giấy với kích thước tiêu chuẩn là 787mm hoặc 889mm để tiết kiệm giấy. Các nhà sản xuất giấy khó có thể thay đổi chiều rộng này trừ khi số lượng đặt hàng đạt vài trăm tấn. Tính khả thi của việc tùy chỉnh độ dài giấy tương đối cao.
01
Áp đặt thân hộp
Khi xếp nhiều thân hộp, hãy căn chỉnh đầu-với-đầu hoặc đầu-với-đuôi, với tấm ở giữa đối xứng ở giữa khi sử dụng ba tấm và cố gắng căn chỉnh các vị trí rạch trong thiết lập ba-trang.
02
Áp đặt nắp hộp
Đối với nắp hộp, hãy nối các đuôi của bìa giấy công nghiệp theo kết nối hai{0}}tờ, kết nối bằng khuôn trung tâm hoặc kết nối chấm, sau đó tiến hành dán nhiều-tờ.
03
Dán giấy xen kẽ
Đối với giấy xen kẽ có định lượng thấp có tỷ lệ chiều dài-trên-cao trong một tờ, khi áp đặt nhiều tờ, hãy đảm bảo cạnh dài của tờ đơn thẳng đứng với chiều dài giấy, với cạnh dài song song với chiều rộng của giấy. Thông thường, kích thước đầu tiên của một tờ giấy nằm ngang với thớ vải.
04
Điểm kết nối
Kết nối giữa các tấm bằng cách sử dụng các điểm chấm có chiều rộng 0,8mm để tạo điều kiện thuận lợi cho quá trình-cắt khuôn. Đặt các điểm trên đường rãnh chữ V- hoặc trên cả hai mặt của hình dập nổi, tránh các rãnh, lỗ hở hoặc vùng nhìn thấy được.
Thông qua nghiên cứu, phân tích và thực hành sản xuất trong hai năm qua, công ty đã thiết lập một số dây chuyền sản xuất bao gồm dây chuyền tạo hình tự động cho hộp-mở, hộp ống lồng, hộp kiểu sách-và dây chuyền lắp ráp thủ công truyền thống. Công nghệ xử lý và người vận hành đều đến từ ngành công nghiệp hộp gấp thông thường trước đây. Năng lực sản xuất tăng từ con số 0 đến nay đạt 80.000 sản phẩm/ngày.
Cho dù cấu trúc đơn giản hay phức tạp, bất kể sự thay đổi của bề mặt giấy hay chất nền, nó có thể được áp dụng theo các nguyên tắc chung ở trên. Miễn là sự kết hợp các kích thước rõ ràng là - kích thước bên trong của thành phần bên ngoài với kích thước bên ngoài của thành phần bên trong, xem xét độ dày vật liệu, độ dày không nén và độ dày không cắt - thì các dự án mới có thể giảm bớt trở ngại sản xuất và nhanh chóng đi vào sản xuất hàng loạt.