


Vật liệu kết dính bị đứt hoặc hư hỏng trong quá trình xả chất thải? Những lý do này không nên bỏ qua!
Hiện tượng phổ biến là vật liệu nhãn dính bị rách cạnh trong quá trình cắt khuôn-. Sau khi xảy ra hiện tượng rách, người vận hành phải dừng máy để sắp xếp lại các mép phế liệu, dẫn đến giảm hiệu quả sản xuất và tăng lãng phí nguyên liệu thô. Vì vậy, nguyên nhân gây rách cạnh trong quá trình cắt khuôn-của vật liệu nhãn dính là gì và chúng có thể được giải quyết như thế nào?01 Độ bền kéo thấp của vật liệu dẫn đến rách cạnhMột số vật liệu, chẳng hạn như giấy tráng phủ (còn được gọi là giấy tráng gương), có sợi ngắn và tương đối giòn. Trong quá trình-cắt và xử lý khuôn, độ bền kéo của mép phế liệu thấp hơn lực kéo phế liệu của thiết bị, khiến nó dễ bị rách. Trong những trường hợp như vậy, cần giảm thiểu lực kéo phế liệu của thiết bị càng nhiều càng tốt. Nếu việc điều chỉnh lực kéo xuống mức thấp nhất vẫn không giải quyết được vấn đề thì cạnh thừa phải được thiết kế rộng hơn trong giai đoạn đầu của quá trình thiết kế để đảm bảo rằng hiện tượng rách cạnh không xảy ra thường xuyên trong quá trình cắt khuôn.-cắt khuôn.02 Thiết kế quy trình không hợp lý/Các cạnh thừa quá hẹp dẫn đến rách. Nhiều nhãn để in dữ liệu thay đổi trên thị trường có các đường chấm chấm dễ bị rách. Một số công ty xử lý nhãn dính, do hạn chế về thiết bị, phải đặt đường chấm và khuôn viền trên cùng một trạm cắt khuôn. Ngoài ra, do bị ảnh hưởng bởi các yếu tố chi phí và giá cả nên mép thải thường được thiết kế rất hẹp, thường chỉ rộng 1mm. Quá trình cắt khuôn này đặt ra yêu cầu rất cao về vật liệu nhãn và bất kỳ sự bất cẩn nào cũng có thể gây rách mép, do đó ảnh hưởng đến hiệu quả sản xuất. Các công ty xử lý nhãn dính, bất cứ khi nào có thể, nên tách các đường chấm dễ bị rách khỏi viền nhãn trong quá trình cắt khuôn. Điều này không chỉ làm giảm tần suất rách cạnh mà còn tăng đáng kể tốc độ cắt khuôn. Đối với những công ty không có điều kiện như vậy, có thể thực hiện điều chỉnh bằng cách sửa đổi tỷ lệ đường chấm hoặc loại bỏ các phần của đường chấm vượt ra ngoài đường viền nhãn.03 Khiếm khuyết về nguyên liệu thô dẫn đến rách cạnh. Các điểm bị lỗi trong vật liệu nhãn dính cũng có thể gây rách cạnh. Vấn đề này tương đối dễ phát hiện và sẽ không được thảo luận chi tiết ở đây. Cần lưu ý rằng một số cạnh khuyết tật trong vật liệu kết dính rất nhỏ và không dễ nhận thấy; cần phải kiểm tra cẩn thận. Khi những vấn đề như vậy xảy ra, hãy loại bỏ các vật liệu bị lỗi trước khi cắt khuôn.-04 Chất kết dính chảy quá nhiều hoặc quá nhiều lớp phủ dính dẫn đến rách cạnh. Lượng chất kết dính được áp dụng cho vật liệu nhãn dính ảnh hưởng đáng kể đến hiệu suất cắt khuôn của chúng. Nhìn chung, sau khi-cắt khuôn trên thiết bị, vật liệu kết dính không được chuyển ngay đến khâu loại bỏ chất thải mà được vận chuyển một khoảng cách nhất định trước khi đến trạm thải. Nếu chất kết dính được phủ quá dày, nó có thể chảy ngược lại trong quá trình vận chuyển từ trạm cắt khuôn đến trạm thải, khiến các bề mặt nhãn đã cắt dính lại với nhau, dẫn đến bị rách khi kéo các mép thải. Nói chung, lượng lớp phủ cho chất kết dính acrylic gốc nước nên nằm trong khoảng 18–22 gam trên một mét vuông, trong khi chất kết dính nóng chảy nên nằm trong khoảng 15–18 gam trên một mét vuông. Vượt quá phạm vi này sẽ làm tăng đáng kể khả năng bị rách mép thải. Một số chất kết dính, ngay cả với số lượng nhỏ, có thể gây dính chất thải do tính lưu động cao.
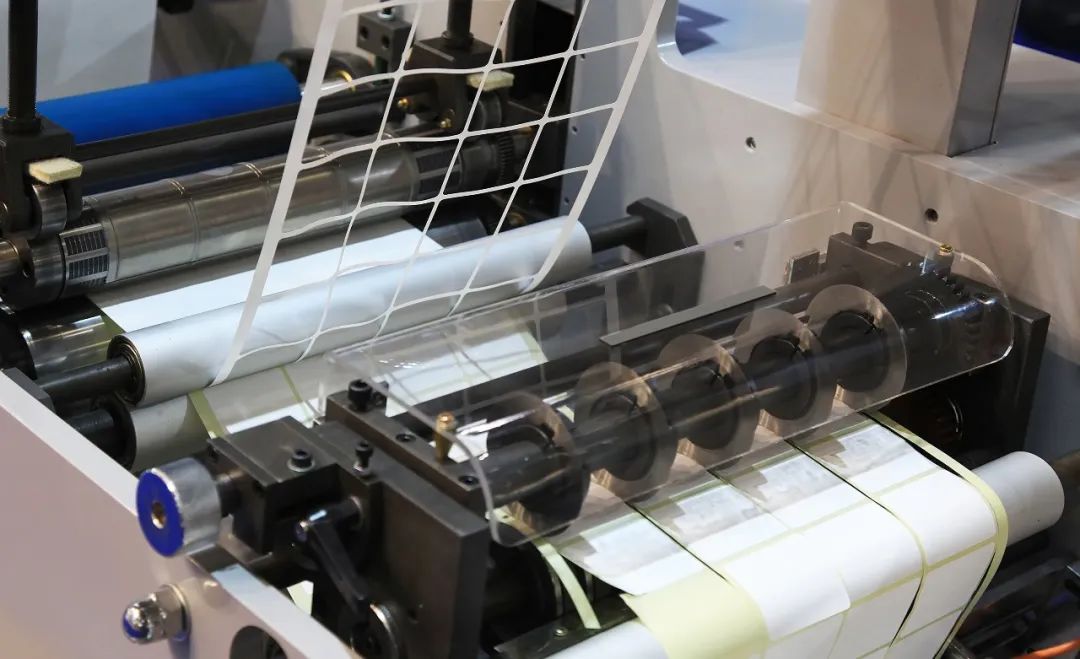
Khi gặp phải loại sự cố này, trước tiên bạn có thể quan sát xem có hiện tượng đứt dây nghiêm trọng giữa mép thải và nhãn hay không. Nếu dây bị đứt nghiêm trọng, điều đó cho thấy lớp phủ dính quá dày hoặc có tính lưu động cao. Vấn đề này có thể được giải quyết bằng cách bôi một số chất phụ gia dầu silicon vào máy cắt khuôn hoặc bằng cách làm nóng nó bằng que gia nhiệt điện. Phụ gia dầu silicon có thể làm chậm dòng chảy ngược của chất kết dính một cách hiệu quả, đồng thời làm nóng vật liệu kết dính nhạy cảm với áp suất-có thể nhanh chóng làm mềm chất kết dính, từ đó làm giảm mức độ đứt dây.
05 Khiếm khuyết của dao cắt khuôn dẫn đến gãy mép thải
Máy cắt khuôn bị lỗi cũng có thể dễ dàng khiến cạnh thải bị gãy. Ví dụ, một rãnh nhỏ ở mép lưỡi dao có thể ngăn không cho vật liệu mặt dính bị cắt hoàn toàn. Các bộ phận chưa cắt chịu nhiều áp lực hơn so với các khu vực khác, khiến chúng dễ bị gãy. Hiện tượng này tương đối dễ nhận biết vì vết đứt xảy ra ở một vị trí cố định. Trong những trường hợp như vậy, khuôn bị hư hỏng cần được sửa chữa trước khi sử dụng để cắt khuôn.